沖壓加工完整指南:流程、報價與廠商選擇關鍵
目錄
在實務接案現場,最常聽到客戶的兩個問題,其實也正是沖壓加工最容易出現落差的關鍵:
- 為什麼不同廠商報價差這麼多?
- 為什麼打樣沒問題,一進量產就開始出狀況?
這些問題的本質,其實不是「價格問題」,而是製程規劃與模具設計能力的差異,很多人把沖壓加工當成單純的「壓一壓就出來」,但真正做過量產的工程師都知道沖壓加工是一個「前期決定80%結果」的製程。
如果在產品設計或模具規劃階段沒有考慮清楚:
- 材料延展性
- 模具間隙
- 成型順序
- 累進公差
那即使打樣可以靠「調整」撐過去,一旦進入數千、數萬件量產,就會開始出現尺寸不穩、毛邊過大、結構變形、良率下降等問題,因為模具一旦開下去,修改成本極高,甚至需要重做,所以真正專業的沖壓廠,從來不是在拼「誰價格最低」,而是在拼誰能讓你量產最穩定、風險最低。
適合大量生產
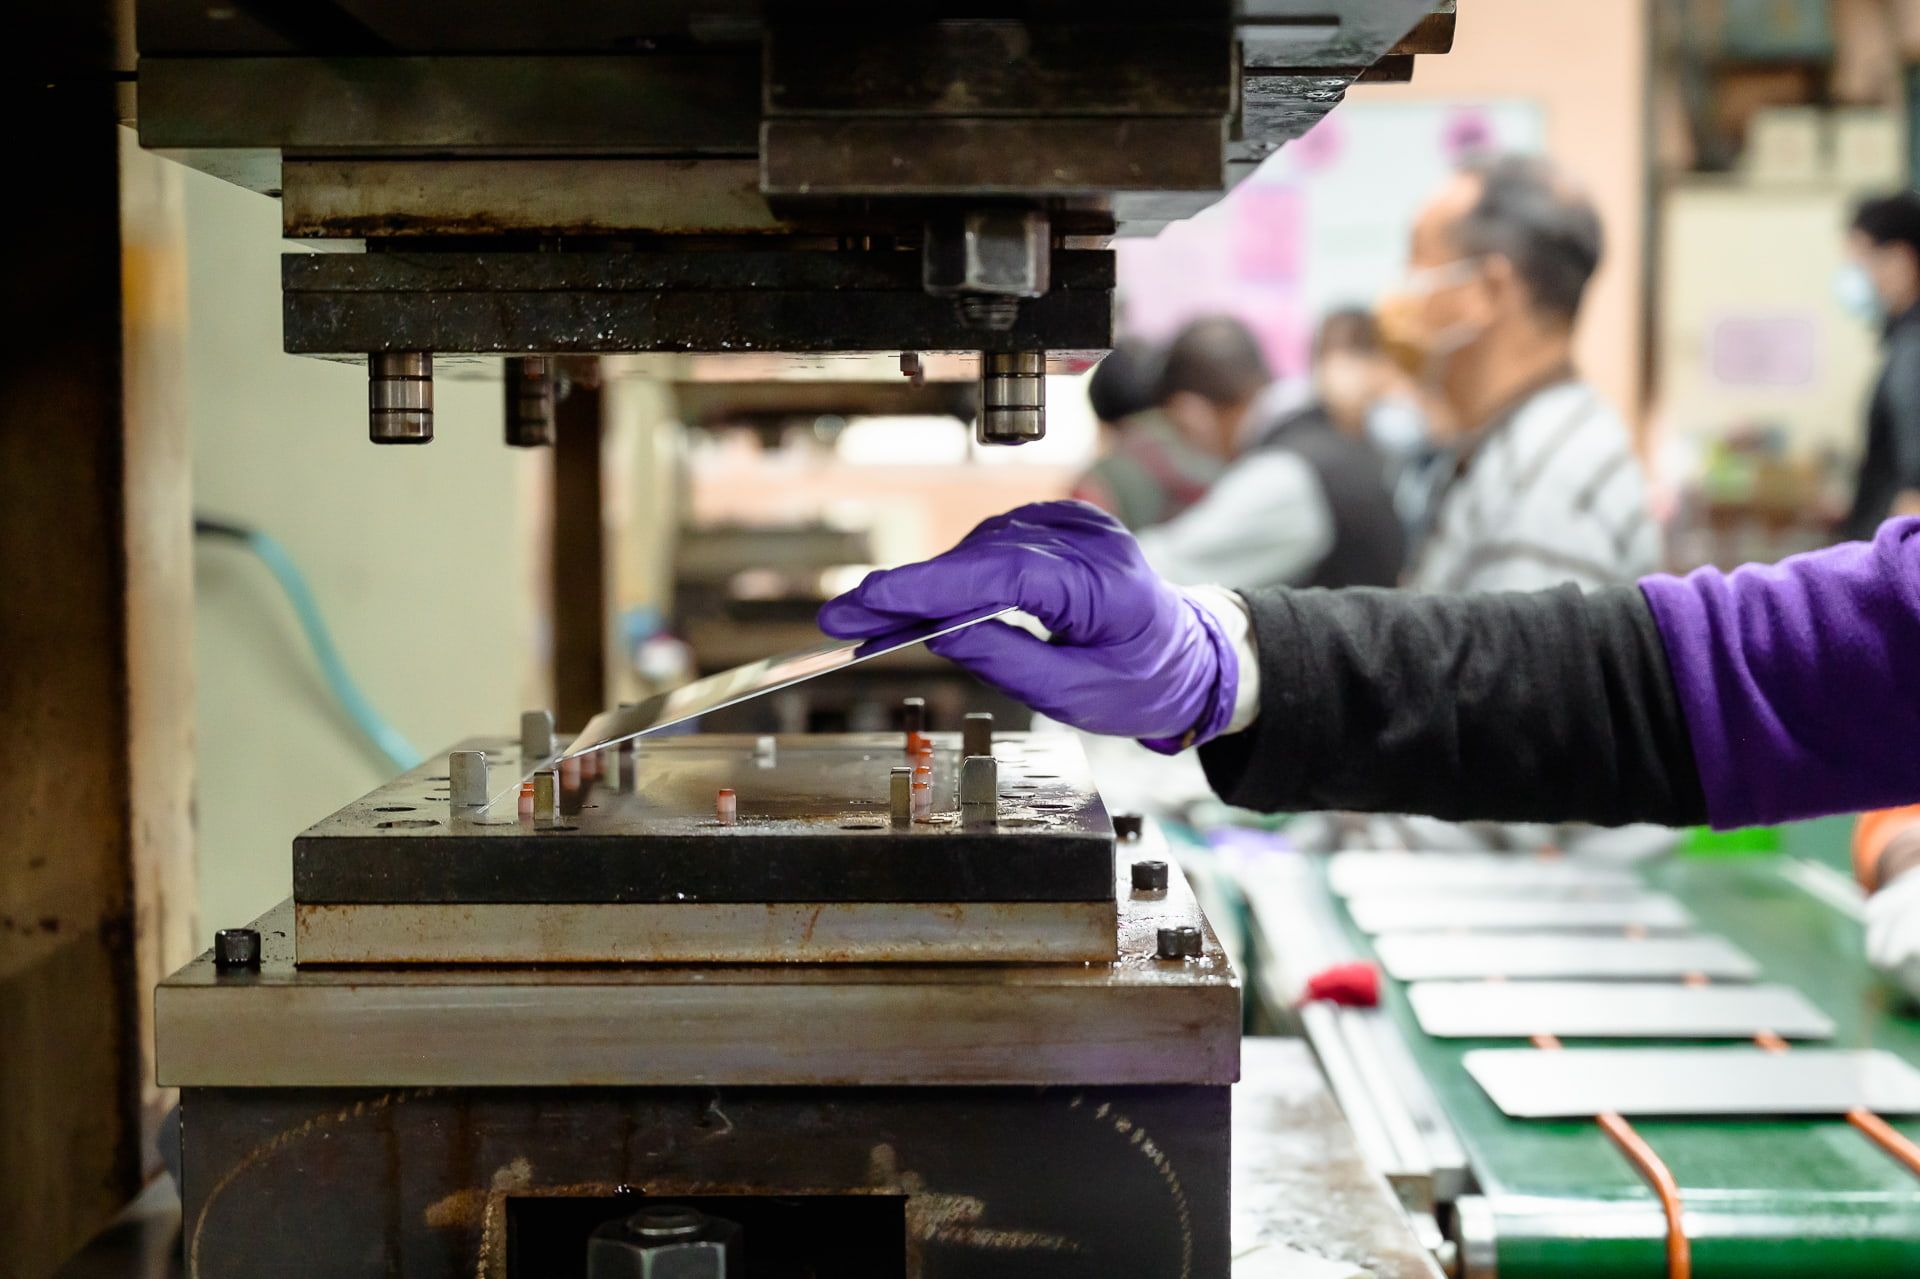
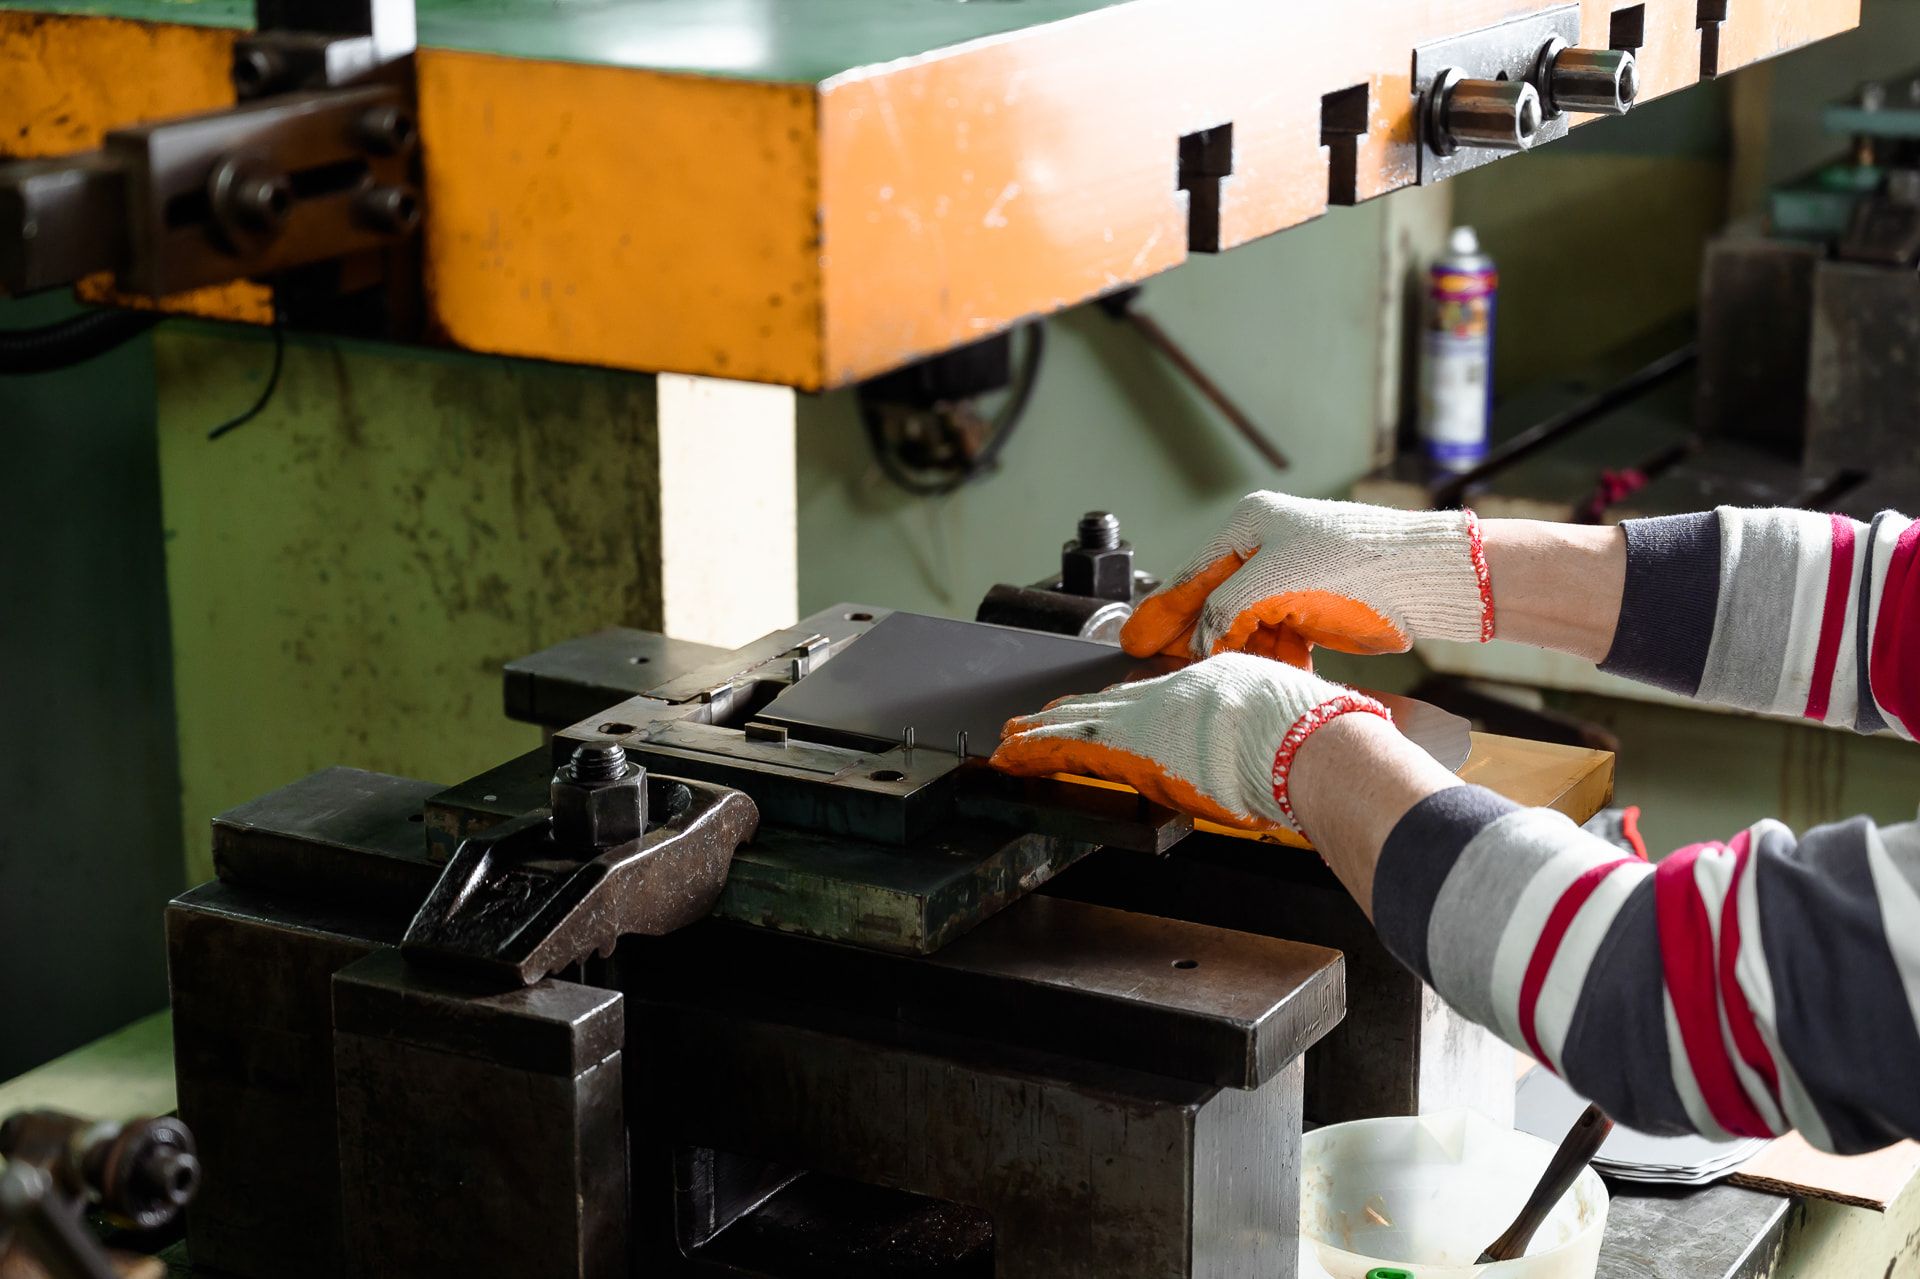
沖壓加工最大優勢在於「速度與一致性」,透過模具搭配沖床設備,可以在極短時間內完成:
- 落料
- 沖孔
- 折彎
- 成型
一套模具設計完成後,每一次沖壓動作幾乎是完全複製,因此非常適合:
- 3C電子零件
- 汽車結構件
- 建築五金
- 精密支架
對企業來說,這代表可以在短時間內穩定供應大量產品。
單價低
很多客戶會認為沖壓加工「很便宜」,但實際上應該說沖壓是「前期成本高、後期單價低」的製程。
主要成本來自:
- 模具開發費(一次性)
- 試模與調整成本
但一旦進入穩定量產:
- 單件加工成本會快速下降
- 人工依賴降低
- 生產效率極高
所以數量越大,沖壓的成本優勢越明顯。
精度可控
在良好的模具設計與製程控制下,沖壓加工可以達到:
- ±0.05mm 甚至更高精度
- 穩定重複性
- 結構一致性高
這對於以下產業尤其重要:
- 電子產品(公差要求高)
- 精密機構件
- 組裝零件
沖壓不是最便宜,而是量產後最穩定,很多企業在開發初期忽略這點,選擇低價方案,結果量產時反而付出更高的成本(重工、報廢、延誤交期)。
很多文章只講流程,但對客戶來說真正重要的是每一個流程,會影響什麼風險與成本?下面我用「決策角度」來拆解整個沖壓加工流程。
產品設計與可行性評估(DFM)
在正式進入沖壓加工前,最關鍵的一步是DFM(Design for Manufacturing,可製造性設計),這一步的目的,是確認產品是否「適合用沖壓製作」。
是否適合沖壓?
不是所有產品都適合沖壓加工,需評估:
- 結構是否過於立體
- 是否有過深拉伸需求
- 是否需要多工序加工
如果設計不適合,強行用沖壓只會增加成本與風險。
板厚與公差限制
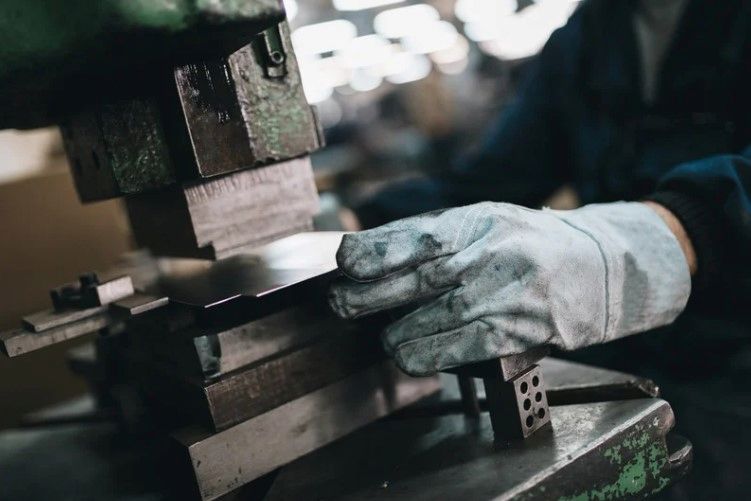
沖壓加工對材料與精度有一定限制,例如:
- 板厚越薄 → 越容易變形
- 公差越小 → 模具要求越高
常見精度可達 ±0.05mm(約等於兩張A4紙的厚度)。
很多設計問題,其實不是「做不到」,而是「成本會爆掉」,DFM 的價值就在於提前避開這些地雷。
模具設計
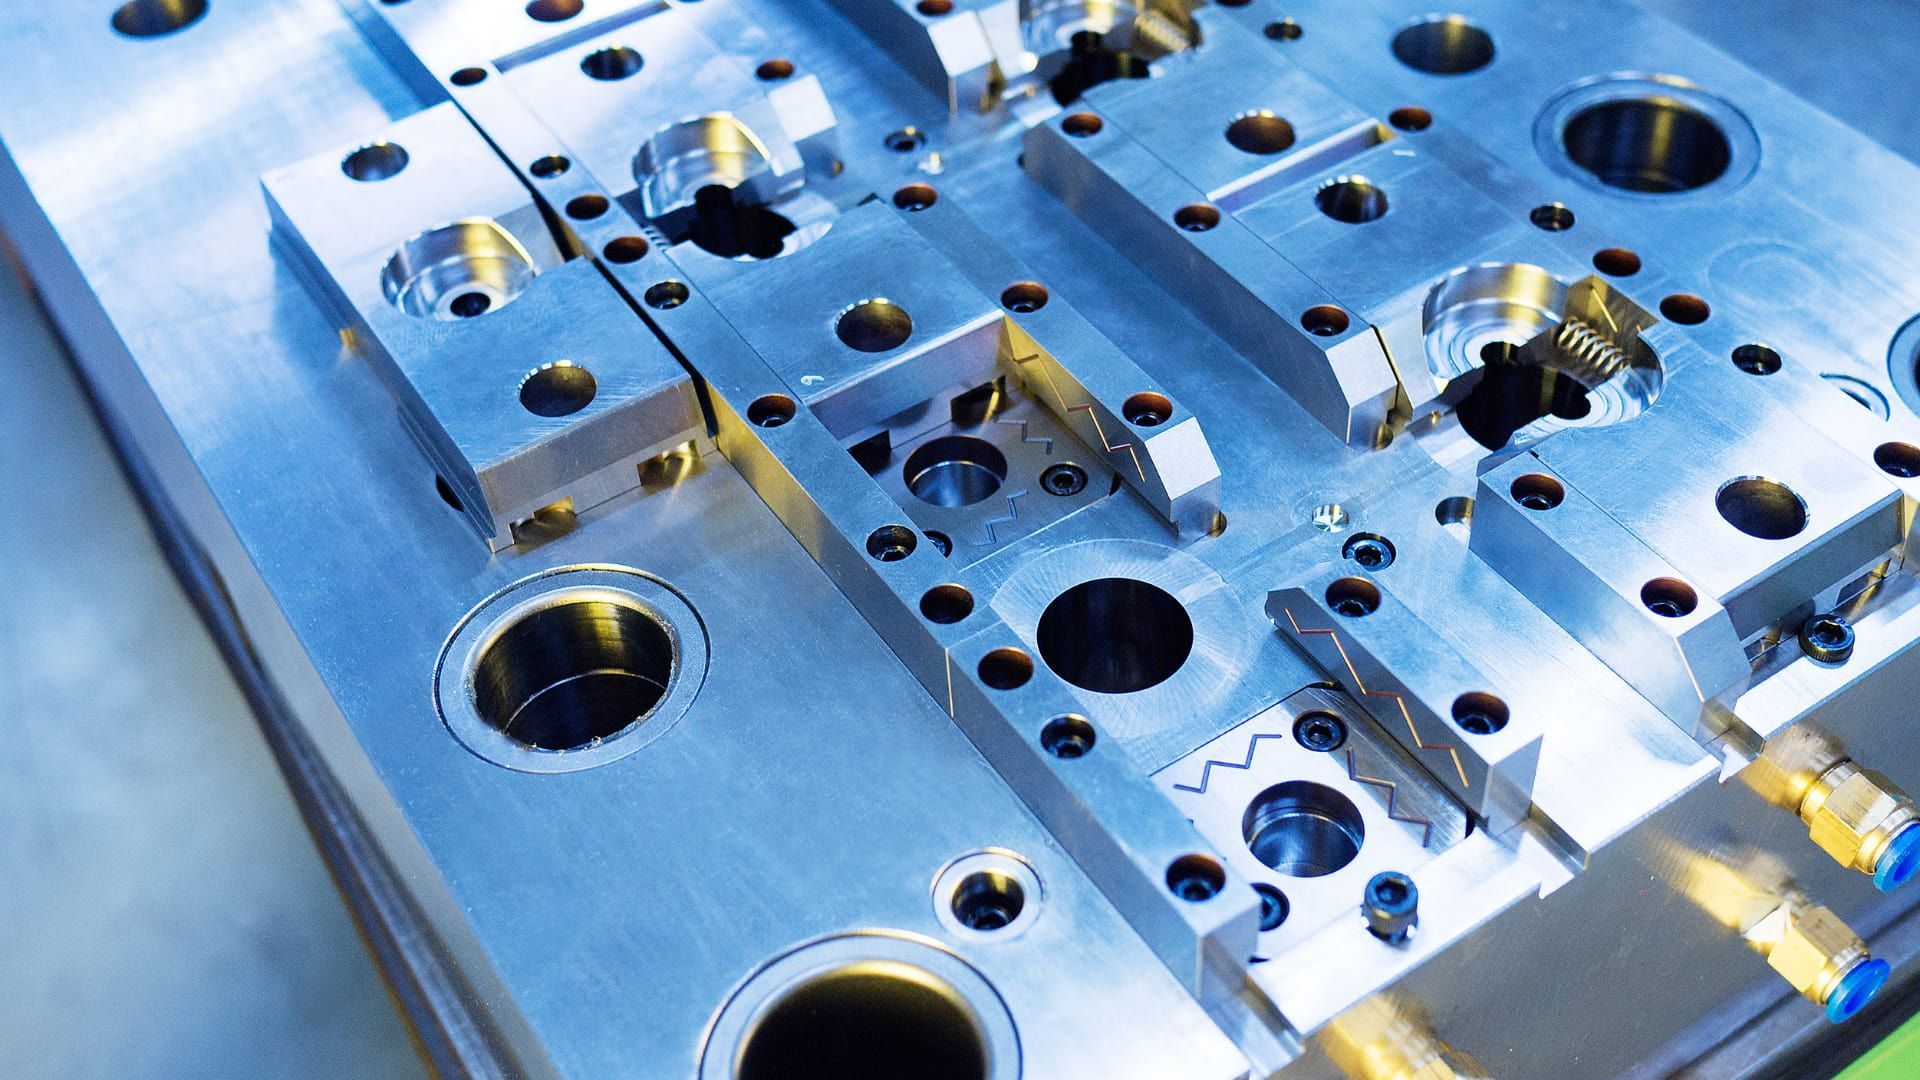
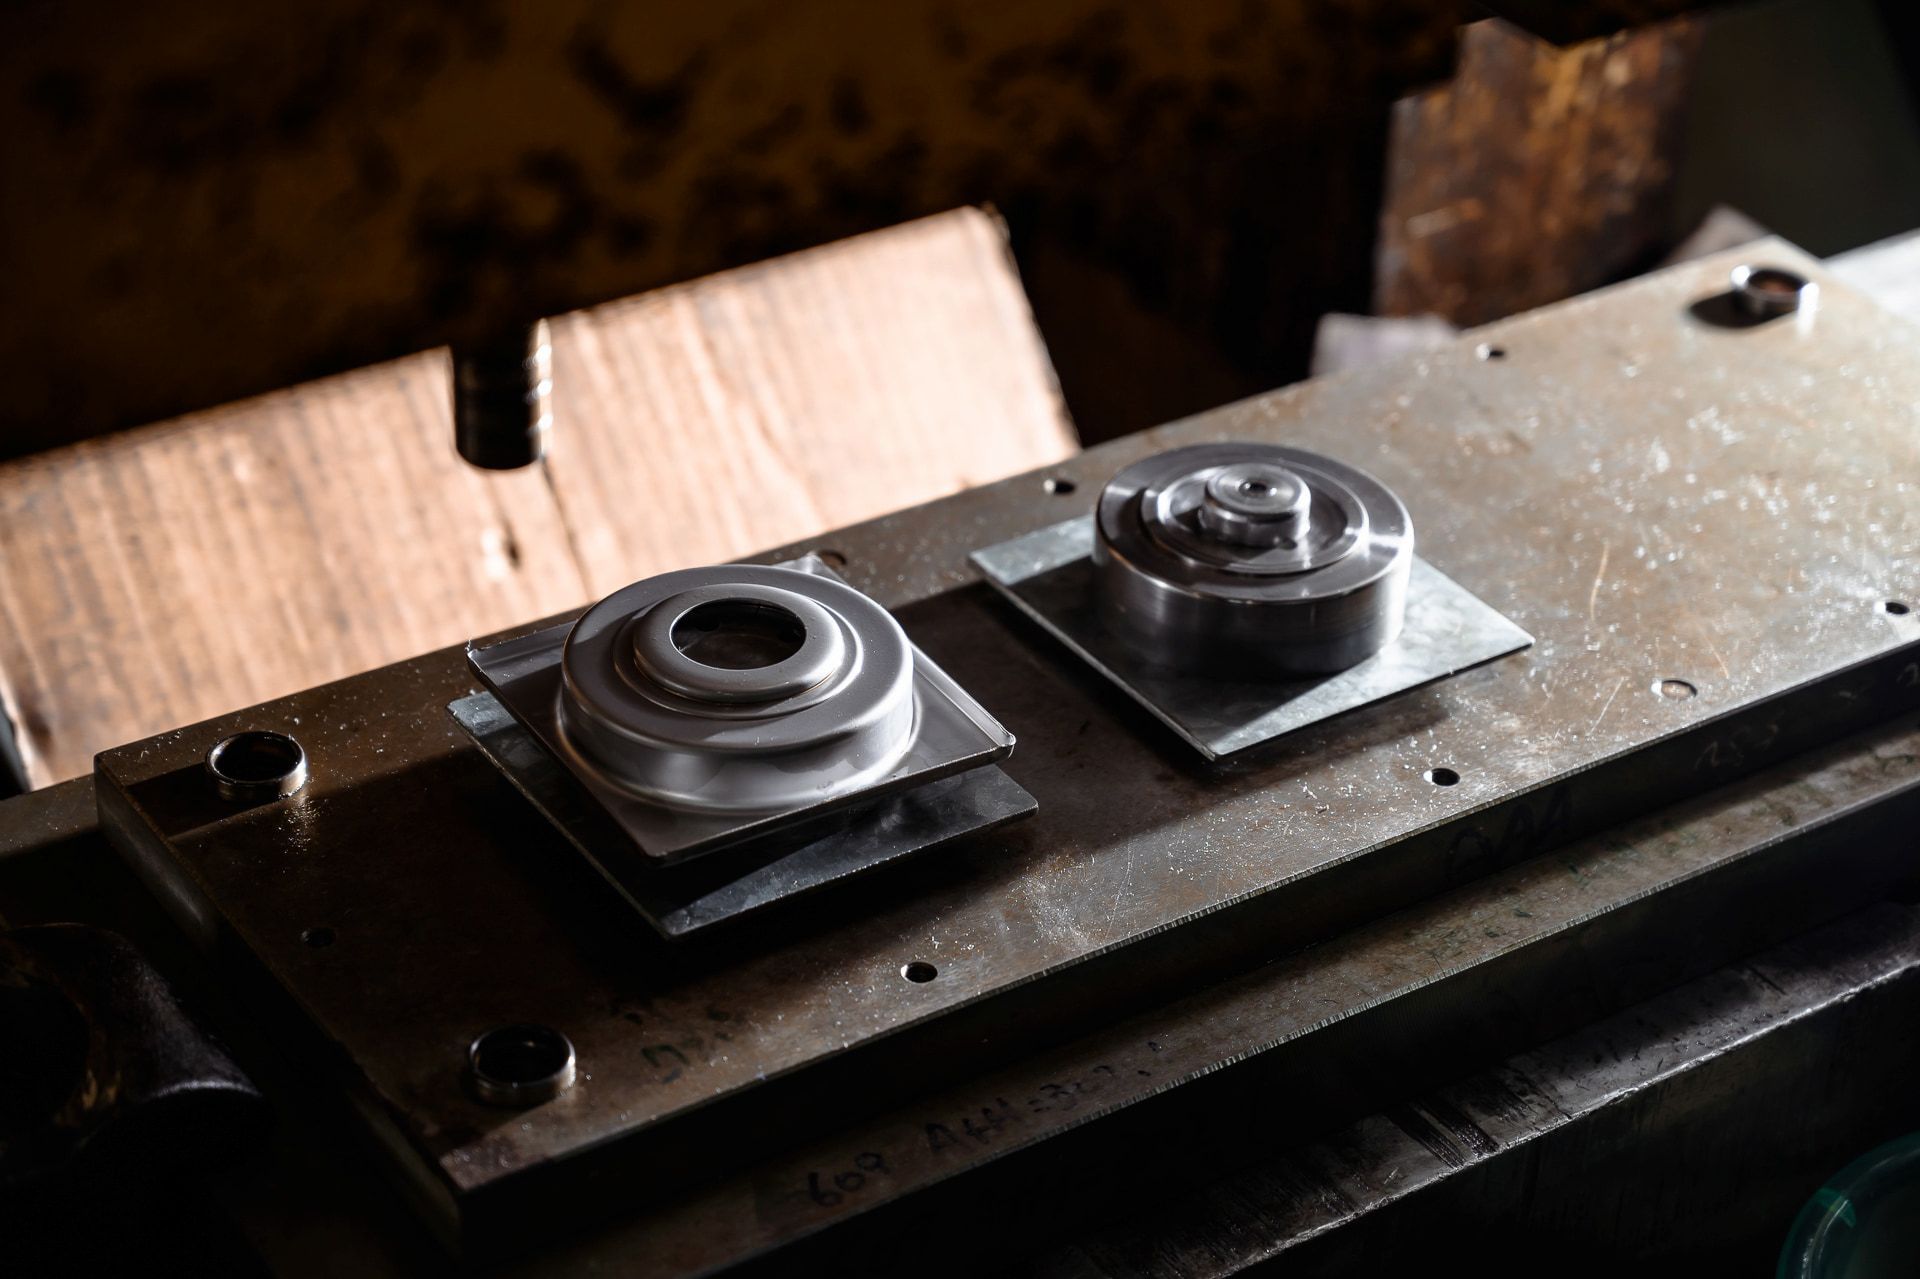
如果說沖壓加工有靈魂,那就是「模具」。
模具直接決定三件事:
- 成本 → 模具複雜度越高,費用越高
- 良率 → 設計不良會導致不良率提升
- 壽命 → 模具耐用度影響長期成本
為什麼模具這麼重要?
因為沖壓加工本質是「複製模具形狀」。
只要模具有問題,每一件產品都會出錯,而且無法靠後段補救。
「模具做好,量產就成功一半。」這也是為什麼真正有經驗的沖壓廠,會在模具階段投入最多心力。
試模與修模
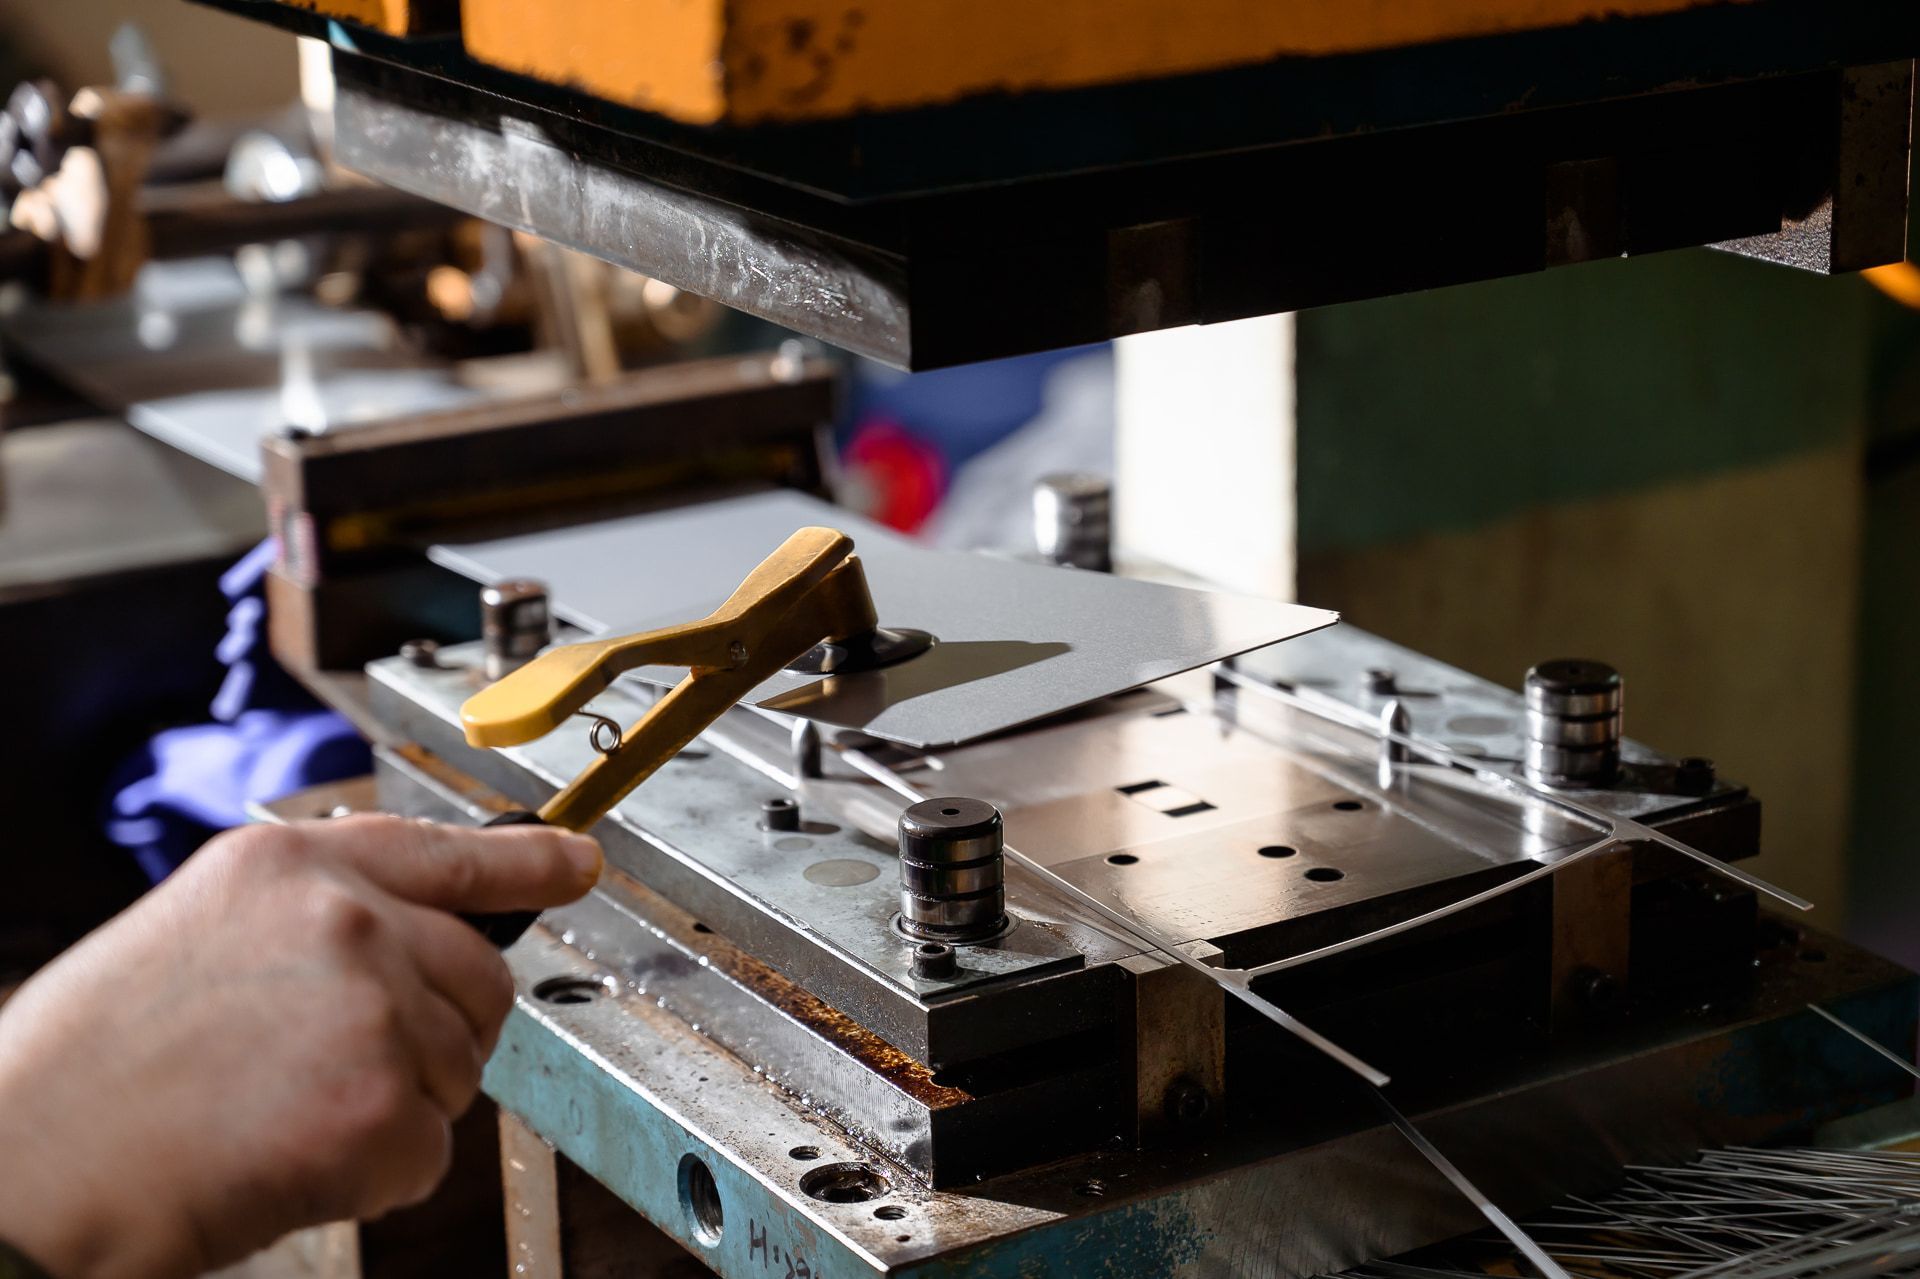
模具完成後,不會直接量產,而是進入「試模」階段,這是一個不斷調整的過程。
為什麼需要多次調整?
因為實際沖壓時會受到:
- 材料特性
- 彈性回彈
- 摩擦力
- 溫度影響
所以即使設計正確,也需要透過試模微調。
常見問題
- 毛邊過大 → 刀口間隙不當或模具磨耗
- 產品變形 → 成型順序或壓力不均
- 尺寸偏移 → 模具精度或定位問題
試模不是浪費時間,而是在避免量產災難。
量產與品質控制
當試模穩定後,才會正式進入量產,這時的關鍵不再是「能不能做」,而是能不能穩定做到每一件都一樣。
SPC(統計製程控制)
透過數據監控:
- 尺寸變化
- 製程穩定性
- 不良率趨勢
提前發現問題,避免大量不良。
檢驗方式
常見包含:
- 首件檢驗(First Article)
- 巡檢(In-process inspection)
- 出貨檢驗(Final inspection)
搭配設備如
- 2.5次元量測儀
- 顯微鏡
- 尺寸量具
沖壓加工真正的價值,不在於「做出來」,而在於「每一件都一樣」。
4. 沖壓加工影響價格的7大關鍵
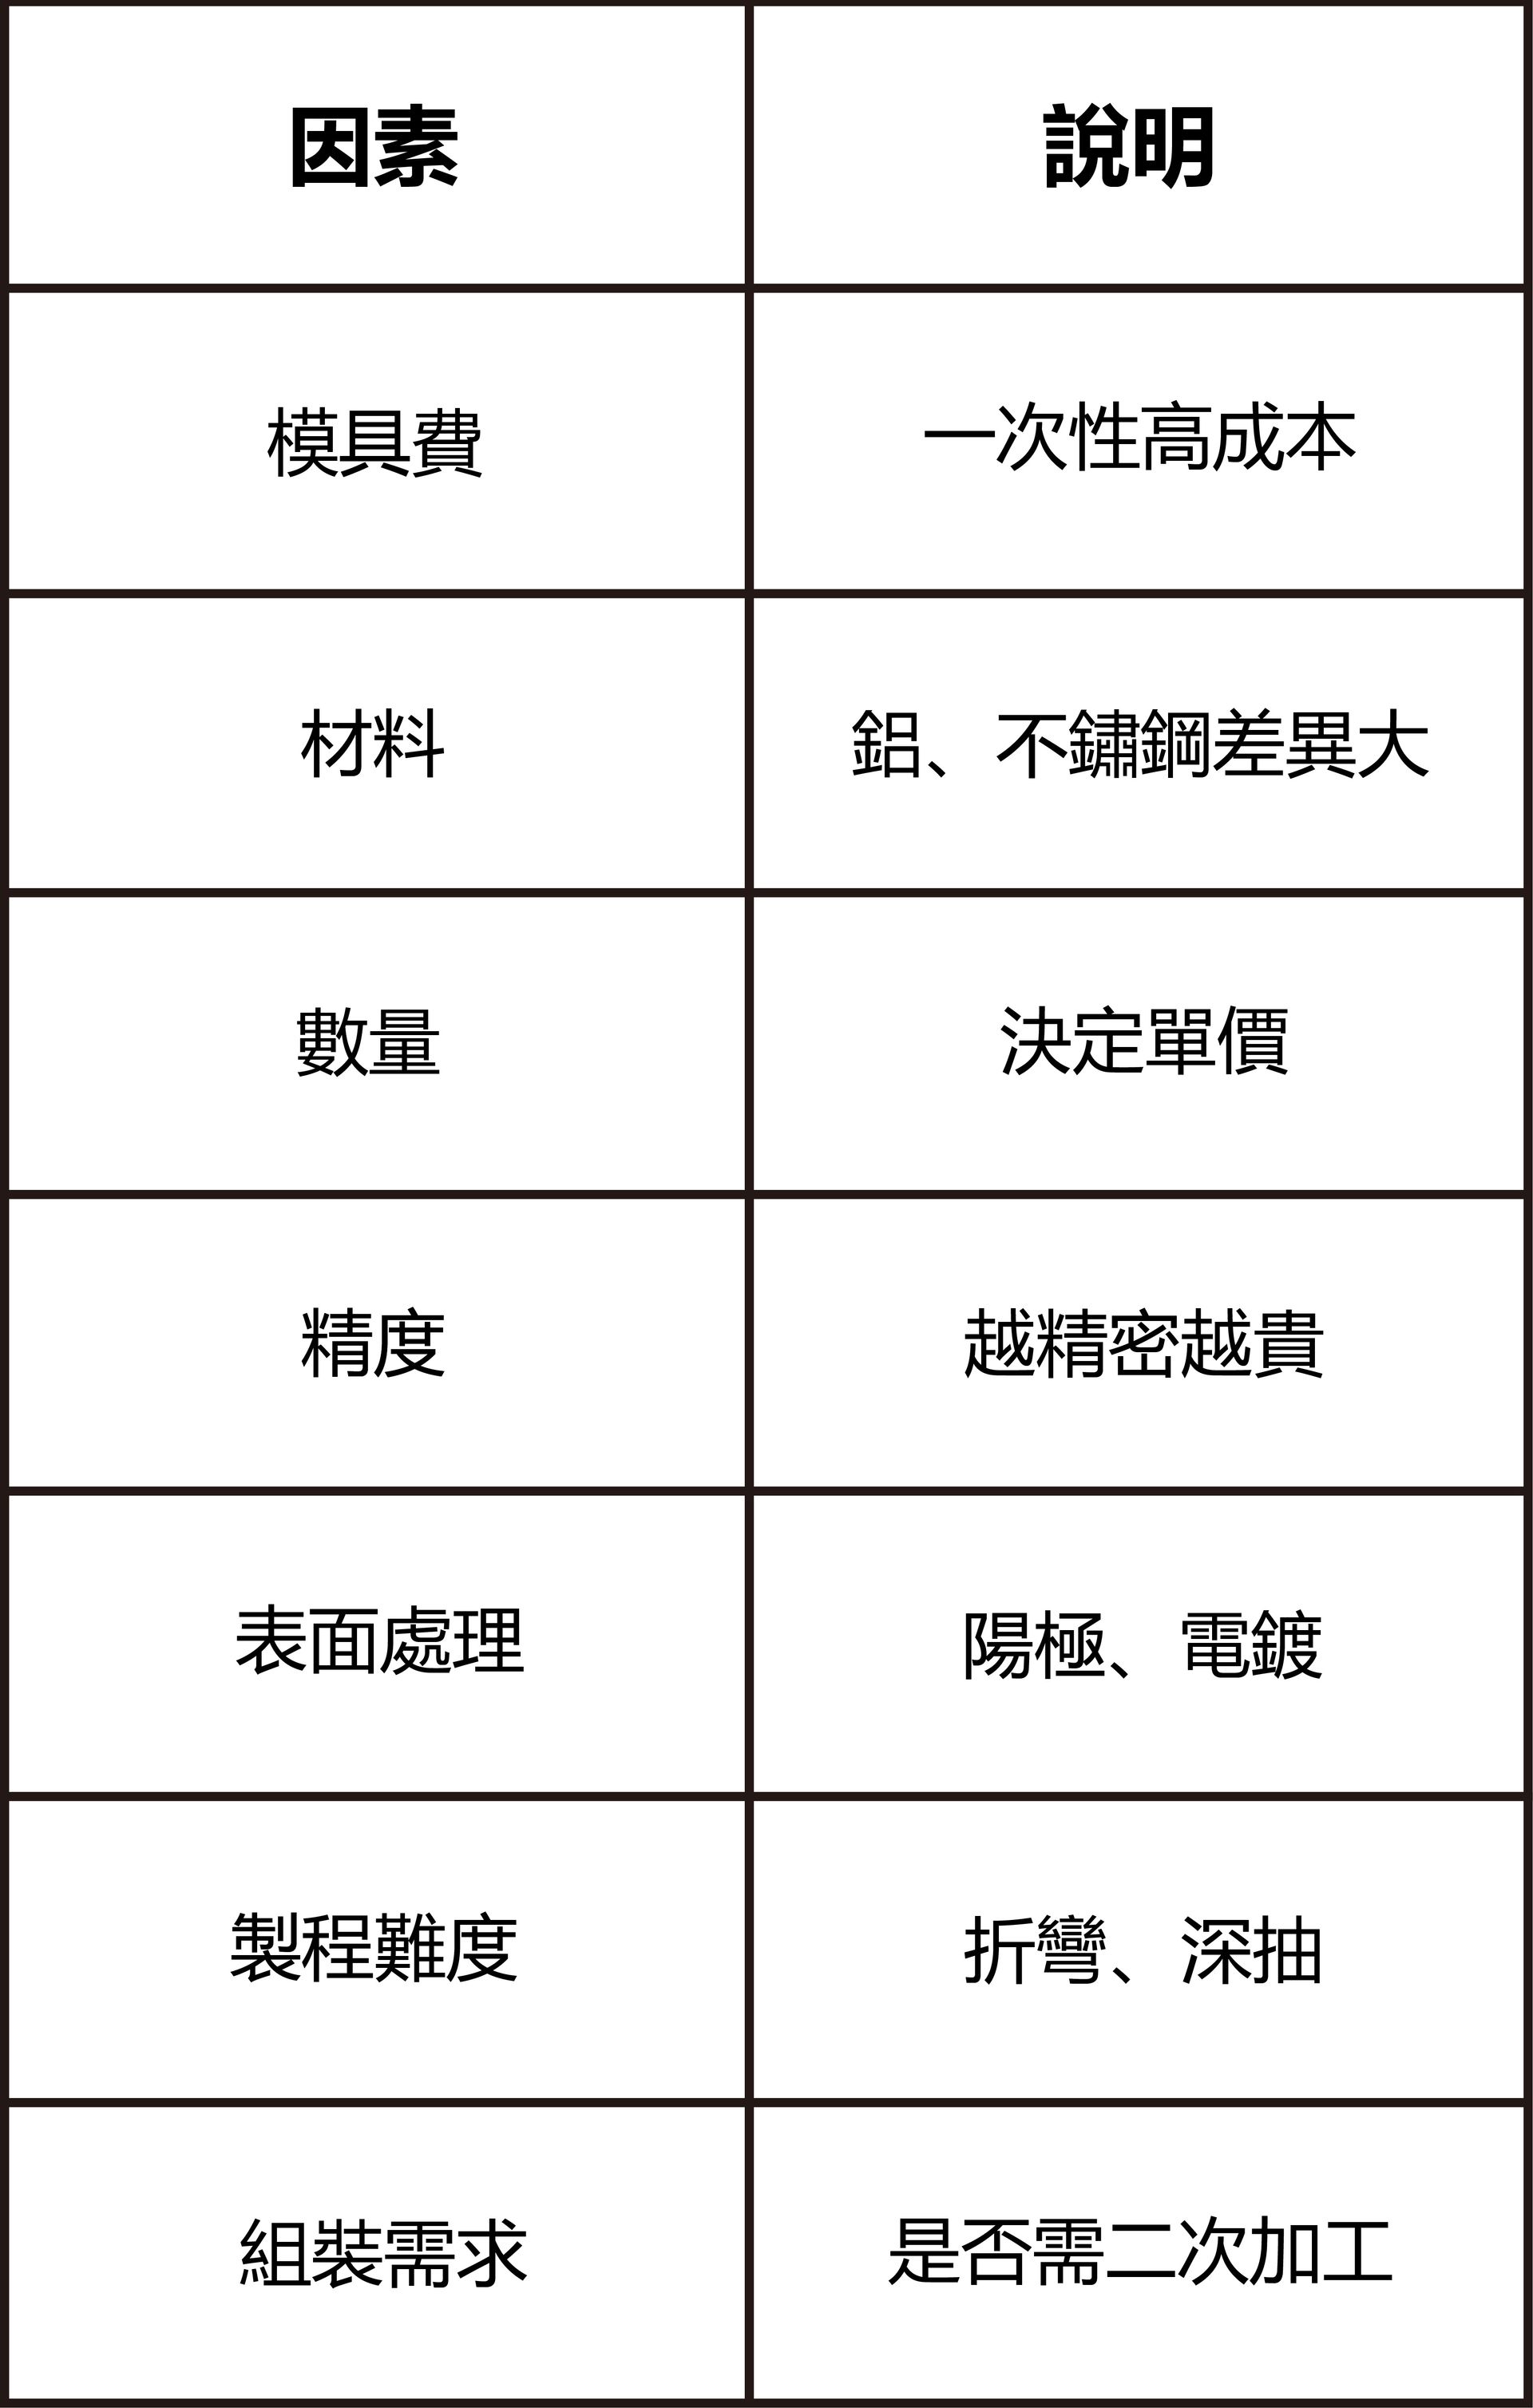
沖壓加工模具費(一次性最大成本)
沖壓加工最特殊的地方在於前期要先投資模具,模具費通常佔整體成本很大比例,會依照:
- 結構複雜度
- 工序數量(連續模 / 工程模)
- 精度要求
模具不是成本,是你量產穩定度的保險,很多低價報價,往往是模具簡化設計,後面就會用良率或品質去補。
沖壓加工材料成本(差異非常大)
不同金屬材料,價格差異極大,例如:
- 鋁材 vs 銅
- 冷軋鋼 vs 特殊合金
另外還會影響:
- 成型難度
- 模具磨耗
- 良率
同樣設計,用不同材料,價格可能差 30%~100%不等,需依照實際應用來作評估。
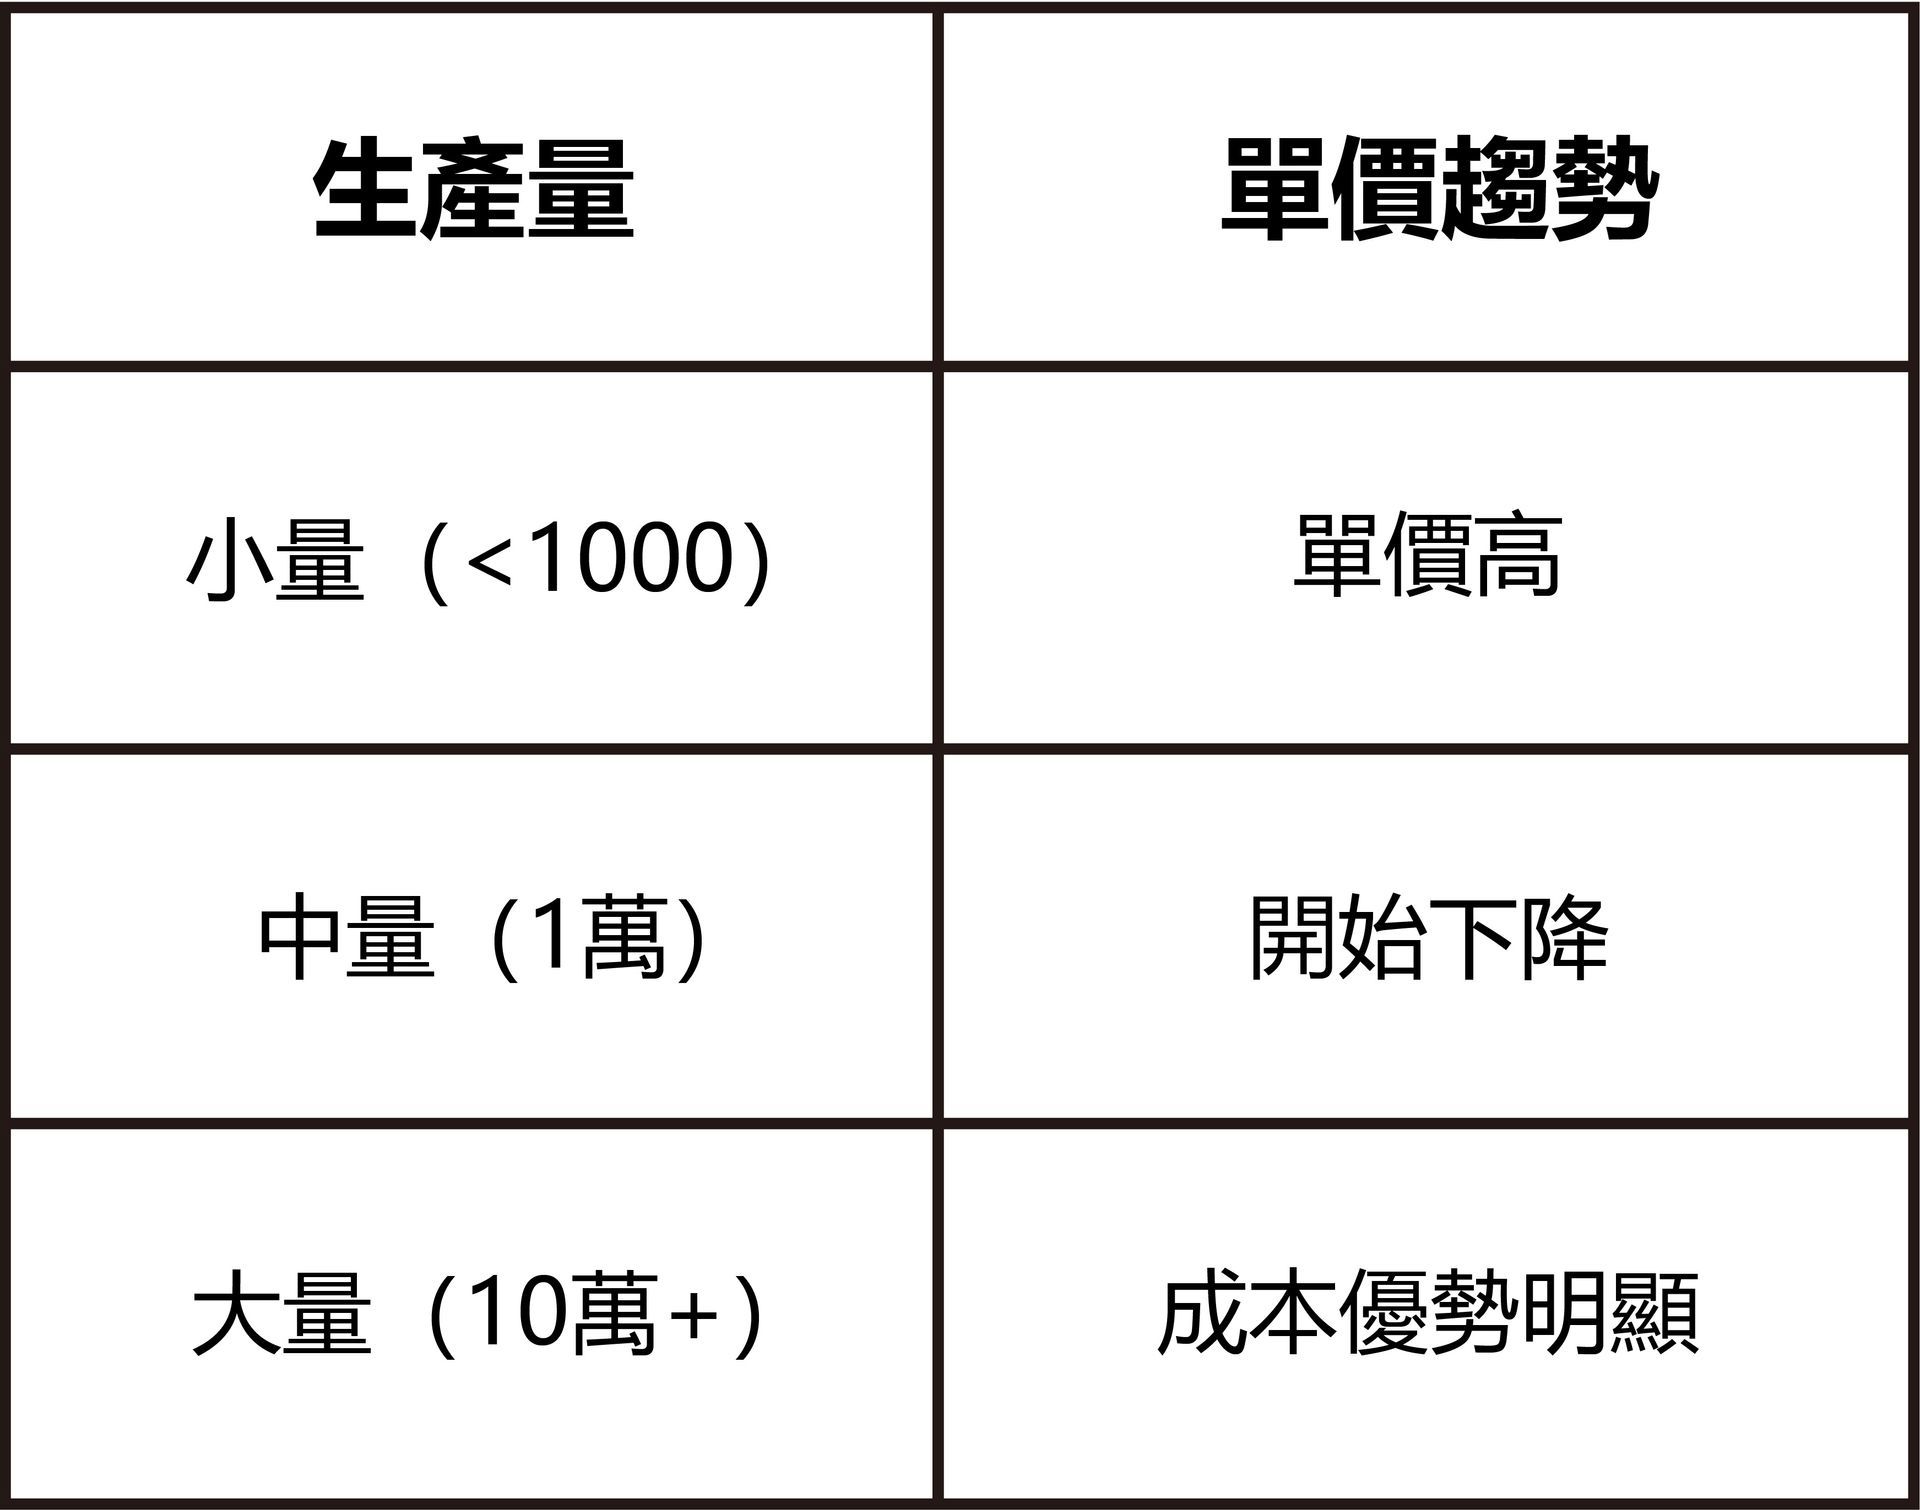
沖壓加工生產數量(決定單價的關鍵)
沖壓加工有一個非常重要的特性,就是數量越大,單價越低,因為模具費會被分攤。
沖壓不是用來做少量的,是用來做『穩定複製』的。
沖壓加工精度要求(看不到但最貴)
精度越高,代表:
- 模具設計更精密
- 加工條件更嚴格
- 檢驗成本更高
例如:±0.1mm vs ±0.05mm,成本可能差 20%~50%。
沖壓加工製程難度(決定加工方式)
不同產品結構,會影響製程複雜度,例如:
- 單純沖孔
- 多段折彎
- 深抽成型
製程越多成本越高、風險越高、模具越複雜。
表面處理(隱藏成本)
後段加工與組裝
如果產品需要:
- 攻牙
- 鉚接
- 組裝
成本會再往上增加,這也是為什麼有些廠商看起來便宜,但後面會一直加價。
很多企業在找沖壓加工廠時,會用「單價」做決策,但忽略了三件更重要的事:
1. 只比單價,不看良率低價的背後,可能代表:
- 模具壽命短
- 不良率高
- 維修頻繁
最終總成本反而更高。
2. 忽略量產穩定性打樣OK ≠ 量產OK
很多問題只會在「數量放大」後出現。
3. 沒有DFM評估就直接報價這是最大地雷,因為設計本身可能就不適合沖壓。
真正影響成本的關鍵
沖壓加工的成本,不是加工出來的,是設計出來的。
如果在前期:
- 做好DFM
- 優化結構
- 選對製程
可以直接降低 20%~50%成本。
如果你目前遇到以下情況:
- 報價落差很大,不知道怎麼判斷
- 已經打樣,但擔心量產風險
- 設計完成,但不確定是否適合沖壓
建議不要急著比價,而是先做「製程評估(DFM)」。
我們的建議流程
1. 提供圖面或概念設計
2. 進行沖壓可行性評估
3. 提出成本優化建議
4. 再進入正式報價
與其找最便宜的報價,不如找一個能讓你「量產不出事」的合作夥伴。
5. 沖壓加工廠如何選擇?
沖壓加工5大評估指標
1. 模具設計能力
沖壓加工的核心是模具。模具設計會直接影響成本、良率、壽命與量產穩定性。
好的加工廠不會只照圖加工,而會協助判斷:
- 結構是否適合沖壓
- 是否需要調整折彎位置
- 是否有毛邊或變形風險
- 是否能降低工序數
- 是否能提升模具壽命
模具能力越強,後續量產越穩。
2. 是否有量產經驗
打樣能力與量產能力是兩件事,有些廠商能做出樣品,但不一定能穩定生產大量產品。量產經驗代表廠商知道如何處理材料批次差異、模具磨耗、設備穩定、檢驗頻率與交期安排。
建議客戶可以詢問:
- 是否做過類似產品
- 年產量或月產量經驗
- 是否有長期量產案例
- 如何處理量產異常
真正可靠的沖壓廠,會把量產風險提前講清楚,而不是等問題發生才處理。
3. 品質管控系統
沖壓件的品質不是靠最後檢驗才做出來,而是靠製程中每一步控制出來。
專業加工廠應具備:
- 首件檢驗
- 製程巡檢
- 出貨檢驗
- 尺寸量測設備
- 異常追蹤與改善紀錄
如果客戶產品用於電子、汽車、機械或組裝結構件,品質管控更是不可忽略。因為一個小小尺寸偏差,可能會造成整批產品無法組裝。
4. 是否能提供DFM建議
DFM是可製造性設計,也是降低成本與風險的關鍵,有經驗的沖壓廠會在前期協助客戶判斷:
- 哪些設計會增加模具成本
- 哪些尺寸會造成量產風險
- 哪些結構可以優化
- 是否有更適合的材料或加工方式
這類建議往往能幫客戶在開模前省下最多成本,真正專業的廠商,不只是回答「可以做」,而是會告訴你「怎麼做比較穩」。
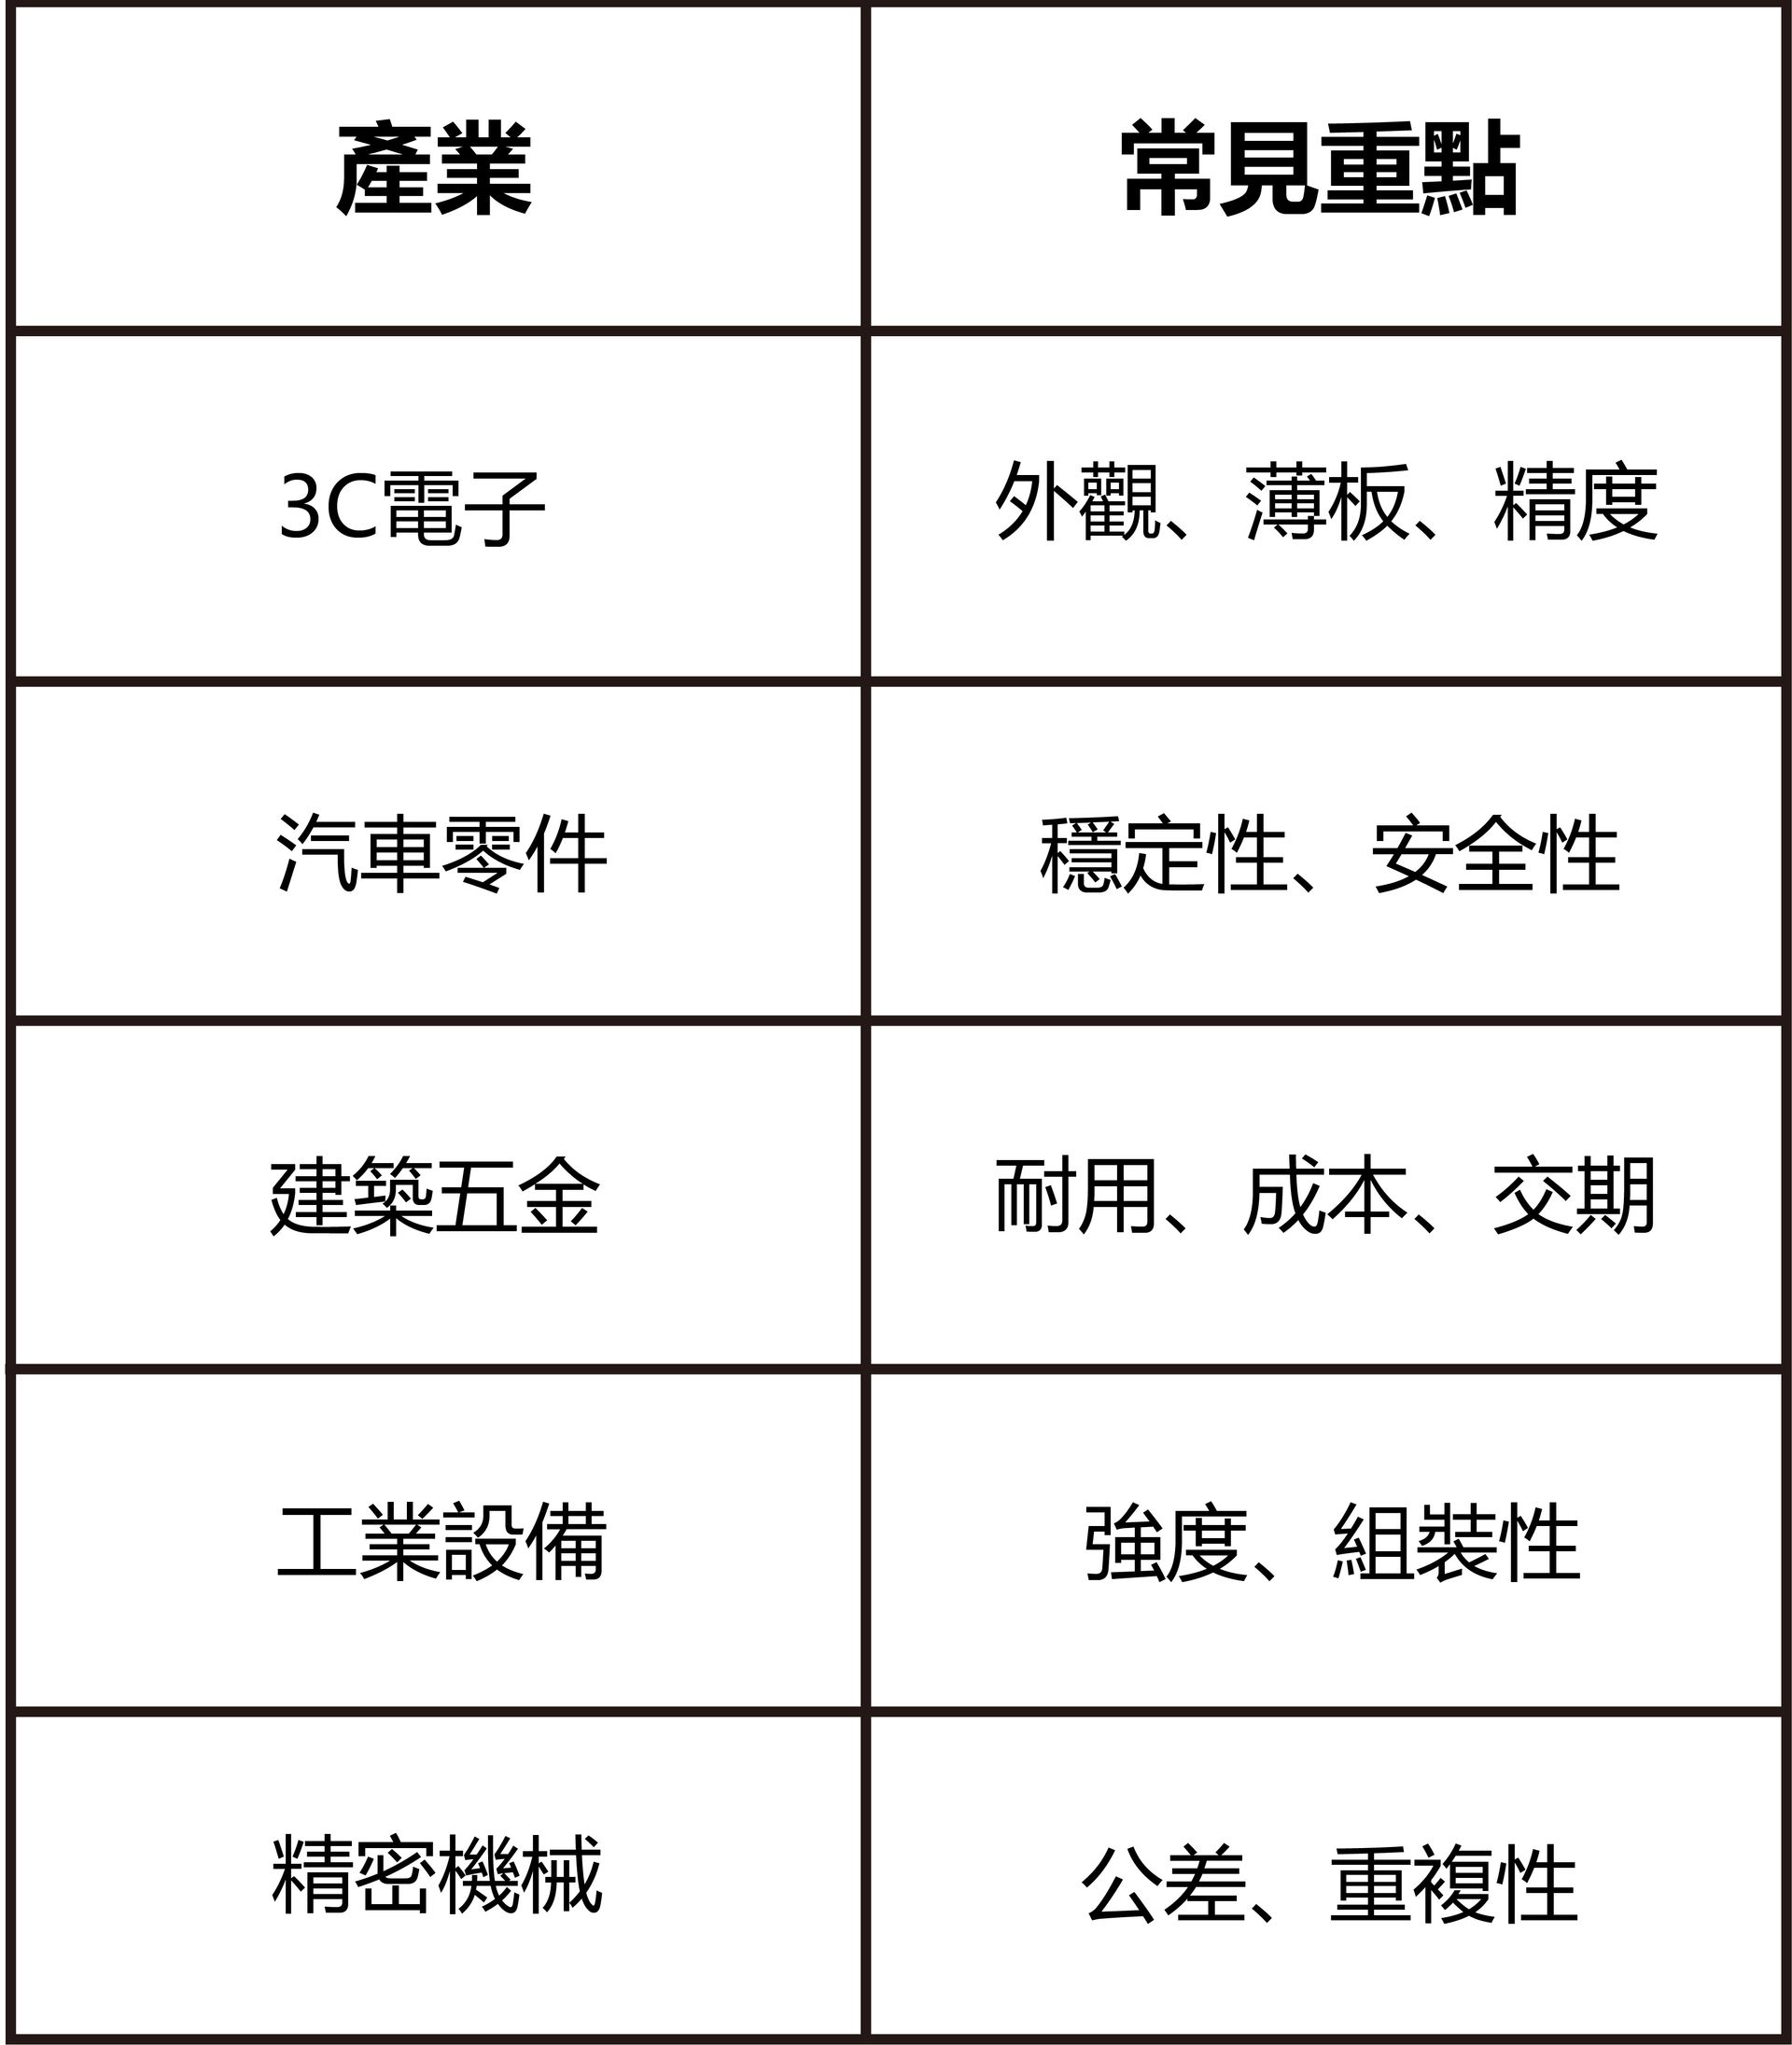
5. 是否有類似產業案例
不同產業對沖壓件的要求不同。
6. 沖壓加工難題福潮記如何解決?
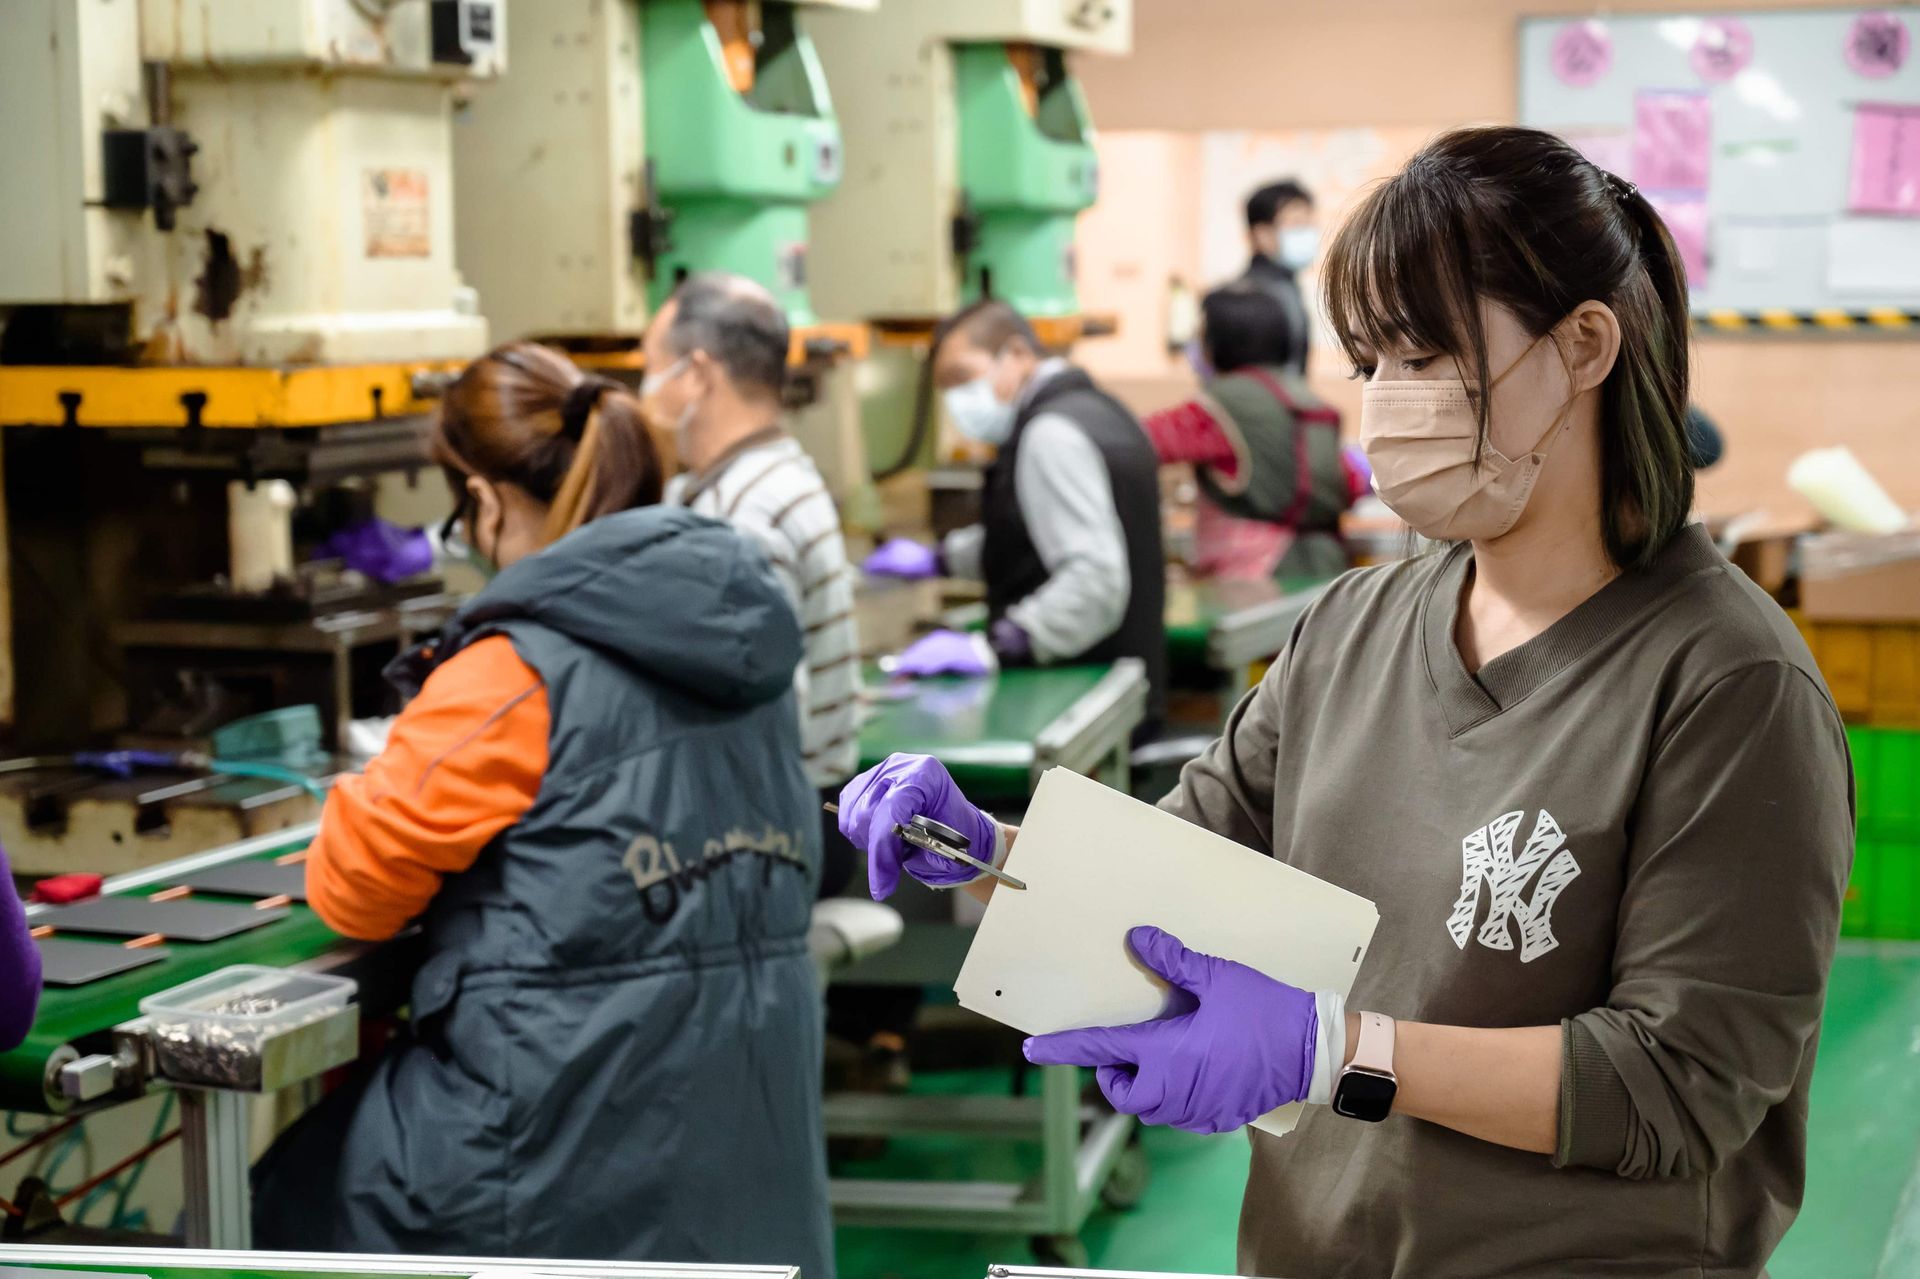
福潮記工業自1983年成立以來,長期投入金屬沖壓零件與精密模具設計製造,累積43年實務經驗。對我們來說,沖壓加工不是單純把金屬壓成形,而是從產品設計、模具開發、試模調整、量產穩定到品質檢驗的一整套工程管理。
43年經驗:看得懂圖面,也看得見量產風險
很多沖壓問題,不會在圖面上直接寫出來,而是藏在材料、折彎角度、孔位、邊距、公差與組裝關係裡。
福潮記長期服務3C電子、建築五金、汽車零件、精密機械等產業,能從工程角度協助客戶判斷產品是否適合沖壓,並在開模前提出可行建議。
模具先行策略:先把量產問題擋在前面
福潮記重視模具設計,因為模具是量產品質的源頭。我們的做法不是等產品發生問題再修,而是在前期就評估:
- 成型順序是否合理
- 刀口間隙是否適合
- 毛邊方向是否會影響功能
- 折彎後是否會回彈
- 是否容易造成尺寸不穩
這種「模具先行」思維,可以降低量產後反覆修正的風險。
±0.05mm穩定量產:重點不是做到一次,而是持續做到
精密沖壓最難的地方,不是做出一件漂亮樣品,而是每一批、每一件都要穩定。
福潮記具備精密折彎、沖切與成型經驗,部分產品可達±0.05mm穩定控制,適合應用於滑軌零件、電子零件、結構支架與精密組裝件。
薄板0.15mm加工能力:薄,不代表簡單
薄板沖壓最怕變形、刮傷、毛邊與尺寸不穩。
福潮記具備0.15mm薄板沖壓加工經驗,可應用於外觀件、電子零件與高精度金屬薄板零件,薄板加工就像幫一張薄紙做精密折線,不能太粗魯,也不能太保守。這需要模具設計、壓力控制與現場調整經驗一起配合。
了解更多有關福潮記專業獨家精密技術,為您解決別人解決不了的難題
案例簡述:高外觀要求金屬薄板零件
曾有客戶需要開發一款金屬薄板外觀件,要求表面不能有明顯接點、邊緣不能刮手,並且後續需與其他塑膠件組裝。如果只用一般沖切方式,容易產生毛邊、接痕與組裝干涉。
福潮記在前期評估後,從模具結構、沖切方向、刀口間隙與去毛邊方式一起規劃,讓產品在外觀面、手感與組裝尺寸上都能更穩定,這類案例說明,沖壓加工真正的價值不只是「把零件做出來」,而是協助客戶把量產風險降到最低。
7. 沖壓加工未來趨勢
沖壓加工雖然是成熟製程,但未來發展並不只是更快、更便宜,而是更精準、更可追溯、更能與智慧製造結合。
智慧製造:從經驗管理走向數據管理
過去沖壓加工高度依賴老師傅經驗,未來則會逐步導入更多數據化管理,例如設備稼動率、模具壽命、異常紀錄、品質趨勢與生產履歷。
這些數據可以協助工廠更早發現問題,也能讓客戶更清楚掌握產品品質狀態。
自動化檢測:提升品質穩定與檢驗效率
隨著產品精度越來越高,人工檢驗已經無法完全滿足高頻率、高一致性的需求。未來沖壓加工會更多導入影像檢測、尺寸量測、自動化分選與線上監控,這不代表人工經驗不重要,而是讓老師傅的判斷搭配設備數據,像老司機裝上導航一樣,方向更準、反應更快。
高精密需求:產品越小,要求越高
3C電子、車用電子、醫療設備、伺服器、精密機械等產業,都持續推動金屬零件往更薄、更小、更精密的方向發展,這代表沖壓加工廠未來不只要有設備,更要有模具開發能力、製程整合能力與品質管理能力。
簡單來說,未來的沖壓競爭,不會只是誰能壓得快,而是誰能穩定做出高難度零件。
8. 沖壓加工常見問題
Q1:為什麼打樣OK,量產卻NG?
很多客戶會遇到一種狀況:樣品看起來沒有問題,但一進入量產,尺寸、毛邊、變形或組裝問題就開始陸續出現。
這通常不是單一加工失誤,而是前期沒有把「量產條件」一起考慮進去。打樣時,廠商可以用人工調整、單件修整或較慢速度完成;但量產時,產品必須在固定節拍下連續生產,每一件都要穩定一致。
常見原因包括:
- 模具設計沒有考慮長時間生產穩定性
- 材料批次差異造成成型結果不同
- 彈性回彈未預先補償
- 沖壓速度、送料穩定度不足
- 檢驗標準只看樣品,沒有建立量產管制
打樣成功只是第一步,真正的考驗是第1件、第1000件、第10000件是否都能維持一樣的品質,所以在沖壓加工專案初期,建議不要只問「能不能做」,而是要問:「這個設計能不能穩定量產?」
Q2:沖壓加工可以做到多精密?
沖壓加工的精度會受到材料、板厚、產品結構、模具設計、設備穩定度與檢驗方式影響。一般金屬沖壓件可依照產品需求控制在合理公差範圍內,若是精密沖壓零件,在良好的模具設計與製程控制下,可達到更高精度。
以福潮記過去的製程經驗來看,部分精密折彎與沖切零件可穩定控制在 ±0.05mm。這個尺寸差距大約接近兩張A4紙的厚度,看似很小,但在電子零件、滑軌結構、精密支架或組裝件中,可能就是能不能順利裝配的關鍵。
不過,精度不是越小越好,而是要符合產品功能需求。過度要求公差,會造成模具成本、檢驗成本與不良風險提高,因此專業沖壓廠會在前期協助客戶判斷哪些尺寸是真正關鍵尺寸,哪些尺寸可以放寬,避免不必要的成本浪費。
Q3:為什麼會有毛邊?
毛邊是沖壓加工中常見的問題,主要發生在沖切、沖孔或落料過程。當模具刀口間隙、材料厚度、模具磨耗或沖壓條件不穩定時,就容易產生毛邊。
常見原因包括:
- 上下模間隙不正確
- 模具刀口磨耗
- 材料硬度或厚度不穩定
- 沖壓壓力不足或速度不合適
- 產品設計本身不利於乾淨切斷
毛邊不只是外觀問題,也會影響後續組裝、安全性與產品手感,尤其是手會接觸到的金屬零件,例如外觀件、滑軌零件、電子外殼或建築五金,如果毛邊控制不好,就可能造成刮手、刮傷或組裝干涉。
毛邊不是完全無法控制,而是要靠模具精度、刀口維護、製程參數與後處理一起管理。
Q4:小量可以做沖壓嗎?
可以,但不一定划算。
沖壓加工最大的特性是需要模具,因此前期會有模具開發費。如果產品數量很少,模具費分攤到每一件產品上,單價就會變高。
例如同樣一套模具:
100件 → 單件分攤成本高
1,000件 → 成本開始下降
10,000件以上→ 沖壓優勢明顯
如果只是概念驗證、少量測試或一次性產品,可能會先建議使用雷切、折彎、CNC或簡易模具方式評估,等產品結構確認、市場需求明確後,再導入正式沖壓模具會更安全。
但如果產品未來有穩定量產需求,即使初期數量不大,也可以先透過DFM評估,提前規劃適合後續量產的結構。
Q5:沖壓加工適合哪些產品?什麼情況不建議使用?
沖壓加工適合金屬薄板類、需要大量生產、尺寸一致性高、外形可透過模具成型的產品。
常見應用包括:
- 3C電子金屬零件
- 汽車零件與支架
- 建築五金
- 機械結構件
- 電腦、伺服器與工業設備零件
- 金屬外觀件與裝飾件
不建議使用沖壓的情況包括:
- 數量極少,無法分攤模具費
- 結構過於厚重或立體
- 產品仍在頻繁改設計
- 公差要求不合理,導致成本過高
- 材料不適合成型或延展性不足
簡單來說,沖壓加工最適合「設計已相對成熟、未來有量產需求」的產品。
Q6:沖壓加工的最小板厚可以做到多少?
沖壓加工可處理的板厚會依材料、產品結構與模具能力而不同。一般金屬沖壓常見板厚可能落在0.3mm至數mm之間,但若是精密薄板零件,則可以做到更薄。
福潮記在薄板沖壓方面,具備處理0.15mm薄板的經驗,並可搭配精密沖切、去毛邊與成型技術,應用於外觀件、電子零件與精密結構件。
但板厚越薄,越需要注意:
- 是否容易變形
- 是否會產生皺摺
- 是否會破裂
- 是否能穩定送料
- 是否能維持尺寸精度
薄板加工就像拿很薄的紙做立體摺線,力道太小成型不足,力道太大又容易傷到材料,因此,薄板沖壓不是只有設備問題,更是模具設計與製程經驗的考驗。
Q7:沖壓加工的交期通常多久?會受哪些因素影響?
沖壓加工交期主要分為三個階段:評估、開模、量產。
一般來說,交期會受到以下因素影響:
- 圖面完整度
- 模具複雜度
- 材料取得時間
- 是否需要表面處理
- 試模與修模次數
- 是否有後加工或組裝需求
- 客戶確認速度
若產品結構簡單、圖面完整,評估與報價會較快;若涉及高精度、多道折彎、深抽成型或特殊材料,開模與試模時間就會拉長。
Q8:沖壓加工可以做到無毛邊或高外觀品質嗎?
可以,但需要在設計、模具與製程條件上一起配合。
若產品需要高外觀品質,前期就必須先確認:
- 外觀面在哪裡
- 毛邊方向是否可接受
- 是否需要光滑切面
- 是否需要二次去毛邊
- 是否會搭配電鍍、陽極或烤漆
福潮記具備零刮手精密沖切、光滑切面、一體成形精準沖切等技術經驗,可針對外觀件與高要求金屬零件進行製程規劃。
不過「無毛邊」不是一句口號,而是要從模具刀口、間隙、材料特性、沖壓方向與後處理一併評估,若產品是手會碰到的零件,更建議在開模前先把外觀標準與安全需求定義清楚。
9. 結論
沖壓加工看起來是製造技術,實際上更像是一場「量產風險管理」,如果你正在開發新產品,或已經遇到打樣正常、量產卻不穩的問題,建議不要急著只比價格,因為沖壓加工的真正成本,往往不是報價單上的單價,而是後續可能發生的修模、重工、延誤交期與不良損耗。
建議先做DFM評估,而不是直接比價,透過前期可製造性評估,可以先確認產品是否適合沖壓、模具該怎麼設計、哪些尺寸會影響良率,以及是否有更好的成本優化方式。
11. 參考資料
文章作者:Ward
作者簡介:Ward 是一位擁有超過 40 年資深模具設計師 經驗的專業人士。他致力於為客戶設計量身訂製的模具,精準符合各種需求。在豐富的職涯中累積了深厚的專業知識,並成功協助眾多客戶解決製程難題,展現了他解決問題的卓越能力與對模具設計領域的熱情。