金屬沖壓零件品質檢驗流程大解析|從收料到出貨全拆解
目錄
1. 前言
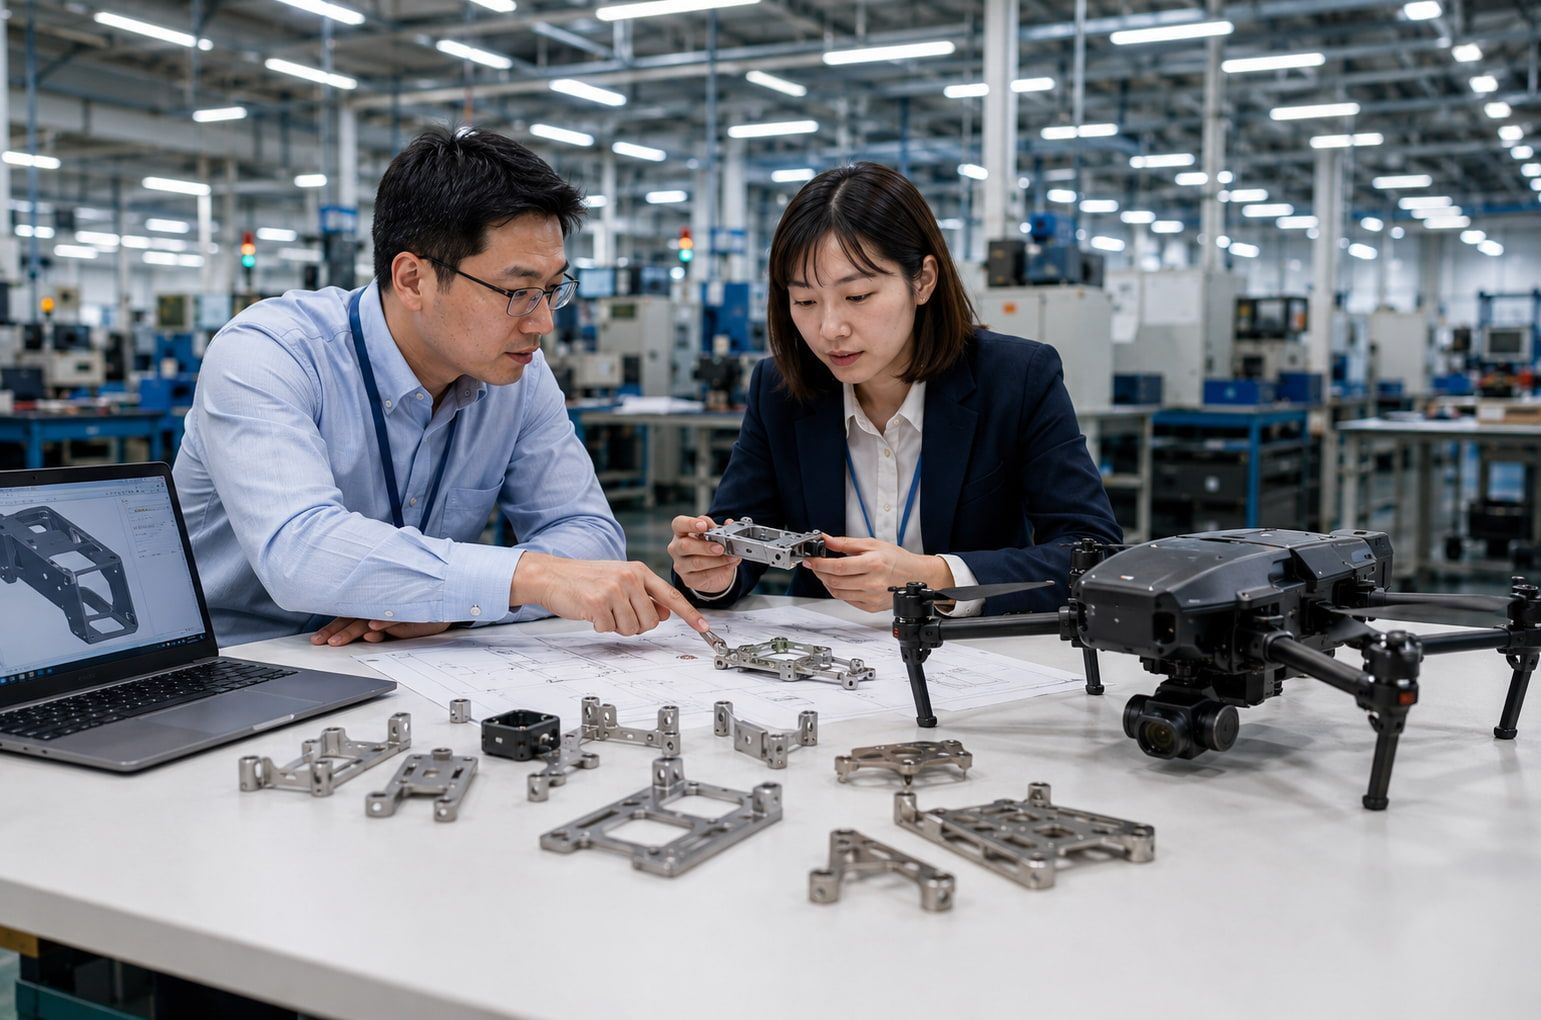
在金屬沖壓產業裡,品質檢驗就像一道看不見的護城河,它不會直接讓零件更亮、更堅固,但卻能決定客戶是否願意再下一張訂單。想像一下,如果一批5萬件的零件送到客戶手上,卻因為尺寸超差、孔位不符或毛邊過多而被退貨,這不僅代表數十萬的成本浪費,更可能讓多年累積的信任一夕崩塌。對於剛踏入產業的新手來說,可能會覺得「零件看起來差不多就好」,但實務上,誤差往往藏在肉眼難以分辨的細節裡,舉例來說,沖壓零件的尺寸公差常常落在±0.05mm左右,這個數字乍看之下很小,但實際上等於兩張A4紙的厚度。如果沒有檢驗機制,產品可能會因這微小差距導致組裝不順、螺絲對不上、甚至造成整個設備卡死。
很多人把檢驗誤解為「找麻煩」或「浪費時間」,但實際上它是製程中最重要的保險絲,它能夠在不同階段把關,從材料進廠到製程中控制,再到最後成品出貨,形成一個完整的防線,這樣的流程不是多此一舉,而是避免「一粒老鼠屎壞了一鍋粥」。品質檢驗不僅僅是挑出壞品,它更是收集數據、發現問題、改善製程的重要依據,對一間工廠而言,品質檢驗的結果會回饋到生產端,幫助工程師調整模具設計、優化材料選擇,甚至改善操作習慣,換句話說,檢驗不是單純的「檢查員工作」,而是整個製造系統能否健康運作的核心。
如果你是剛入門的工程師、檢驗人員或採購,首先要理解的是:品質檢驗不是單一部門的工作,而是跨部門的協作。收料時要確認材料是否合格;生產中要即時監控是否出現異常;出貨前要確認成品符合標準;最後還要把數據回饋到製程改善。這是一個閉環系統,而非單點檢查。舉個簡單的例子:如果採購部門沒有確保材料符合標準,再好的模具和工藝也做不出合格品;反過來,如果檢驗部門沒有即時發現異常,生產可能會持續製造幾萬件不良品。
站在一位在產線上打滾 40 多年的職人角度來看,品質檢驗的價值就像「賽車比賽裡的煞車系統」。有人可能會說:車子要快,為什麼要煞車?但事實上,正因為有可靠的煞車系統,賽車手才能放心把油門踩到底。製造業也是如此,正因為有嚴格的品質檢驗,工廠才敢接下大批量的訂單,並且確保能準時交貨。少了這層保護,任何工廠都會心驚膽跳。
因此,品質檢驗不是額外的負擔,而是保障交期、成本與信譽的基礎。從新手到老手,每個人都需要理解這個概念。
接下來,帶你一步步拆解金屬沖壓零件的檢驗流程,從收料到出貨,完整解析其中的方法與關鍵要點,讓你不再只是「聽過檢驗」而是能真正懂得「如何檢驗」。
2. 沖壓品質檢驗流程-收料檢驗重點(IQC|Incoming Quality Control)
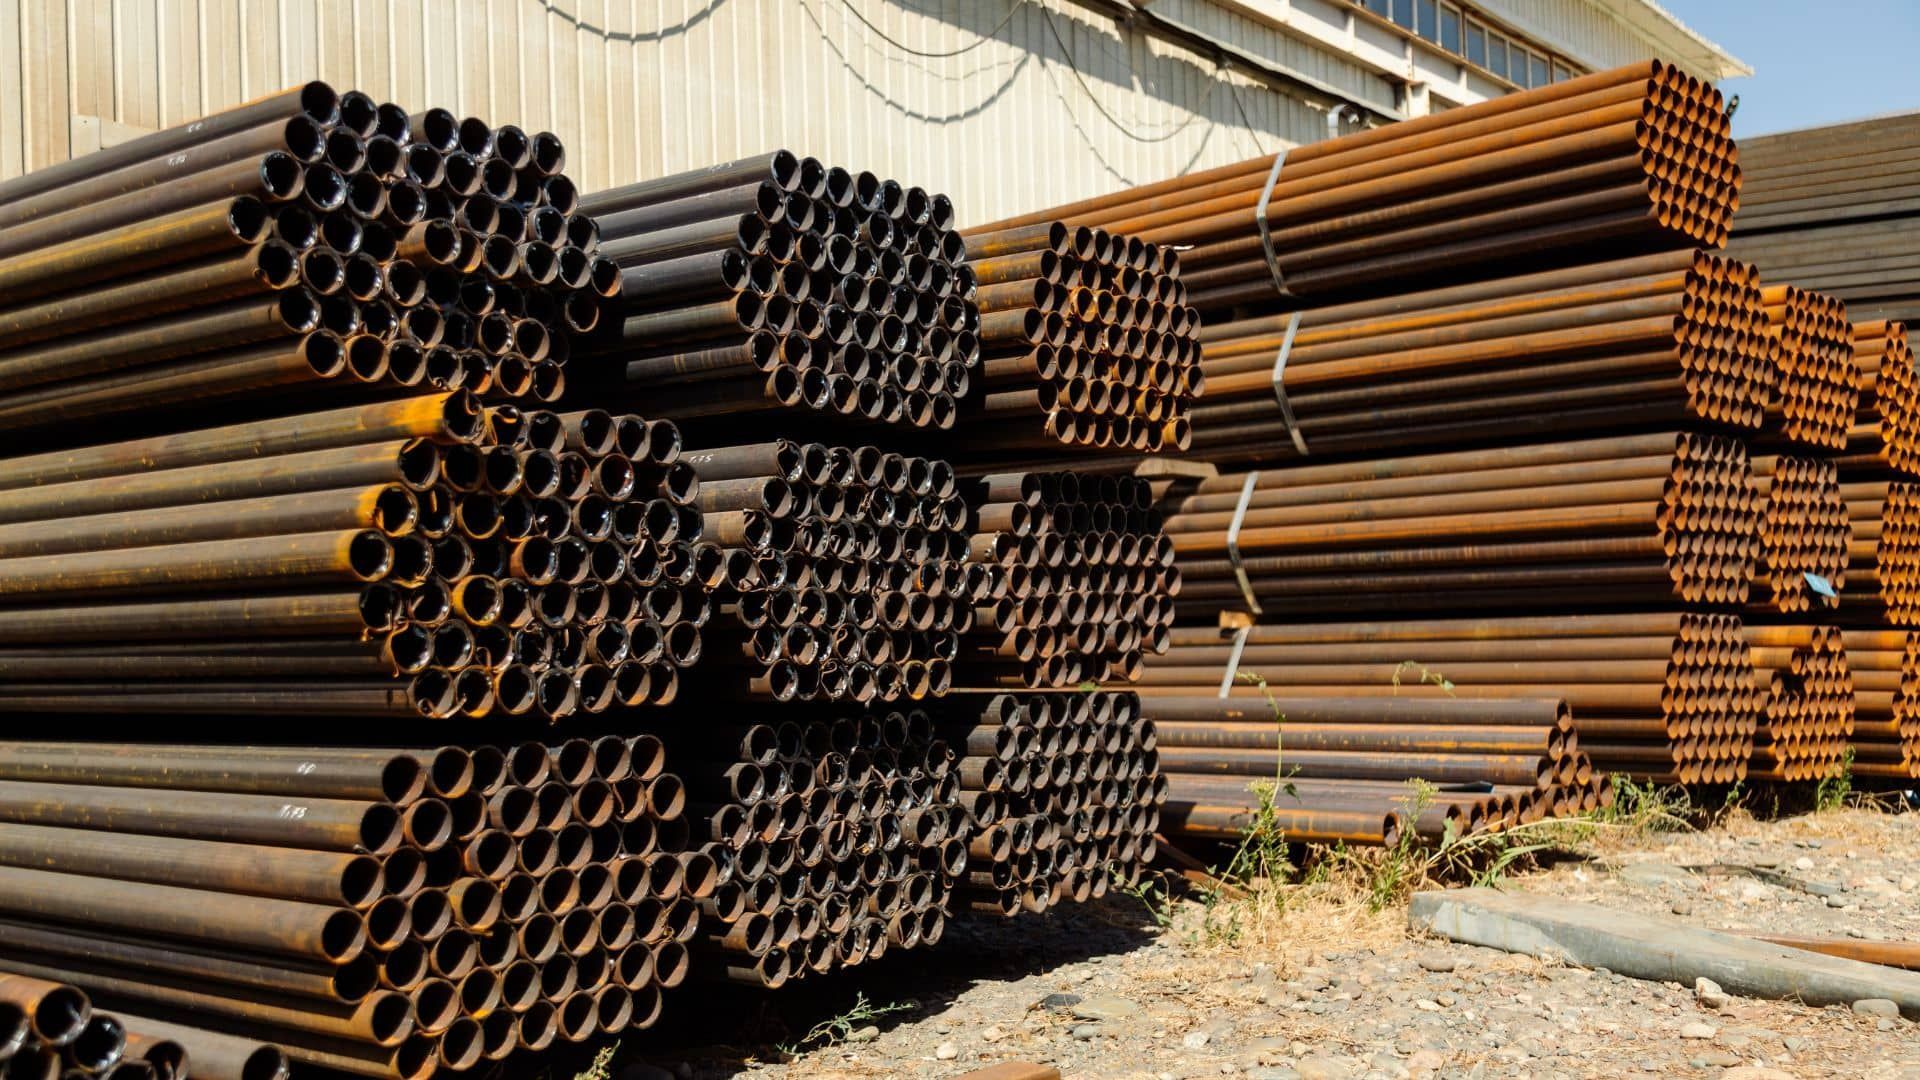
在金屬沖壓生產中,收料檢驗是品質控管的第一道防線。俗話說「巧婦難為無米之炊」,再精密的模具、再嚴格的製程,如果原料本身不合格,後續做出來的零件也絕對無法達到客戶要求。對初學者而言,收料檢驗的核心重點在於「確認材料是否符合圖面規格」,這一步做得好,就能避免後續浪費時間與成本。
收料檢驗要檢查什麼?
在工廠實務上,收料檢驗會針對以下幾個面向:
1. 外觀檢查
- 是否有刮痕、凹陷、氧化斑點?
- 金屬板材表面是否平整,有無波紋或不規則變形?
- 這部分多靠肉眼檢視,必要時會搭配放大鏡或顯微鏡。
2. 尺寸與板厚
- 板厚是否符合訂單規範?
舉例來說,客戶要求板厚1.00 mm,一般允許差異可能設定在 ±0.05 mm(也就是0.95~1.05 mm合格),但根據國際板厚規範(例如 JIS G3141、ASTM A1008),常見允許差異甚至會縮小到±0.03 mm。
這代表如果板厚差超過 0.03 mm,就可能不符合高精度產業的要求(例如車用零件、3C 結構件)。
比如:一張 A4 紙的厚度大約是 0.03~0.05 mm。
- ±0.05 mm 公差 = 兩張紙的厚度差。
- ±0.03 mm 公差 = 一張紙的厚度差。
材料成分與硬度
- 是否符合指定材質(例如 SUS304 不鏽鋼、SPCC 冷軋鋼板)?
- 材料硬度是否在可加工範圍?太硬可能導致沖頭崩裂,太軟則成品無法達到強度需求。
- 常見檢驗方式包括硬度計(洛氏硬度、維氏硬度)與光譜分析儀(檢測成分比例)。
工具與方法
- 游標卡尺 / 厚度規:用來測量板厚,精度可達 ±0.01 mm。
- 硬度計:確認材料硬度是否在規範範圍。
- 光譜分析儀:快速檢測金屬成分,判斷材料是否與訂單要求一致。
- 外觀檢查燈&放大鏡:檢查刮痕、氧化與其他表面缺陷。
很多新手會覺得「這些檢驗好像很繁瑣」,但實際上,只要忽略其中一個環節,可能會造成巨大的後果。舉例來說,如果板厚比規格多出0.1 mm,看似只是「三張紙」的厚度,但對於要求 ±0.03 mm的精密零件來說,這批材料很可能整批報廢。
為什麼收料檢驗這麼重要?
想像一個場景:工廠接到5萬件的訂單,如果材料在進廠時沒有檢驗,直接投入生產,等到最後出貨檢驗才發現尺寸或硬度不符,代表這5萬件全部變成廢料,不僅浪費時間與成本,還可能導致交期延誤與客戶退單。這就是為什麼IQC是整個檢驗流程中最不能忽視的一環。
一間再專業的沖壓廠,也無法用不合格的材料做出可靠的零件,所以收料不是例行公事,而是守住品質的第一道關卡,收料檢驗的目的是「防患於未然」,在源頭就把問題攔下來,只要材料合格,後續的製程與出貨才有可能穩定,下一步,我們就要進入製程中檢驗(IPQC),看看如何在生產過程中即時發現異常,避免小問題變成大批不良。
3. 沖壓品質檢驗流程-製程中檢驗重點(IPQC|In-Process Quality Control)
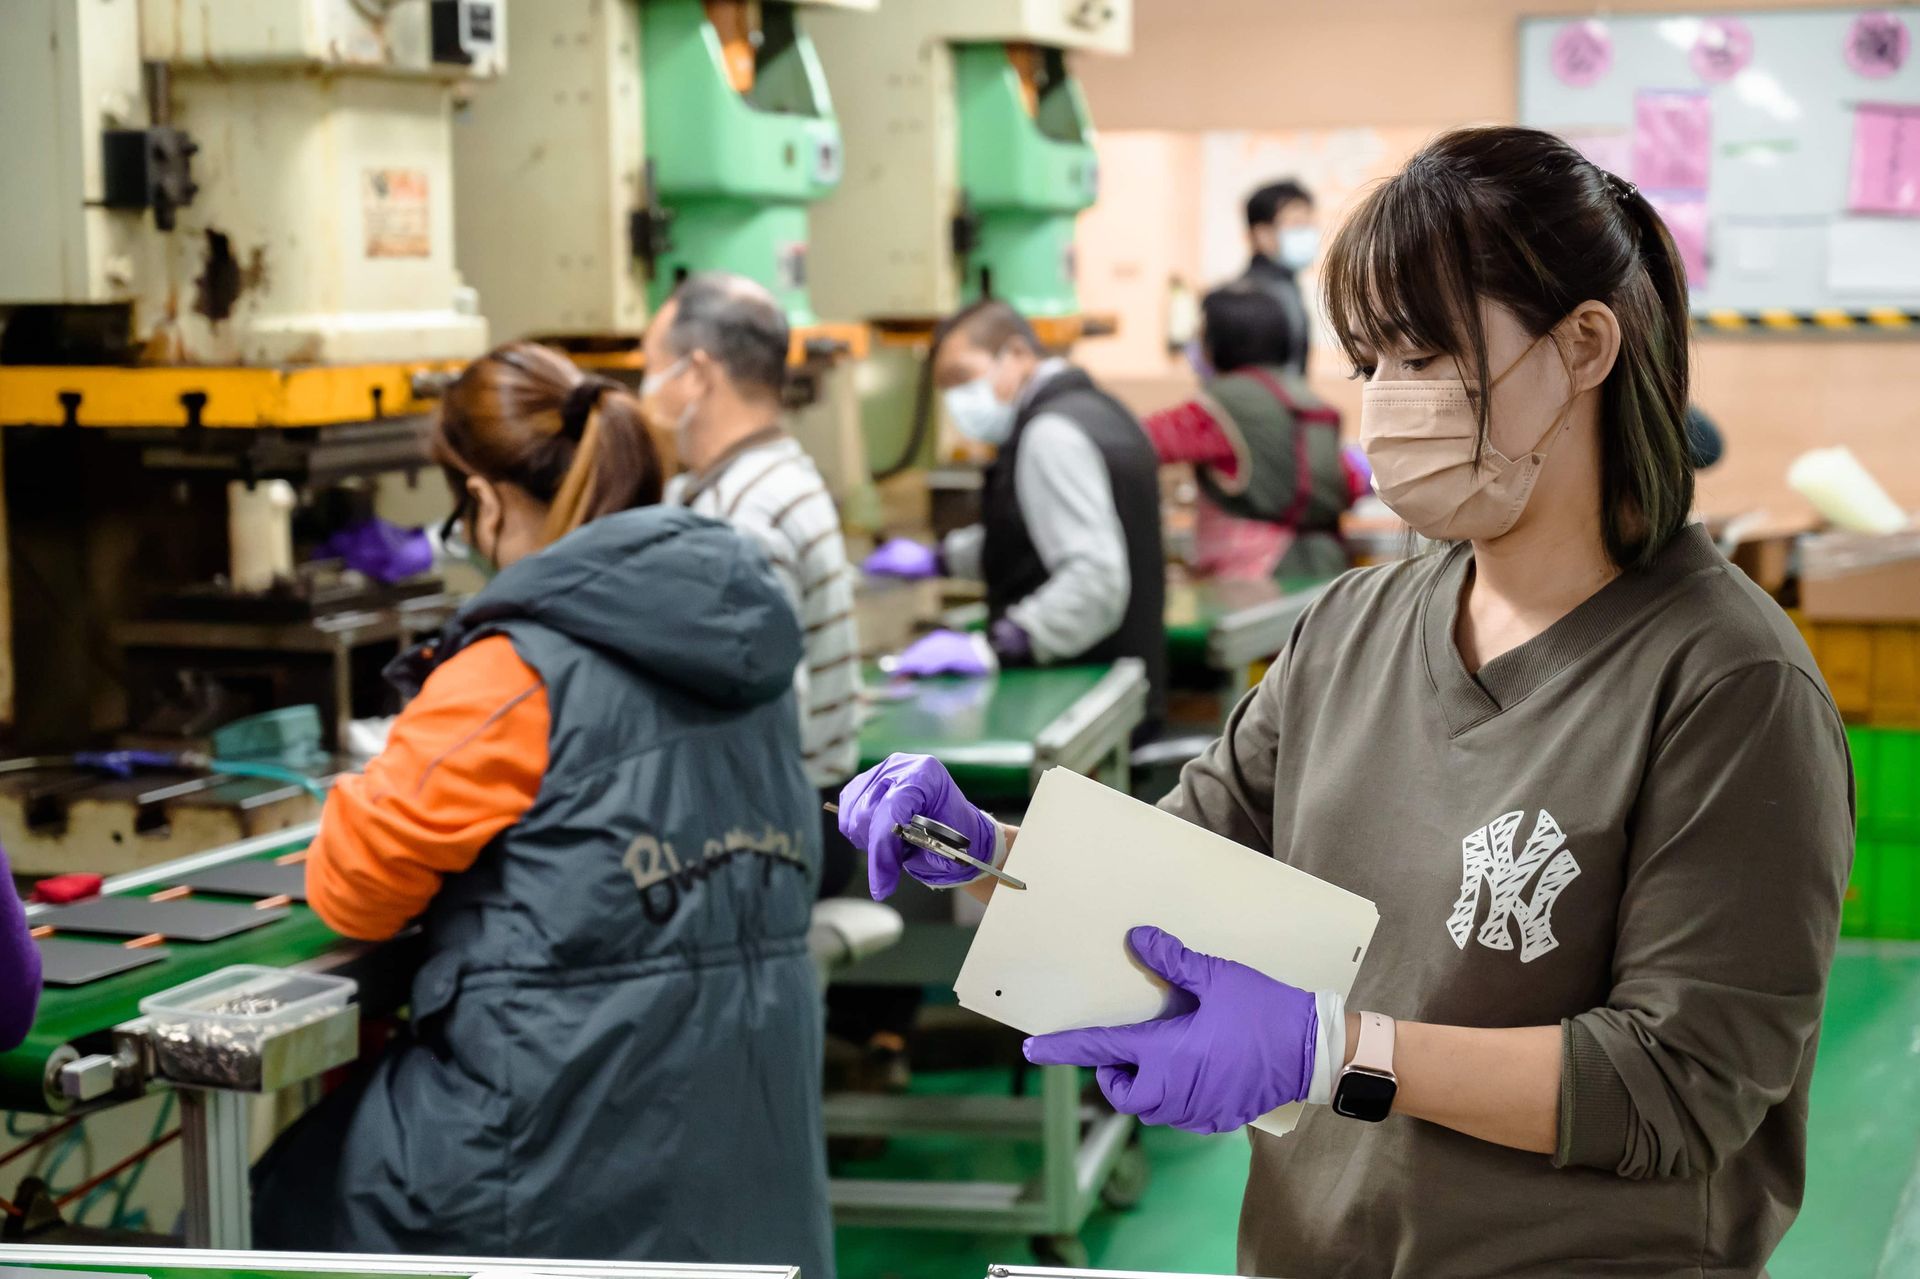
如果說收料檢驗是「守住原料品質」,那麼製程中檢驗就是「即時監控製造過程」。它的角色就像廚師邊煮湯邊試味道,萬一鹽巴下太多,還能及時補救;但如果等到整鍋湯煮完才發現鹹過頭,那就只能報廢了。在金屬沖壓產線上,製程中檢驗(IPQC)的目的,就是在零件還在生產時,快速確認品質是否偏離標準,避免不良品被大量製造。
製程中檢驗的重點
1. 尺寸公差控制
沖壓零件最重要的就是「尺寸要準」,例如手機結構件上的卡槽,如果寬度超出±0.03 mm,可能導致組裝卡不進去,因此,在生產過程中,檢驗人員會使用游標卡尺、2.5 次元量測儀來隨機抽測零件尺寸,確保誤差不超出允差。
2. 毛邊與裂痕檢查
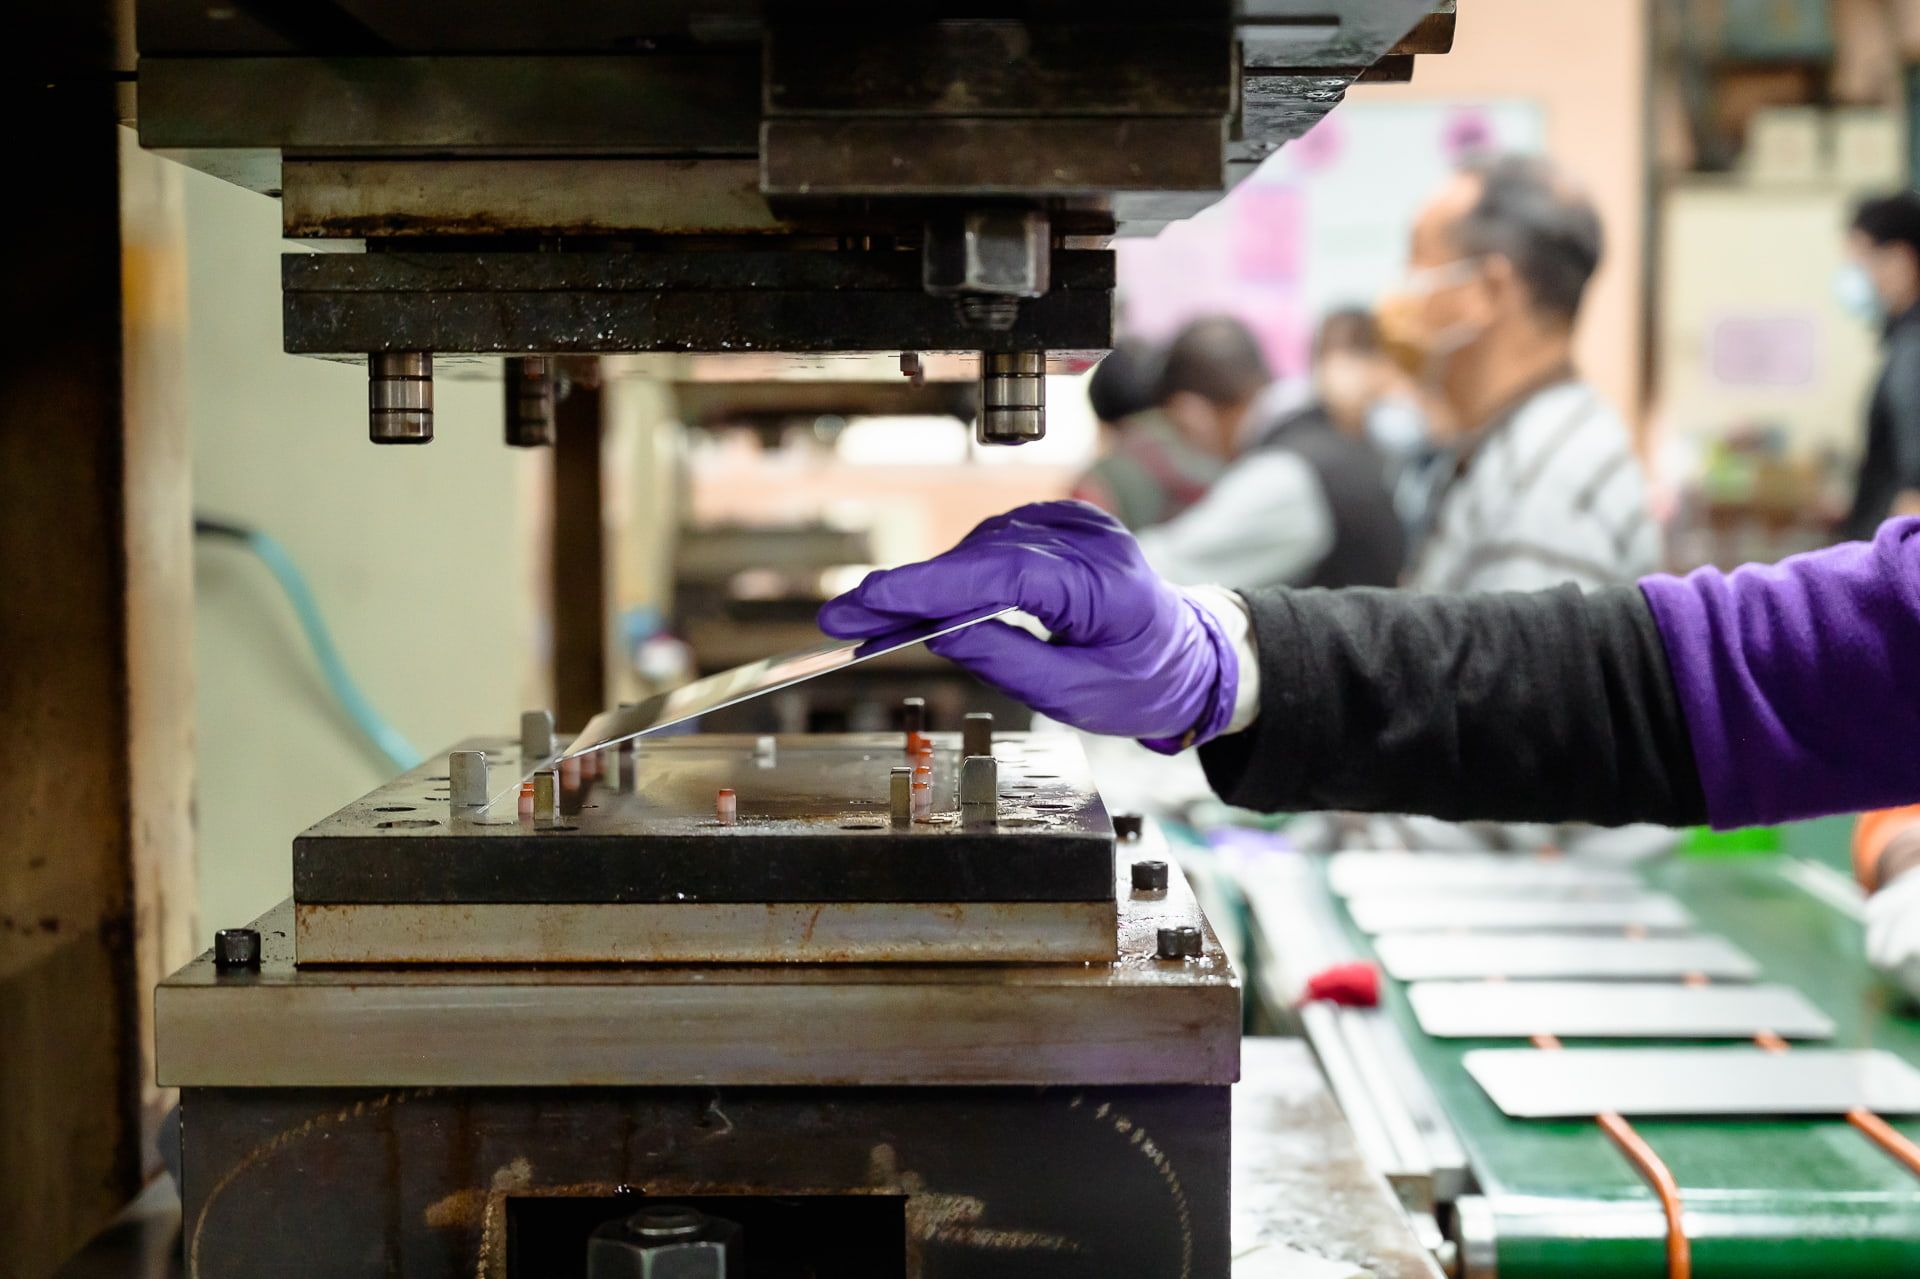
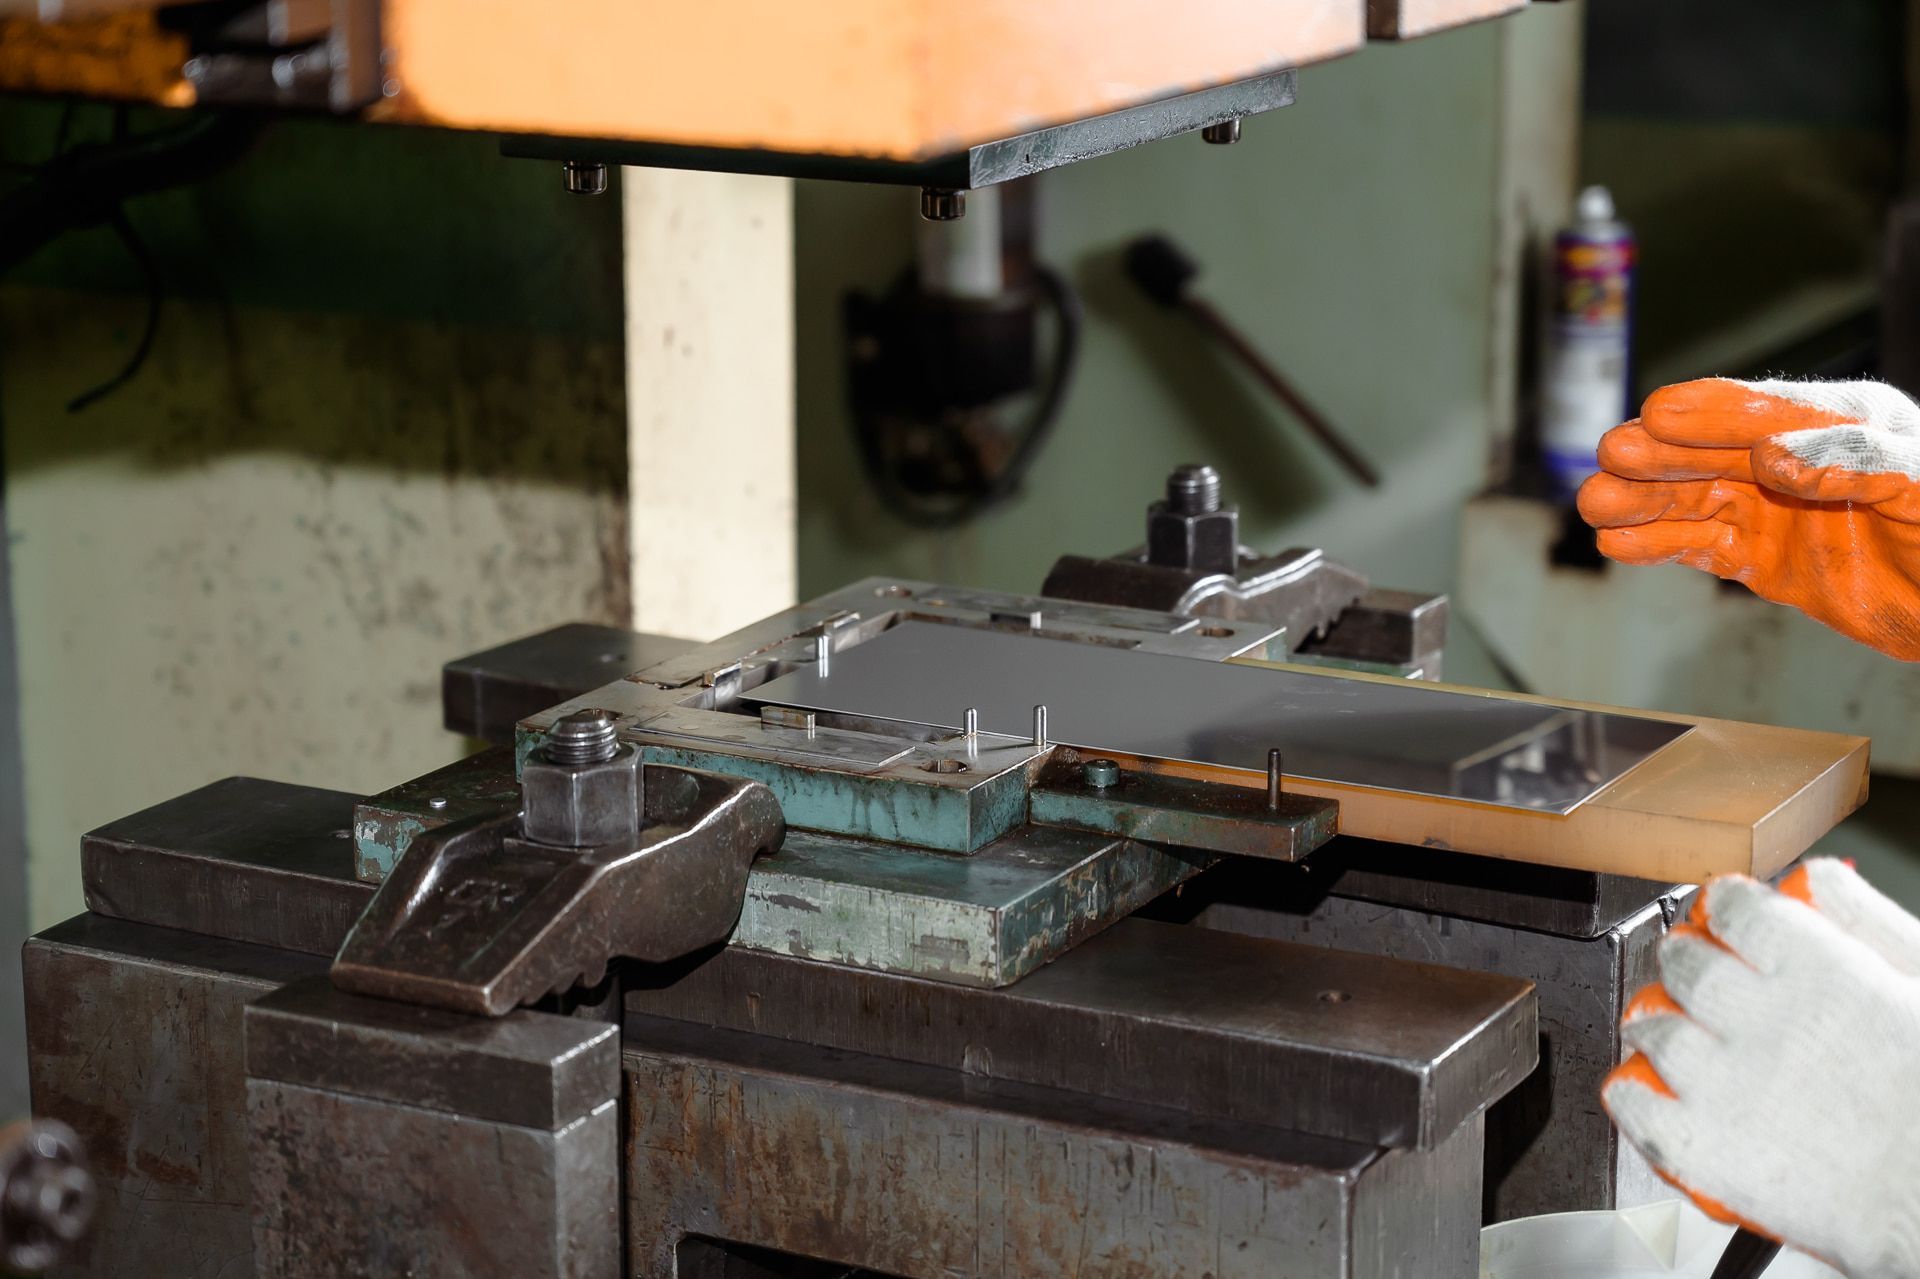
沖壓是一種高速加工,金屬板材在受到沖頭與凹模擠壓時,最常見的問題就是「毛邊」與「裂痕」。
毛邊過多可能刮手、刮傷外觀;裂痕則會讓零件強度不足,後續容易斷裂,工廠裡通常會準備樣本對照(OK/NG 標準樣品),讓檢驗員能快速判斷異常。
3. 變形與平整度
特別是在薄板沖壓時,零件容易因壓力不均而翹曲,例如一個厚度僅 0.15 mm 的手機滑軌,若平整度超差超過 0.1 mm,組裝就可能出現干涉。
常用方法是將零件放在平面治具上,使用厚薄規(Feeler Gauge)插入檢測縫隙,判斷平整度是否在允收範圍內。
4. 功能性檢驗
某些零件需要即時測試功能性,例如「卡扣是否能扣合」、「折彎角度是否符合要求」,這些通常會透過專用治具進行快速檢測。
製程中檢驗的方法
1. 首件檢驗
每次開機生產前,先製作一件樣品,檢驗其尺寸、外觀與功能是否符合規範,確認OK後才進行大批量生產。
2. 巡迴檢驗
生產過程中,檢驗員定時到產線抽測樣品,例如每隔30分鐘檢查5件,確保過程穩定。
3. 全檢要求
根據不同客戶需求,可能採用抽檢、加嚴抽檢,甚至在某些高端產業(汽車安全件、醫療零件)會要求全檢(100% inspection),確保零件零缺陷。
4. 異常回報機制
一旦發現不良,立即停機檢查模具或材料,避免異常持續擴大。
某次我們在生產一款汽車用TFT-LCD金屬支架,規格要求尺寸公差 ±0.05 mm,結果在巡檢時發現尺寸開始逐漸偏大,後來確認是模具導柱磨耗造成的。如果沒有 IPQC,整批兩萬件產品可能全數報廢;但因為巡檢及時發現,只報廢了200件,將損失降到最低。
常用設備
- 2.5次元量測儀:用於精密尺寸測量,可檢查孔徑、位置度。
- 顯微鏡:檢查裂痕、毛邊、表面缺陷。
- 扭力計:測試零件的扣合力或旋轉力矩。
- 厚薄規(Feeler Gauge):檢測翹曲、平整度。
- 專用治具:快速檢查折彎角度、卡扣功能。
IPQC 不是浪費人力,而是避免更大損失的保險機制,製程中檢驗的關鍵在於「及時發現 → 立即修正」。只要能在第一時間抓到異常,就能避免成千上萬件不良品流到下一道工序,這對確保交期、降低成本、維持客戶信任,都有決定性的影響。
4. 沖壓品質檢驗流程-成品檢驗重點(FQC|Final Quality Control)
1. 尺寸檢驗
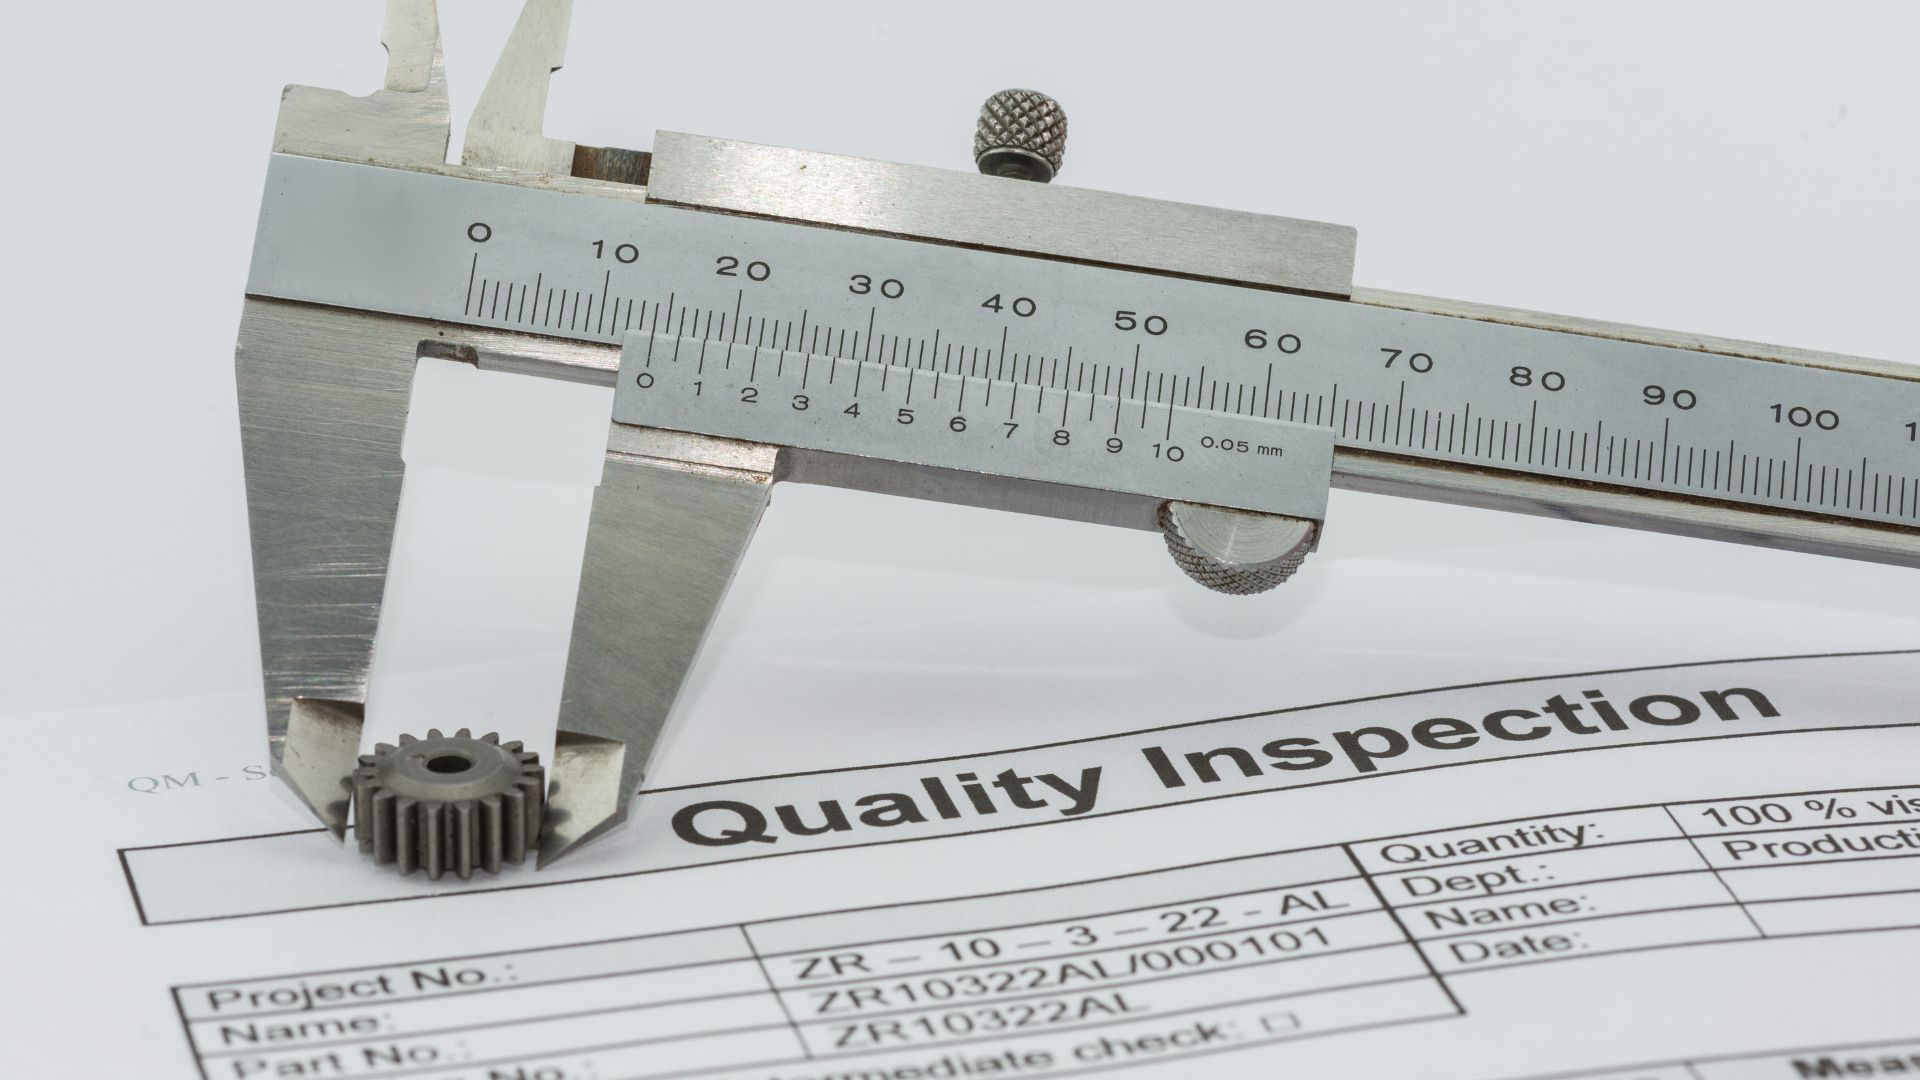
確認零件的長度、寬度、孔位位置是否在公差範圍內,尤其是關鍵尺寸(Critical Dimensions, CD),必須用游標卡尺、三坐標量測儀 (CMM)、2.5次元量測儀精密測試。
舉例來說,一個螺絲孔若位置偏差0.1 mm,雖然用肉眼看不出,但組裝時可能完全鎖不上。
2. 外觀檢驗
檢查表面有無刮痕、壓痕、撞傷、色差或油污,例如在 3C 電子產品外殼上,表面一條細小刮痕就可能被客戶退貨。
工廠通常會在「45 度檢視燈箱」或強光環境下檢查外觀。
3. 功能性檢驗
測試零件是否能完成它應有的動作,例如:卡扣是否能順利扣合?折彎角度是否正確?組裝後是否能保持穩定?
在汽車零件或醫療零件中,這類檢驗尤其重要,因為一旦失效,後果可能是安全事故。
4. 材料應力釋放後的檢驗
有些材料(特別是不鏽鋼與高強度鋼)在沖壓後,內部會殘留加工應力,這些零件若馬上檢驗,看似符合尺寸;但經過數小時甚至一天的「自然閒置」後,隨著應力釋放,零件可能會出現尺寸變化或翹曲。
因此,某些工廠會在成品檢驗前,安排零件靜置一段時間,再做二次檢驗,如果此時發現尺寸因應力釋放而超出公差,通常會依狀況決定是否增加整形工序(Restraightening Process),重新校正尺寸與平整度。
這一步雖然增加工序,但卻能避免不良品流入客戶端,尤其在高精度產業中必不可少。
成品檢驗的方法
1. 抽樣檢驗 (Sampling)
依照AQL(Acceptable Quality Level)抽樣計畫進行。例:5,000件零件抽檢200件,若合格率達標即判定整批合格。
2. 加嚴抽檢 (Tightened Sampling)
當良率不穩定或客戶特別要求時,增加抽樣數量,降低風險。
3. 全檢 (100% Inspection)
對於高可靠度需求的產業(汽車安全件、醫療零件),必須逐件檢查,零缺陷才允許出貨。
常用設備
- 游標卡尺 / 三坐標量測儀 (CMM):檢測尺寸、位置度。
- 2.5次元量測儀:檢查平面尺寸與孔徑。
- 顯微鏡:檢查表面裂痕與微小缺陷。
- 光學檢測燈箱:外觀檢測專用。
- 專用治具:功能性測試,例如卡扣、折彎角度。
有次生產一批SUS304不鏽鋼折彎零件,初檢時尺寸完全合格,但在倉庫靜置12小時後,部分零件因應力釋放產生微小變形,導致寬度超出 ±0.03 mm 公差,但出貨前安排了二次檢驗,及時發現問題,並透過整形工序修正,如果當時直接出貨,這批零件很可能全數被客戶退回,這個案例說明,對應力敏感的材料必須將「閒置 → 二次檢驗 → 必要時整形」納入流程,才能真正保證品質。
成品檢驗除了檢查尺寸、外觀、功能,還需要考慮材料特性,針對可能有應力釋放的零件安排二次檢驗,必要時透過整形工序修正,雖然這會增加檢驗與加工成本,但卻是確保零件可靠度、避免退貨風險的必要保險。
5. 沖壓品質檢驗流程-出貨檢驗重點(OQC|Outgoing Quality Control)
當零件完成所有製程與成品檢驗後,最後一道關卡就是出貨檢驗(Outgoing Quality Control, OQC),對工廠而言,OQC的角色就是確保出貨到客戶手上的零件批次,品質一致且完全符合訂單規範。
出貨檢驗的重點
1. 數量與批號確認
確認每一批出貨數量是否與訂單相符,批號標識清楚,確保可追溯性,避免不同批次混淆。
2. 外觀與包裝檢查
檢查零件表面是否在運輸前保持無刮痕、無污染、包裝方式是否能避免運輸過程中晃動造成損傷,對於高精度零件,常會採用防塵袋、真空包裝或防震隔板。
3. 抽樣檢驗 / 全檢
根據客戶要求,OQC 可能進行抽樣檢驗或全檢,常見依照AQL抽樣標準,例如在10,000件出貨中抽500件檢查。
如果發現異常比例超出允收標準,整批就要停出,重新檢驗甚至返工,部分高風險產業(汽車、醫療)會要求全檢 (100% Inspection),確保零缺陷。
4. 重點尺寸加強檢驗
除了一般尺寸檢查外,還會針對客戶特別要求的「重點尺寸(Critical Dimensions)」做加嚴檢測,例如汽車零件中的「螺絲孔距」或3C零件的「卡扣寬度」,這些位置會直接影響組裝是否順利。
為了避免爭議,工廠通常會將檢驗數據記錄下來,並製作檢驗報告。
5. 出貨檢驗報告
報告內容通常包含:
- 檢驗日期與批號
- 檢測項目(尺寸、外觀、功能)
- 重點尺寸測量數據表
- 抽樣比例與判定結果
- NG 件照片或備註(若有)
這份文件就像「產品的成績單」,讓客戶可以清楚核對數據,確認產品是否完全符合要求。
出貨檢驗的方法
1. 正常抽樣 (Normal Sampling)
良率穩定產品,依AQL抽樣檢查。
2. 加嚴抽樣 (Tightened Sampling)
若近期良率不穩定,增加抽檢數量。
3. 全檢 (100% Inspection)
針對高風險零件或客戶強制要求,逐件檢查。
常用設備
- 游標卡尺 / 2.5次元量測儀:檢查關鍵尺寸。
- 顯微鏡 / 光學檢查燈箱:檢測外觀缺陷。
- 專用治具:快速確認功能性或配合度。
- 電子秤與條碼系統:確認數量與批號。
我們曾為一家日系客戶生產一批伺服器結構件,對方特別要求「固定孔距」必須控制在 ±0.03 mm 內,為了確保準確,我們在OQC階段,針對這個尺寸加嚴檢驗,並在出貨報告裡附上20件抽樣數據,結果客戶在驗收時能直接核對數據,完全符合要求,進而提升對我們工廠的信任度,這證明數據透明 + 文件齊全,是工廠建立國際客戶信賴的最好方法。
出貨檢驗的任務不只是檢查,而是品質與信任的最終保證,除了數量、外觀與功能性,還要針對客戶要求的重點尺寸加強檢驗,並附上完整的出貨檢驗報告,讓客戶能夠透明核對,這樣的流程雖然會增加工時,但換來的是更高的信任度與長期合作關係。
6. 沖壓品質檢驗數據應用與製程改善
很多新手會把「檢驗」理解成單純的過濾動作,合格的放一邊,不合格的丟掉。但對有經驗的工廠來說,檢驗最大的價值其實不在於「挑出壞品」,而是在於「透過數據找到問題根源,進而改善製程」,換句話說,檢驗是把「發現」轉化成「改善」的關鍵橋樑。
為什麼要蒐集檢驗數據?
1. 找出不良的規律
假設在OQC檢驗中,發現有5%的零件孔徑偏大,單純挑掉並不解決問題,真正需要的是把數據回饋給製程,分析是模具磨耗?材料批次差異?還是操作方式不一致?
2. 監控製程穩定度
透過長期數據統計,可以建立零件的「製程能力指數 (Cpk)」,如果某條產線Cpk < 1.33,表示良率不穩定,需要調整模具設計或加工參數。
3. 追溯與對客戶透明
客戶收到檢驗報告,不只看到當批合格與否,更能看到工廠是否持續改善,對汽車與航太產業來說,這也是PPAP要求的一部分。
如何運用檢驗數據改善製程?
1. 異常回饋機制
一旦發現數據超出公差,檢驗人員需立即回報給生產部門,例如:孔位偏差逐漸增加,可能代表模具導柱或襯套磨損,需要立即保養或更換。
2. 建立SPC(統計製程管制)
在生產過程中持續記錄尺寸數據,並繪製管制圖(X-bar/R 圖),一旦發現數據出現「趨勢偏移」,即使尚未超出公差,也能提前預警。
3. PPAP 管控(Production Part Approval Process)
在汽車產業,出貨前必須依照PPAP五大要素提交資料:
- 設計文件(圖面、技術要求)
- 工程變更文件(若有修改)
- 流程圖 / FMEA / 控制計畫
- 量測系統分析 (MSA)、製程能力 (Cpk)報告
- 首件檢驗報告 (First Article Inspection, FAI)
客戶藉由這些文件確認,工廠不僅能做出合格品,還能保證量產過程的穩定性,對工廠而言,PPAP 是一種「品質護照」,通過審核才能真正成為長期供應商。
4. 設計與製程優化
透過檢驗數據,可以回饋給設計部門,避免下次重複錯誤,例如:某零件折彎後常超差 → 調整折彎半徑 → 新模具一次解決問題。
工具與方法
- 品管報表:每日、每週彙整數據,形成趨勢圖。
- Cpk分析:判斷製程能力是否符合量產需求。
- PPAP文件管理:完整保存檢驗數據、流程文件、控制計畫,應付客戶稽核。
- 8D報告:針對重大不良開立改善報告,逐一追蹤。
檢驗的真正價值,不是「淘汰不良品」,而是「用數據改善製程、建立信任」。透過SPC與PPAP,工廠不只展現出當下的良率,更能證明自己具備長期穩定供應的能力,這才是國際客戶真正看重的「品質競爭力」。
7. 沖壓品質檢驗未來趨勢與挑戰
金屬沖壓零件的品質檢驗,傳統上仰賴人工與量測設備,但隨著產品精度要求越來越高、產量越來越大,傳統檢驗方式已經難以完全滿足需求,未來的趨勢,將往智慧檢測、數據互聯、環保永續三個方向發展,這些不僅是技術上的挑戰,也是工廠能否在國際競爭中脫穎而出的關鍵。
AI 與自動化檢測
1. AI 視覺檢測
透過高速攝影機與AI圖像辨識,能在毫秒內判斷零件是否存在毛邊、裂痕、刮痕,一旦成熟,將能大幅減少人工外觀檢驗人力。
2. 自動化量測系統
搭配機械手臂與3D量測設備,實現全自動尺寸檢驗,不僅減少人工誤差,還能把數據即時上傳到雲端,進行SPC分析。
3. 挑戰
導入成本高、AI 模型需要持續訓練,對中小型工廠來說是一大門檻。
3D 掃描與非接觸式檢驗
1. 3D 雷射掃描 / 藍光掃描
能在短時間內獲取整個零件的三維數據,快速比對CAD圖面,特別適合用於複雜結構件與大尺寸零件的檢驗。
2. 非接觸式檢測
相較於傳統卡尺與探針,雷射與光學方法能避免因接觸造成刮痕,對外觀件尤其重要,也能應對柔性金屬件,在不受力的情況下檢驗其真實尺寸。
3. 挑戰
設備昂貴、數據處理量大,需要專業人員解析。
智慧工廠與數據整合
1. 即時監控
未來的檢驗數據不會只存在Excel報表,而是直接與MES(製造執行系統)和ERP(企業資源規劃系統)連線,當某一製程數據偏離,系統能即時警示,甚至自動停機。
2. 閉環品質管理
從 IQC→ IPQC → FQC → OQC → 客戶驗收,全程數據互聯,形成完整閉環,工廠與客戶能共享即時數據,品質透明化,降低信任成本。
3. 挑戰
需要跨部門整合,並投入 IT 系統建設。
ESG 與永續檢驗
1. 降低檢驗浪費
傳統檢驗常需要製作樣品、全檢甚至報廢,浪費材料與能源,未來透過AI + SPC,可以提前預測異常,減少報廢。
2. 綠色合規
越來越多客戶要求工廠提供ROHS、REACH、碳足跡報告,檢驗不僅是品質控管,還是永續製造的一部分。
3. 挑戰
如何兼顧環保與高精度檢驗,需要更多創新技術。
目前我們雖然尚未全面導入AI視覺檢測或全自動3D量測,但已經正努力朝這個方向前進,未來將逐步引進3D量測、智慧數據管理與部分自動化檢測,目標是讓品質檢驗不僅更精確、更高效,也能符合國際客戶對數據透明化與永續的要求。
這不僅是技術升級,更是品牌競爭力的提升,而未來的品質檢驗,就像「汽車從人工駕駛邁向自駕」,剛開始大家還是習慣靠人力盯著方向盤,但隨著技術成熟,AI 與3D量測會逐漸接手,讓人力專注在更高層次的判斷與改善,檢驗員的角色,會從「找缺陷的人」轉型為「數據與系統的管理者」。
金屬沖壓品質檢驗,將從人工檢查 → 自動檢測 → 智慧判斷 → 永續整合 持續進化,雖然目前大部分工廠還在過渡階段,但只要朝著AI、3D量測、智慧工廠、ESG 的方向努力,就能在未來市場中掌握先機。
8. 結論
從收料到出貨,金屬沖壓零件的品質檢驗是一條完整的防線,它不是單純的一次性檢查,而是一個循環式的品質管理系統:
- IQC 收料檢驗:確保材料品質符合規格,源頭把關。
- IPQC 製程中檢驗:即時監控,避免異常擴大。
- FQC 成品檢驗:確認最終尺寸、外觀、功能,必要時考慮材料應力釋放後的二次檢測。
- OQC 出貨檢驗:針對重點尺寸加嚴檢測,並提供完整檢驗報告,確保交付品質。
- 數據應用與製程改善:透過SPC、Cpk與PPAP,將數據轉化為改善依據,避免問題重演。
- 未來趨勢與挑戰:逐步朝AI檢測、3D 量測、智慧工廠與ESG邁進,提升國際競爭力。
整個流程像是一場接力賽,每一棒都很重要,少了哪一環,都可能讓「最後交棒」失敗。
為什麼這麼重要?
對初學者來說,檢驗可能看起來只是「額外的步驟」,但實際上,它關係到:
- 客戶信任:檢驗報告是工廠對客戶的承諾。
- 成本控管:及早發現問題,能避免整批報廢。
- 製程改善:數據累積讓工廠不只是「生產者」,更是「解決問題的夥伴」。
換句話說,品質檢驗不是「最後的救火」,而是「前端的防火牆」。
對於剛踏入產業的新手,你需要記住:
- 檢驗不是附加成本,而是保障交期與信譽的基本投資。
- 每一份檢驗數據,都是未來改善的寶貴資源。
- 在AI與智慧製造的時代,檢驗人員的角色會轉型,從「檢查」走向「數據分析與流程改善」。
對於工廠而言,未來的競爭不只是比價格,而是比品質透明度、數據能力與永續承諾。誰能在檢驗流程上做得更好,誰就能在國際市場上站得更穩。
金屬沖壓零件的品質檢驗,絕不是「最後一道門檻」,而是從頭到尾的品質保證鏈。做得好,它能讓工廠放心接下更大的訂單,讓客戶安心把專案交給你;做不好,則可能一次錯誤就葬送掉多年辛苦累積的信任。
所以請記住:檢驗不是負擔,而是工廠最可靠的競爭力。
9. 參考資料
- Rękas, A., et al. (2021). “Analysis of Tool Geometry for the Stamping Process … using a 3D Optical Measurement System.” PMC / NCBI. – 3D 光學量測系統檢測沖壓件模具幾何誤差案例
- 3D Automated Inspection of Automotive Stamping Parts.” 3D-Scantech, 2021. – 3D 自動化量測整合進沖壓產線
- FARO. “The Complete Guide to 3D Technology for Sheet Metal Stamping.” FARO measurement guide. – 數據妥善應用與未來趨勢
- SAE 技術論文 “Achieving Acceptable Cp and Cpk Values in Sheetmetal …” Hackett, C. T. (1999). – 製程能力指數分析
- Quality-One 網站,“Production Part Approval Process (PPAP)” 說明 – PPAP 概念與要求基礎來源
- Wikipedia 條目 “生產件批准程序(PPAP)” – PPAP 的簡要歷史與要素列表
文章作者:Ethan
作者簡介:Ethan 是一位擁有超過 20 年實務經驗的金屬沖壓專業職人,專精於高精度模具設計與複雜沖壓製程開發,並累積服務上百家國內外客戶,擅長針對多變材料與結構設計,提供快速有效的製造解決方案。