沖壓模具設計流程全解析|從構思到量產的關鍵步驟
目錄
1. 前言
如果你第一次接觸「沖壓模具設計」,可能會覺得這個領域聽起來冷冰冰、滿是專業名詞,好像一不小心就會掉進數字和公差的深淵裡,其實模具設計,就像是一門帶點藝術感的工藝,只是我們的畫布不是油彩,而是鋼鐵;我們的筆不是毛筆,而是數控機械與精準的設計圖。
模具的角色在製造業裡非常關鍵,你眼前用的手機外殼、家裡的電器面板、車上的金屬零件,甚至你看不見的伺服器支架,都有可能是透過沖壓模具誕生的,沒有好的模具,再厲害的沖床也只能打出一堆廢品,這就是為什麼業界有句老話:「模具是工業之母」。模具決定了零件的形狀、精度和壽命,也決定了一間工廠能不能賺錢。
但對許多採購或工程師來說,模具往往像一個「黑箱」,為什麼設計要花那麼久?為什麼交貨期總是比想像中更長?為什麼試模總是 NG?更可怕的是,成本預算常常因為模具問題被打爆。這些問題,其實都源於一件事,就是對「模具設計流程」的不熟悉。
很多人對模具的想像,還停留在「畫個圖 → 找加工廠 → 等著出貨」的簡單流程。但真實情況完全不是這樣,模具設計從構思到量產,其實是一個充滿細節的過程,每一步都像是疊積木,前一步沒做好,後面就會一連串倒下。
舉例來說,如果在設計初期沒有考慮材料的延展性,那麼到了試模階段,很可能會出現零件裂痕或回彈超標的情況,結果就是返工、修改、追加費用、延後交期,這些坑,幾乎每個工程師都踩過。
而且模具不像一般機械零件,它需要結合多種專業,從材料學、機械加工、結構設計、甚至生產管理,這也是為什麼模具設計常常被形容為「工藝 + 科學 + 經驗」的混合體,你要懂數據,但更要有「職人的直覺」。
所以,在這篇文章裡,會把「沖壓模具設計流程」一步步拆給你看,從需求確認、方案選擇、打樣&模擬,到製造加工、試模調整、量產導入,最後到保養維護,每個環節都可以讓你了解。不只告訴你該做什麼,還會帶你看「為什麼要這樣做」,以及「不這樣做會發生什麼事」。當然,過程裡我也會用一些小故事或比喻,幫助你把這些專業知識和日常生活連結起來,模具設計是一場「耐心馬拉松」,不是短跑。快的模具不一定是好模具,反而是穩扎穩打,從每一個細節做到位,才能換來穩定的量產與高良率。
2. 沖壓模具設計的完整流程
「模具設計就像蓋房子,沒有藍圖就動工,結果不是倒塌就是漏水。」沖壓模具設計也是一樣,從需求確認到最後量產,流程就像一條接力賽跑,任何一棒出錯,後面全隊都得陪跑。
流程總覽
一套完整的沖壓模具設計流程,通常包含以下步驟:
需求確認 → 設計構思 → 材料與模具選型 → 打樣&模擬 → 製造加工 → 試模驗證 → 量產導入 → 保養維護
1. 需求確認與產品分析
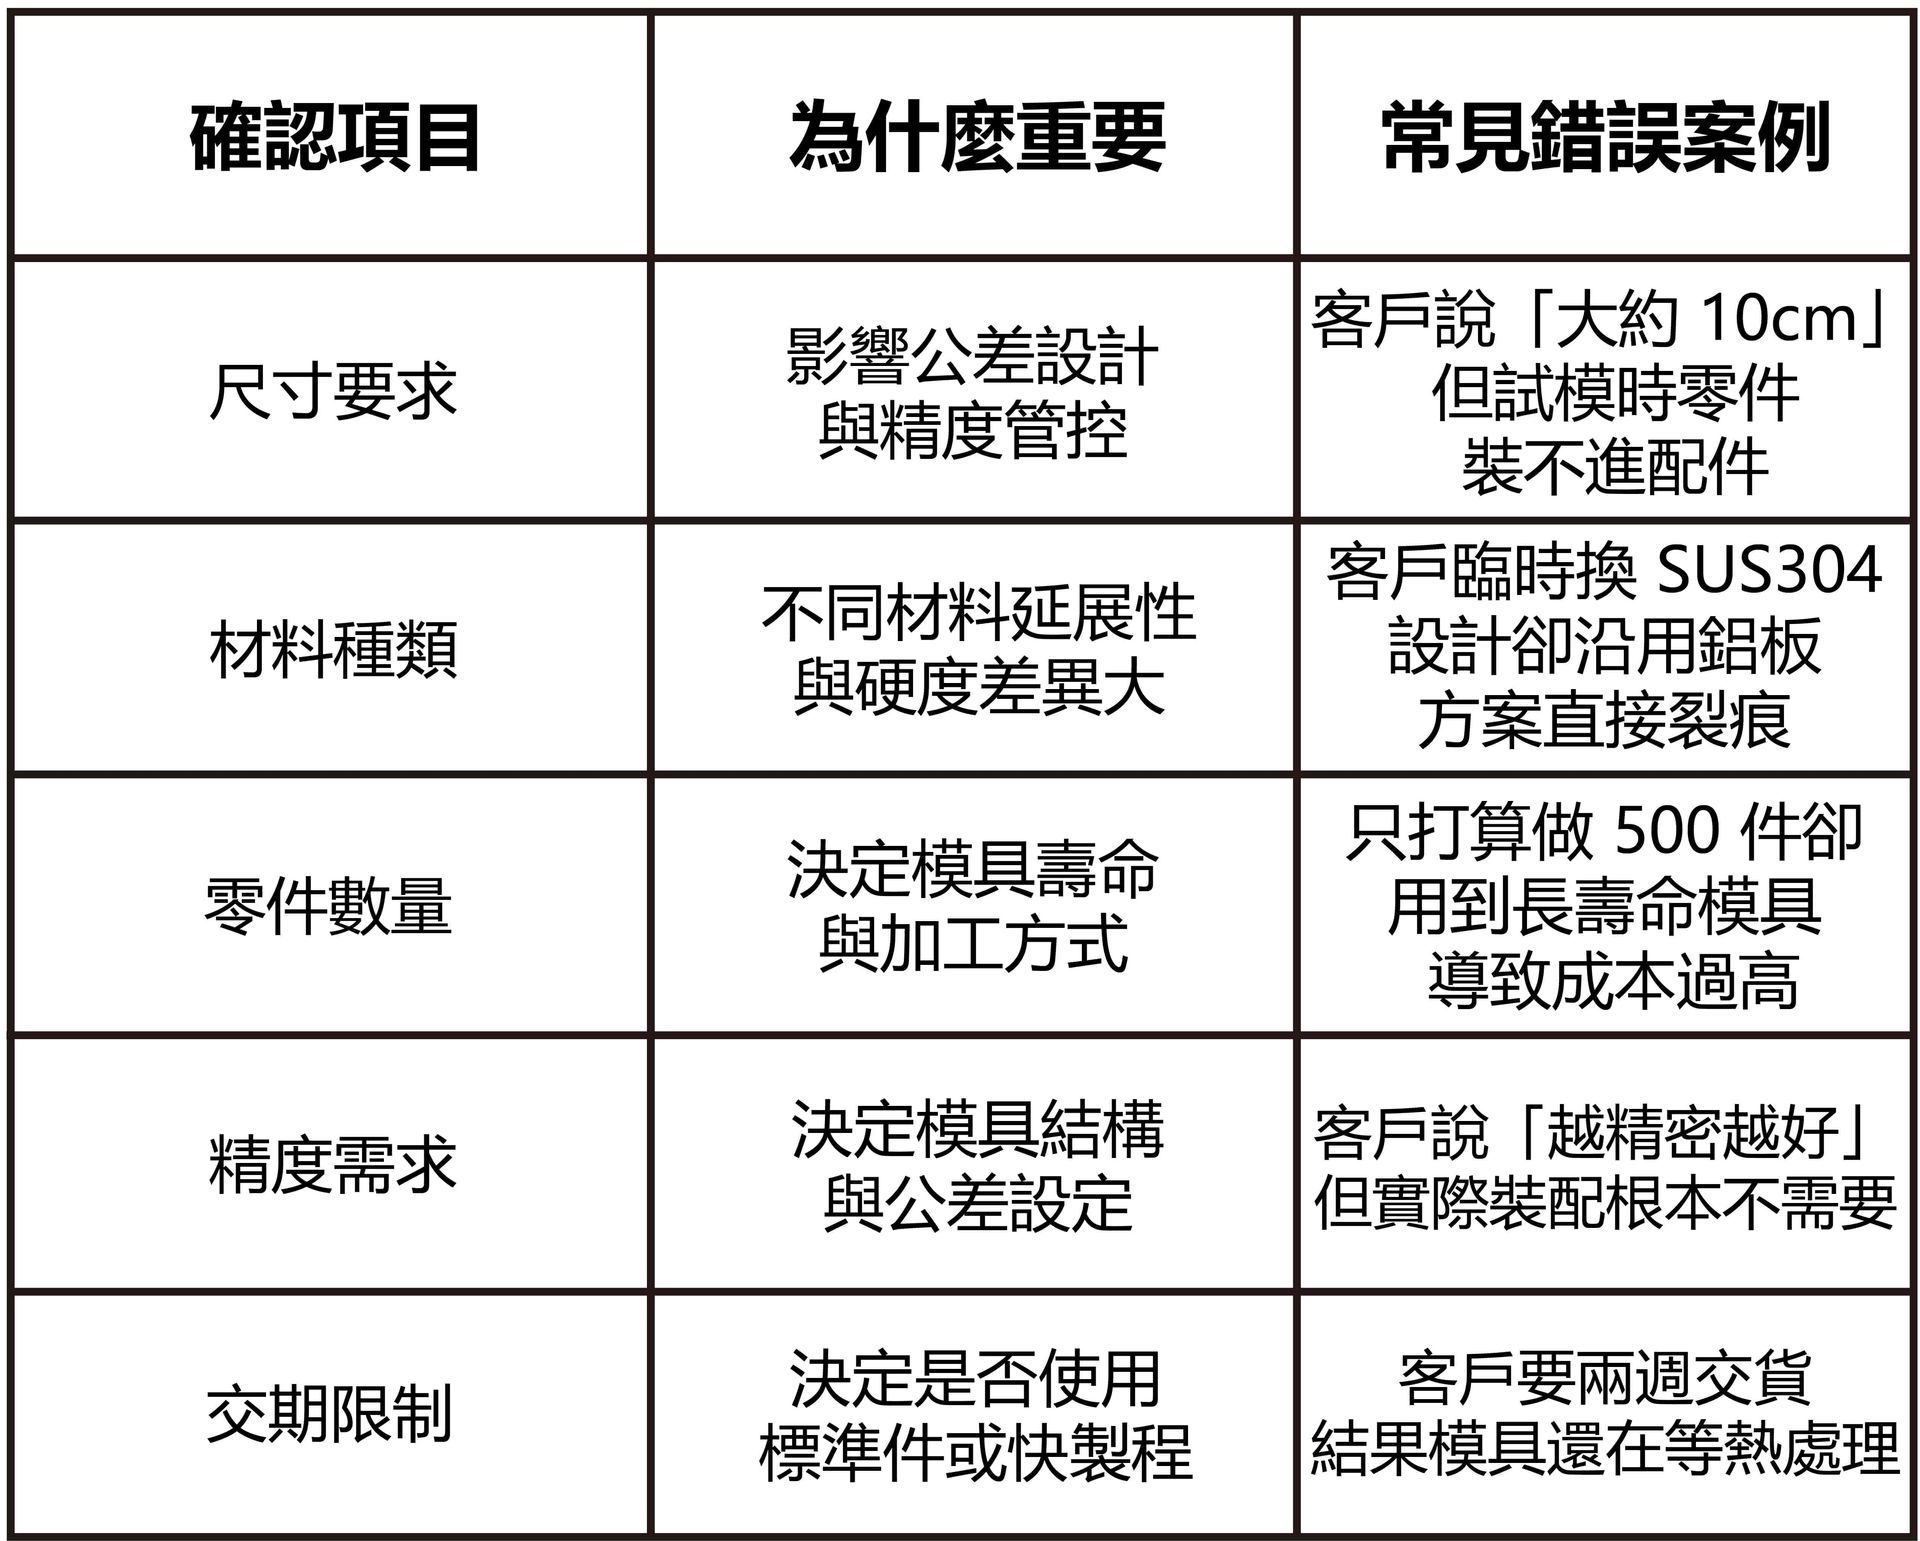
如果要我選整個流程裡「最容易被忽略,但又最致命」的一步,我一定會說是「需求確認」。這就好像醫生看診,如果問診不仔細,開錯藥單,病人後面怎麼吃都不會好。模具也是一樣,一開始資訊沒弄清楚,後面就是一連串的惡夢。
需求確認的五大面向
案例舉例
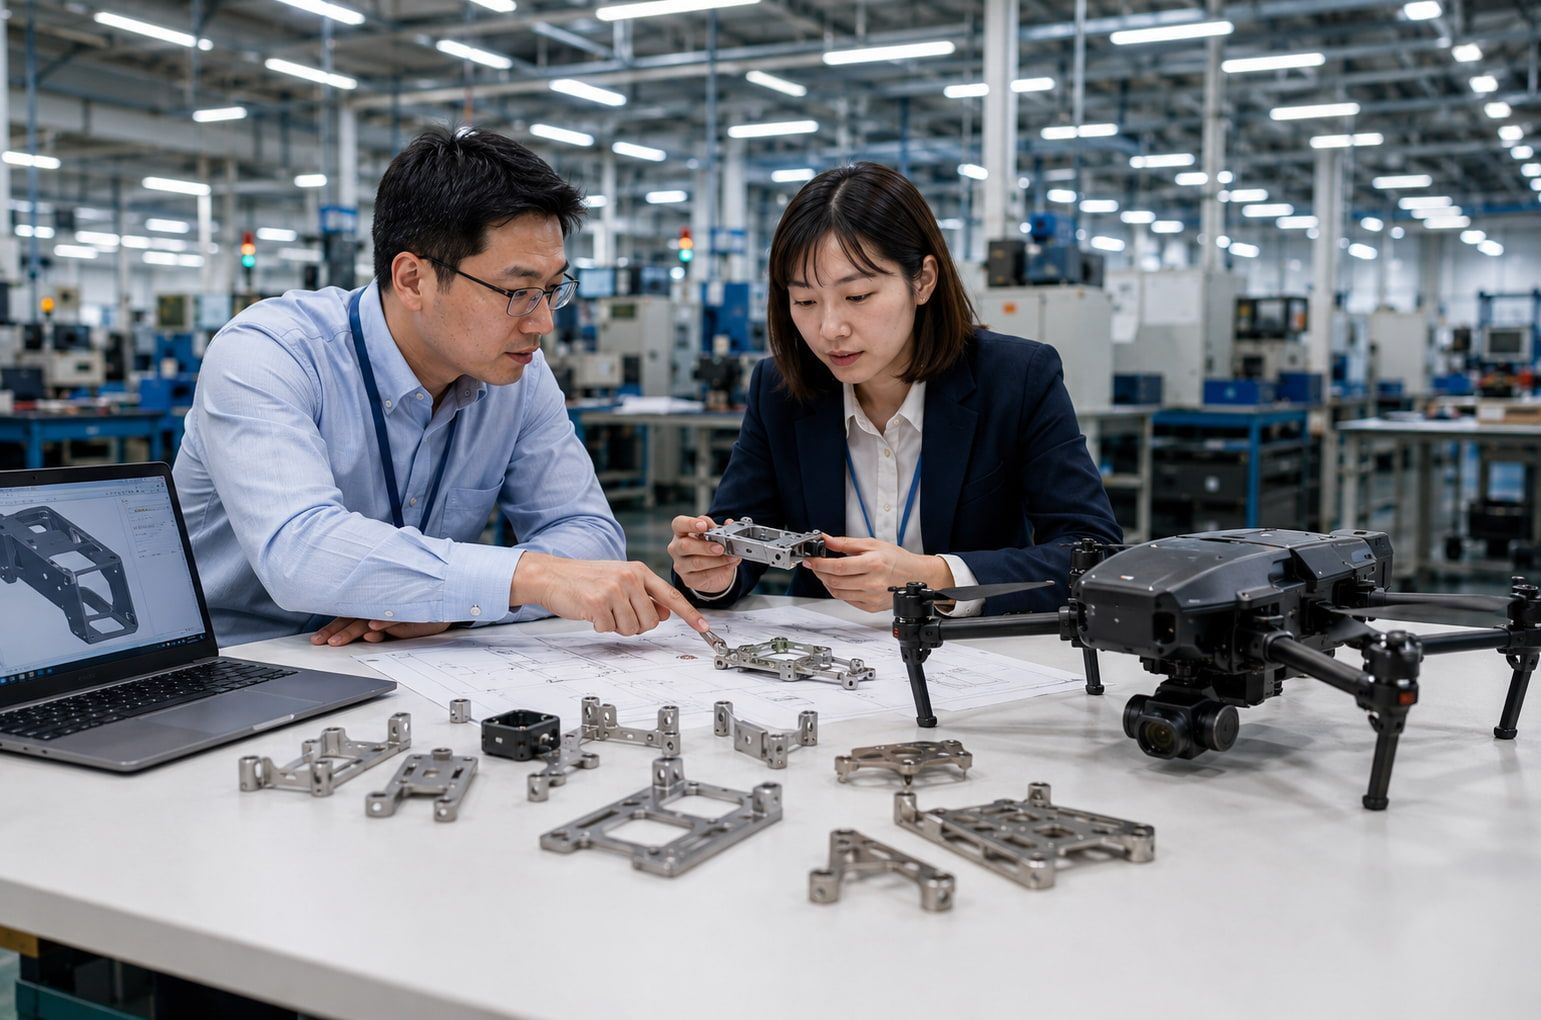
客戶要做工業電腦的金屬支架,當初客戶只丟了一份 2D 圖,寫著「材質:SPCC,數量:3萬件」。
首先需要確認:
- 這個支架是裝在哪個模組?
- 需要做表面處理嗎?(電泳、鍍鋅?)
- 有沒有抗彎強度的需求?
確認後才發現原來這零件要放進伺服器裡,而且要承受螺絲固定的扭力,如果用一般設計方式,三個月內一定會發生斷裂,最後我們改用加強筋設計 + 材料調整,雖然前期溝通多花了三天,但換來的是穩定量產。
需求確認這一步,對外是跟客戶溝通,對內則是與設計、品保、甚至採購同仁的跨部門合作。很多人以為這只是填個表單,但實際上它決定了後面每一步的「地基」。如果地基不穩,再華麗的建築最後都會倒塌。
2. 設計構思與模具方案
需求確認完成後,接下來就是「構思設計方案」的階段,這一步,可以說是整個模具設計的「靈魂時刻」,因為一旦方向錯了,就像高速公路開錯交流道,越走越遠,最後不是回頭重來,就是要花大錢補救。
在模具設計領域裡,我們常見的兩大方案就是連續模(Progressive Die)和複合工程模(Compound Die)。其實,這兩種方案就像是「點套餐」和「單點」的差別,看似都能吃飽,但吃起來的感覺、花費和效率完全不同。
連續模 vs 複合工程模比較
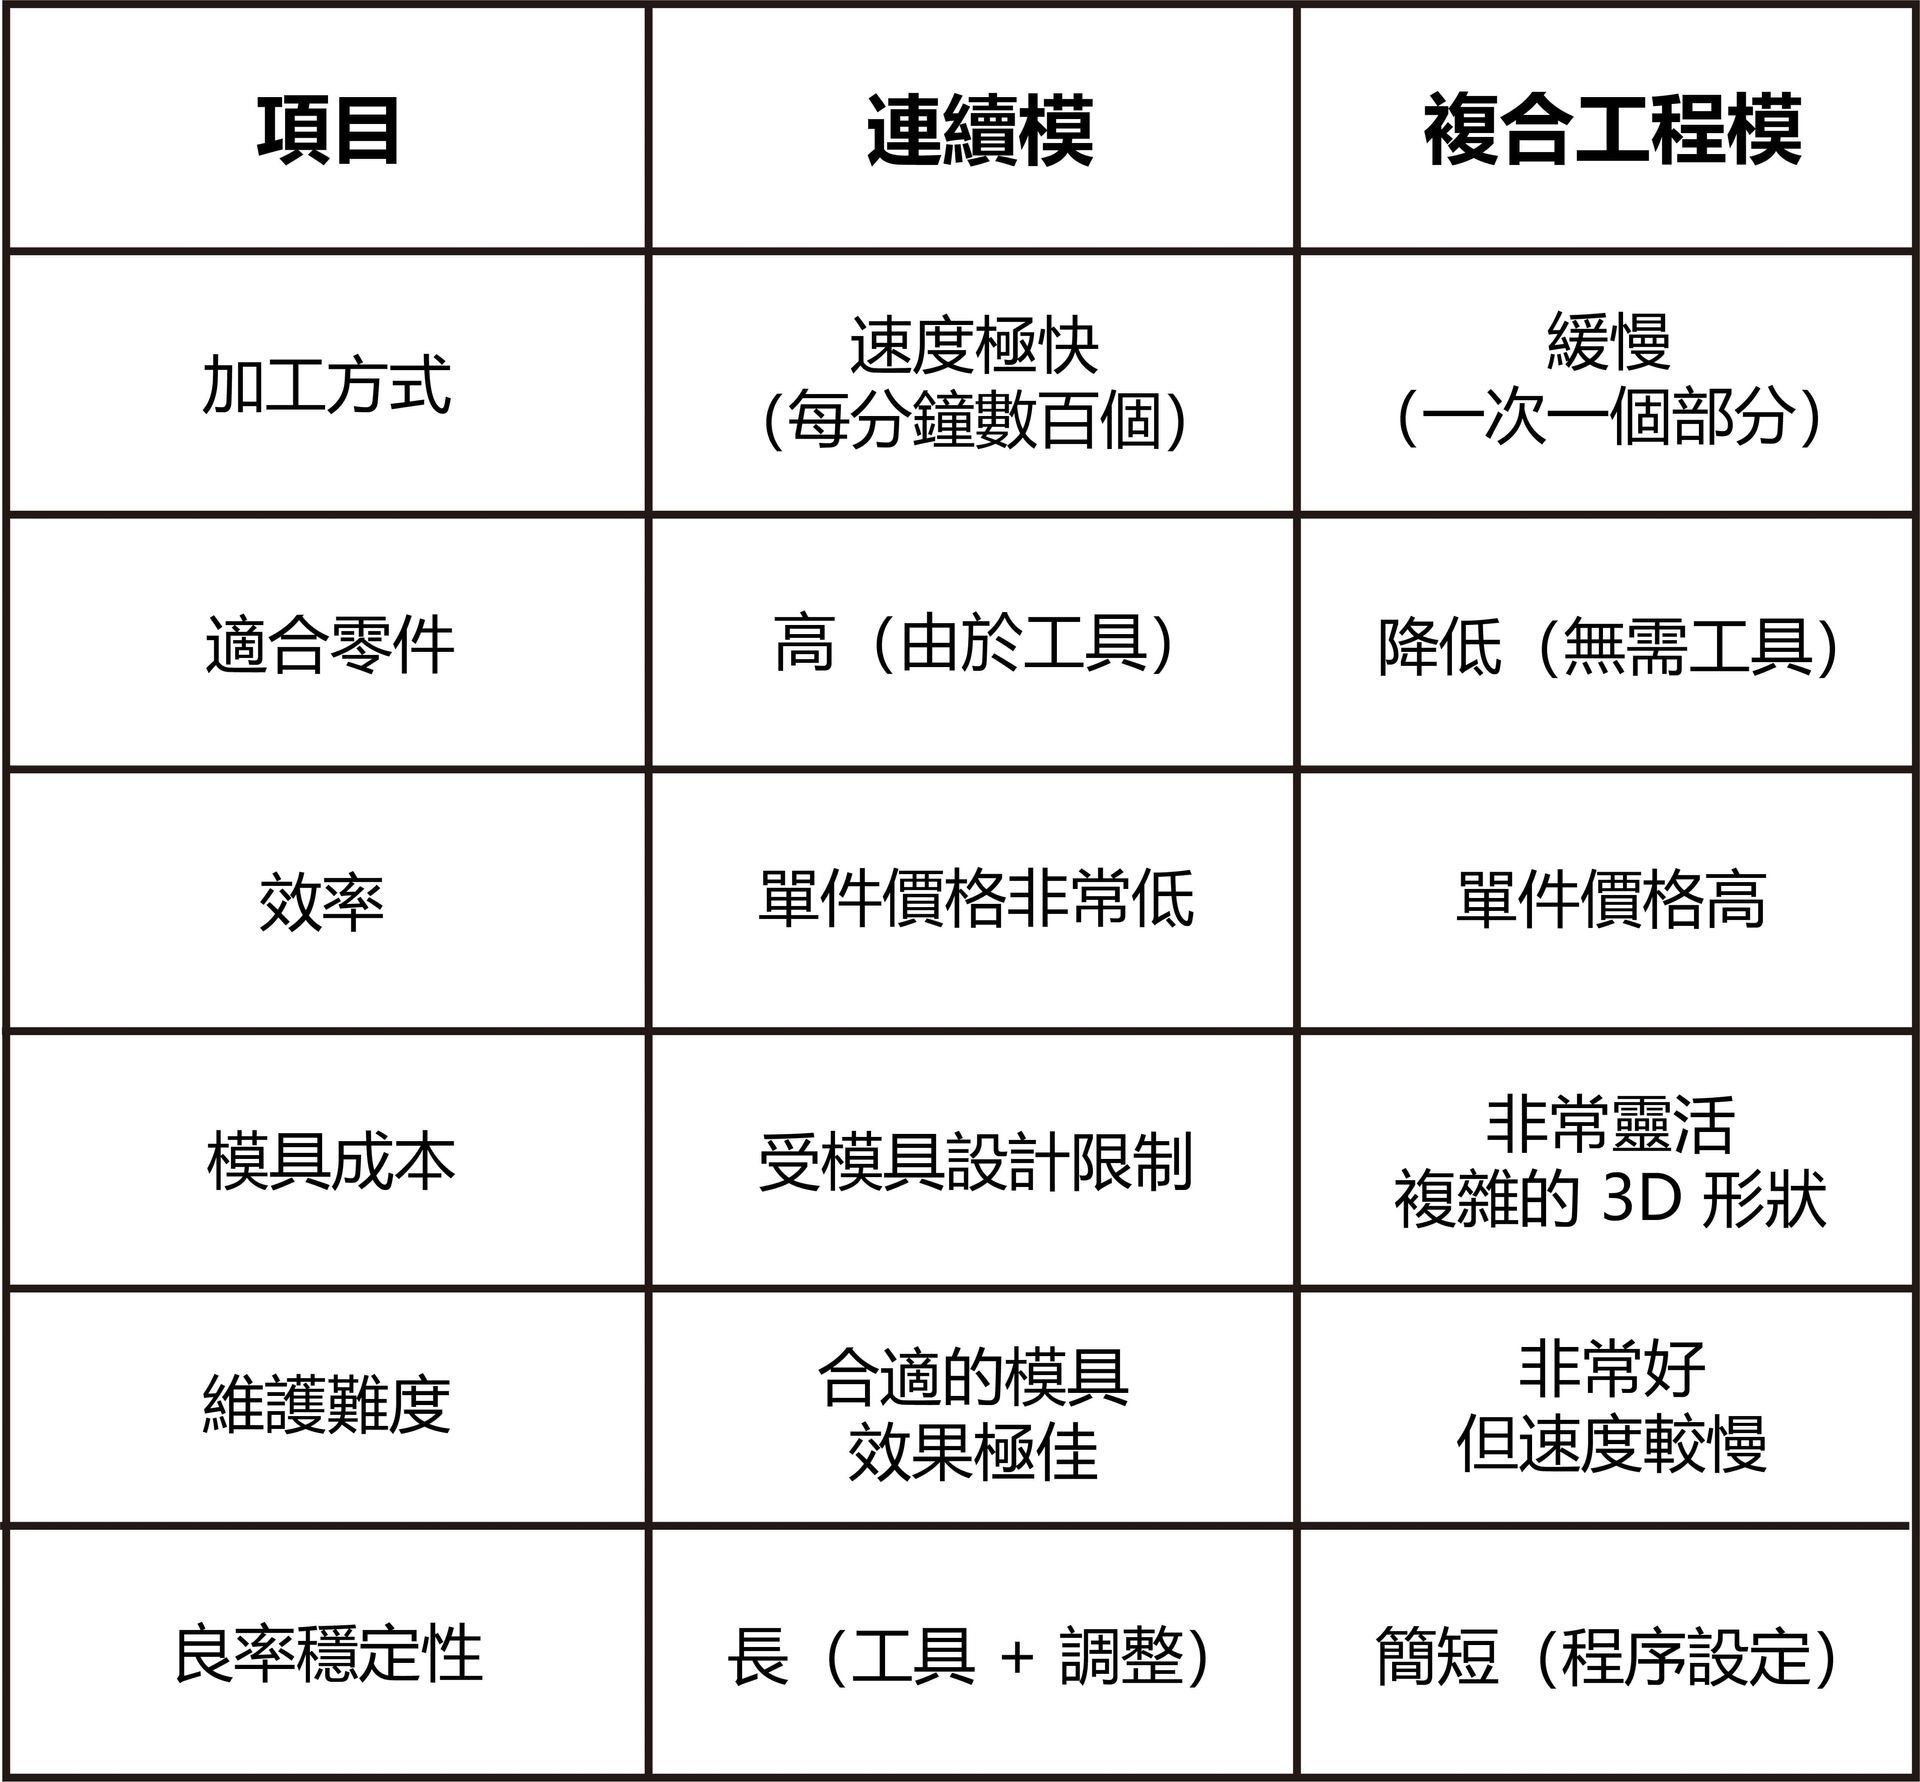
連續模就像便當盒,所有菜色(工序)都集中在同一個盒子裡,只要打開盒子(送料),你一次就能吃到完整的一餐(成品),一套模具、一台設備,工序集中,直接出完整成品;複合工程模就像自助餐,飯、菜、湯都分散在不同攤位(不同模具/設備)。你要一站一站去取,走完整條動線才能湊齊一盤餐(完成製件)。
案例舉例
案例一:連續模的成功應用
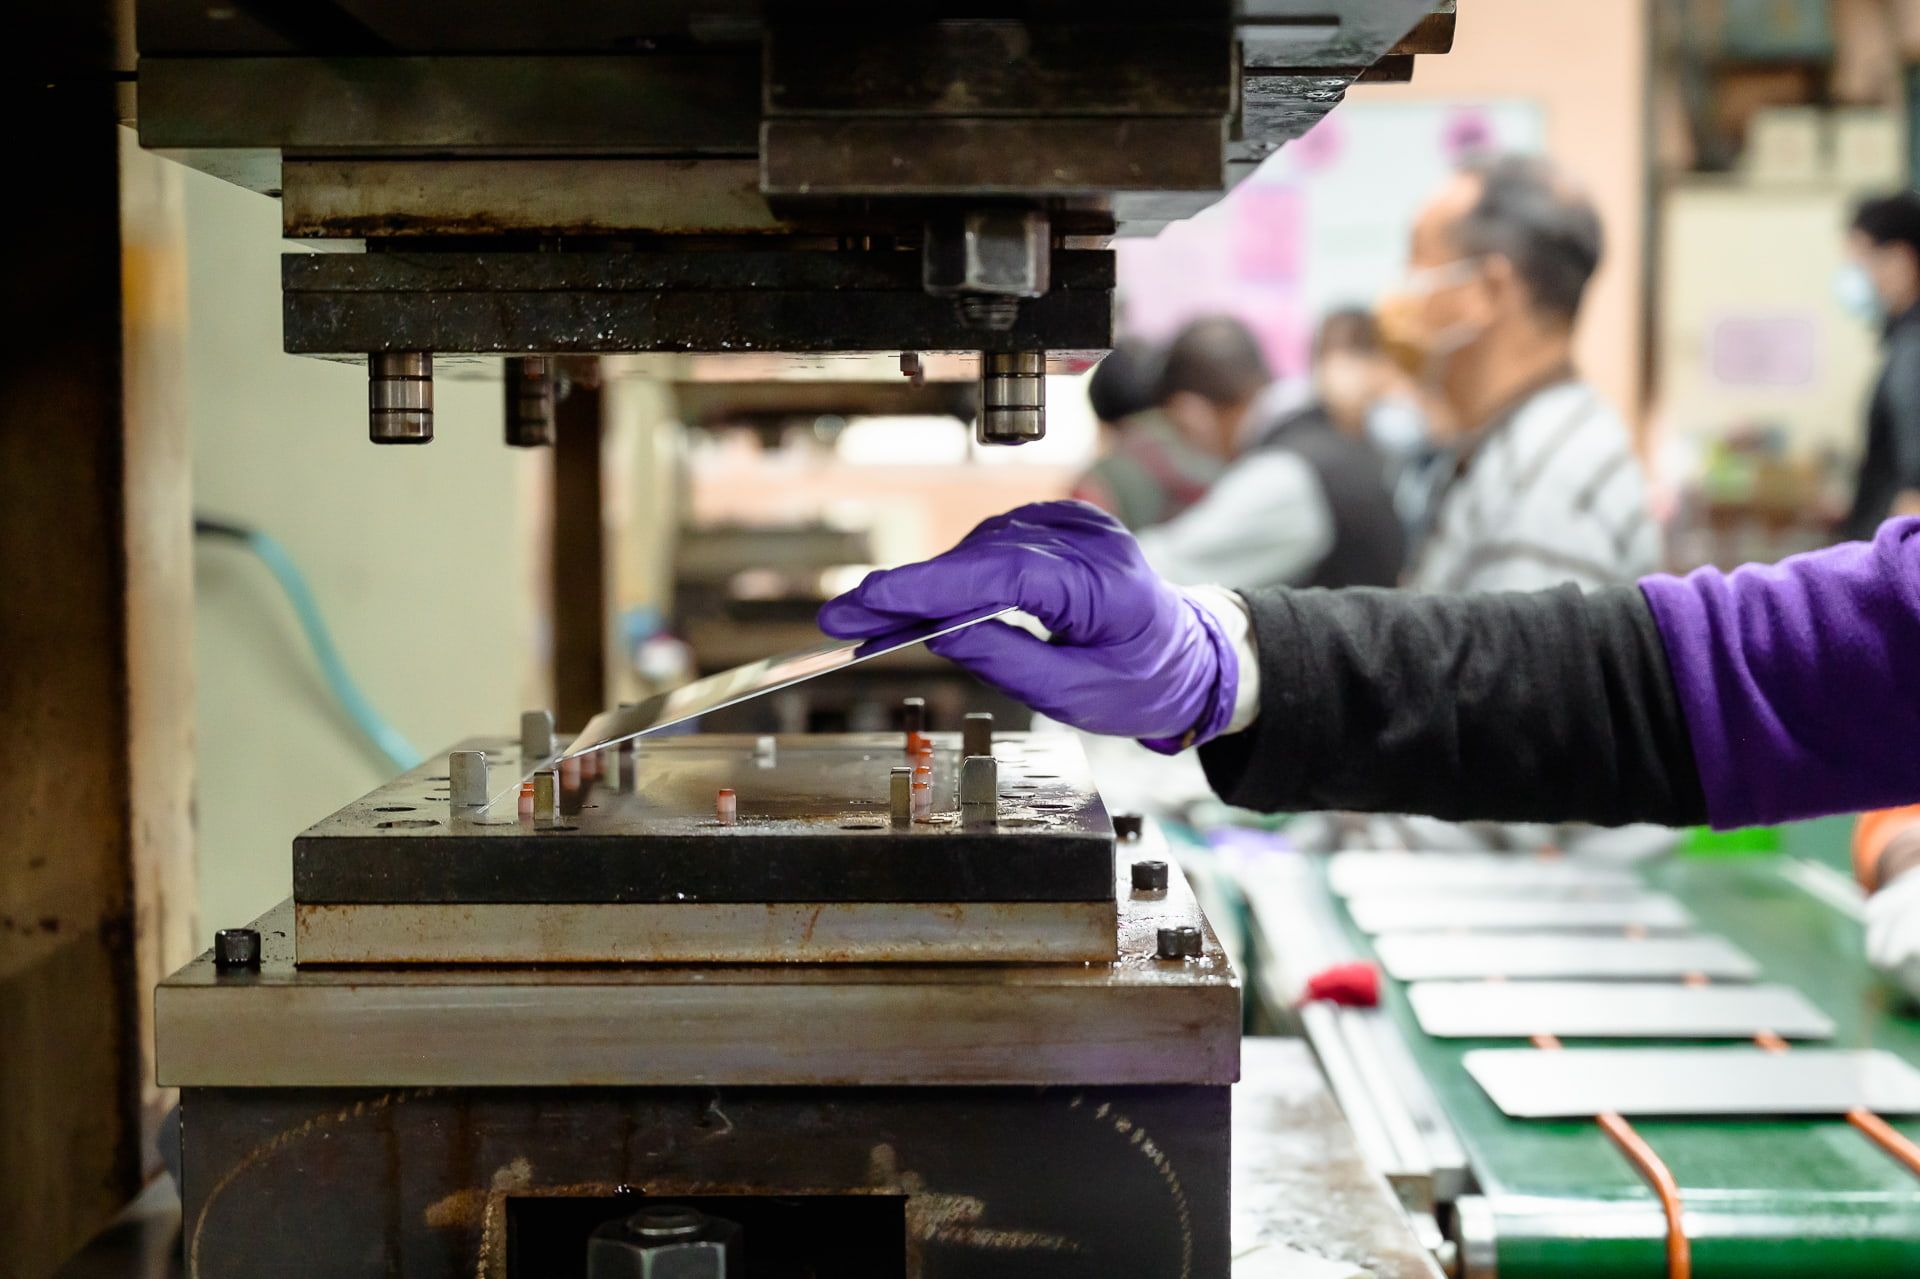
是一個汽車零件專案,客戶需要一年200萬件的小型金屬扣片,如果用複合工程模,單件生產時間太久,完全無法達到產能要求,最後我們設計了一套連續模,把沖孔、成型、切斷全放進模具裡,一次送料,模具每打1下就能完成一件,結果量產後,不僅效率翻倍,還幫客戶節省了15%的人力成本。
案例二:複合工程模的精巧解法
另一個專案是做建築用的裝飾蓋板,數量只有2萬件,結構也不算太複雜,如果硬要用連續模,不僅開發費高,交期還會拖很久。最後我們建議改用複合工程模,一次成型,模具成本省下來,交期也縮短了兩週。
在選擇模具方案時,不要只盯著「單一因素」。假如只看「初期成本」,就會覺得連續模太貴,結果後期量產效率不足,生產單價硬生生比競爭對手高了 20%。也有工程師過於追求效率,堅持用連續模,結果數量不足,模具回本要五年。
所以,這裡有個小技巧:
- 數量大、零件複雜 → 連續模
- 數量中小、零件簡單 → 複合工程模
就像選車一樣,不是每個人都需要買卡車,有時候小轎車反而更適合。模具方案選錯,不只是浪費錢,而是會影響到整個產品的競爭力。
更多連續模相關介紹:沖壓廠的效率之鑰|連續模技術引領金屬沖壓零件製造新紀元
3. 材料與模具零件選型
模具的材料選擇,就好比一把刀的鋼材選擇。廚師要切魚片,用鋒利但不容易崩口的刀;要砍骨頭,則需要厚重耐用的刀。沖壓模具也是同樣的道理,不同的模具零件(沖頭、凹模、導柱、卸料板…)對材料的需求不一樣,如果選錯了,不是壽命不到三個月就報廢,就是每天都在維修。
為什麼材料選型這麼重要?
在設計模具時,我們必須同時考慮:
- 硬度(HRC 值) → 影響耐磨性與壽命
- 韌性 → 避免崩角或斷裂
- 加工性 → 材料太硬,加工難度大,成本飆升
- 成本 → 一分錢一分貨,但也不能亂花
如果只貪便宜選錯材料,最後的結果就是「前期省小錢,後期花大錢」。模具鋼材就像買鞋子,你可以選最便宜的,但不合腳還是沒辦法走很久。
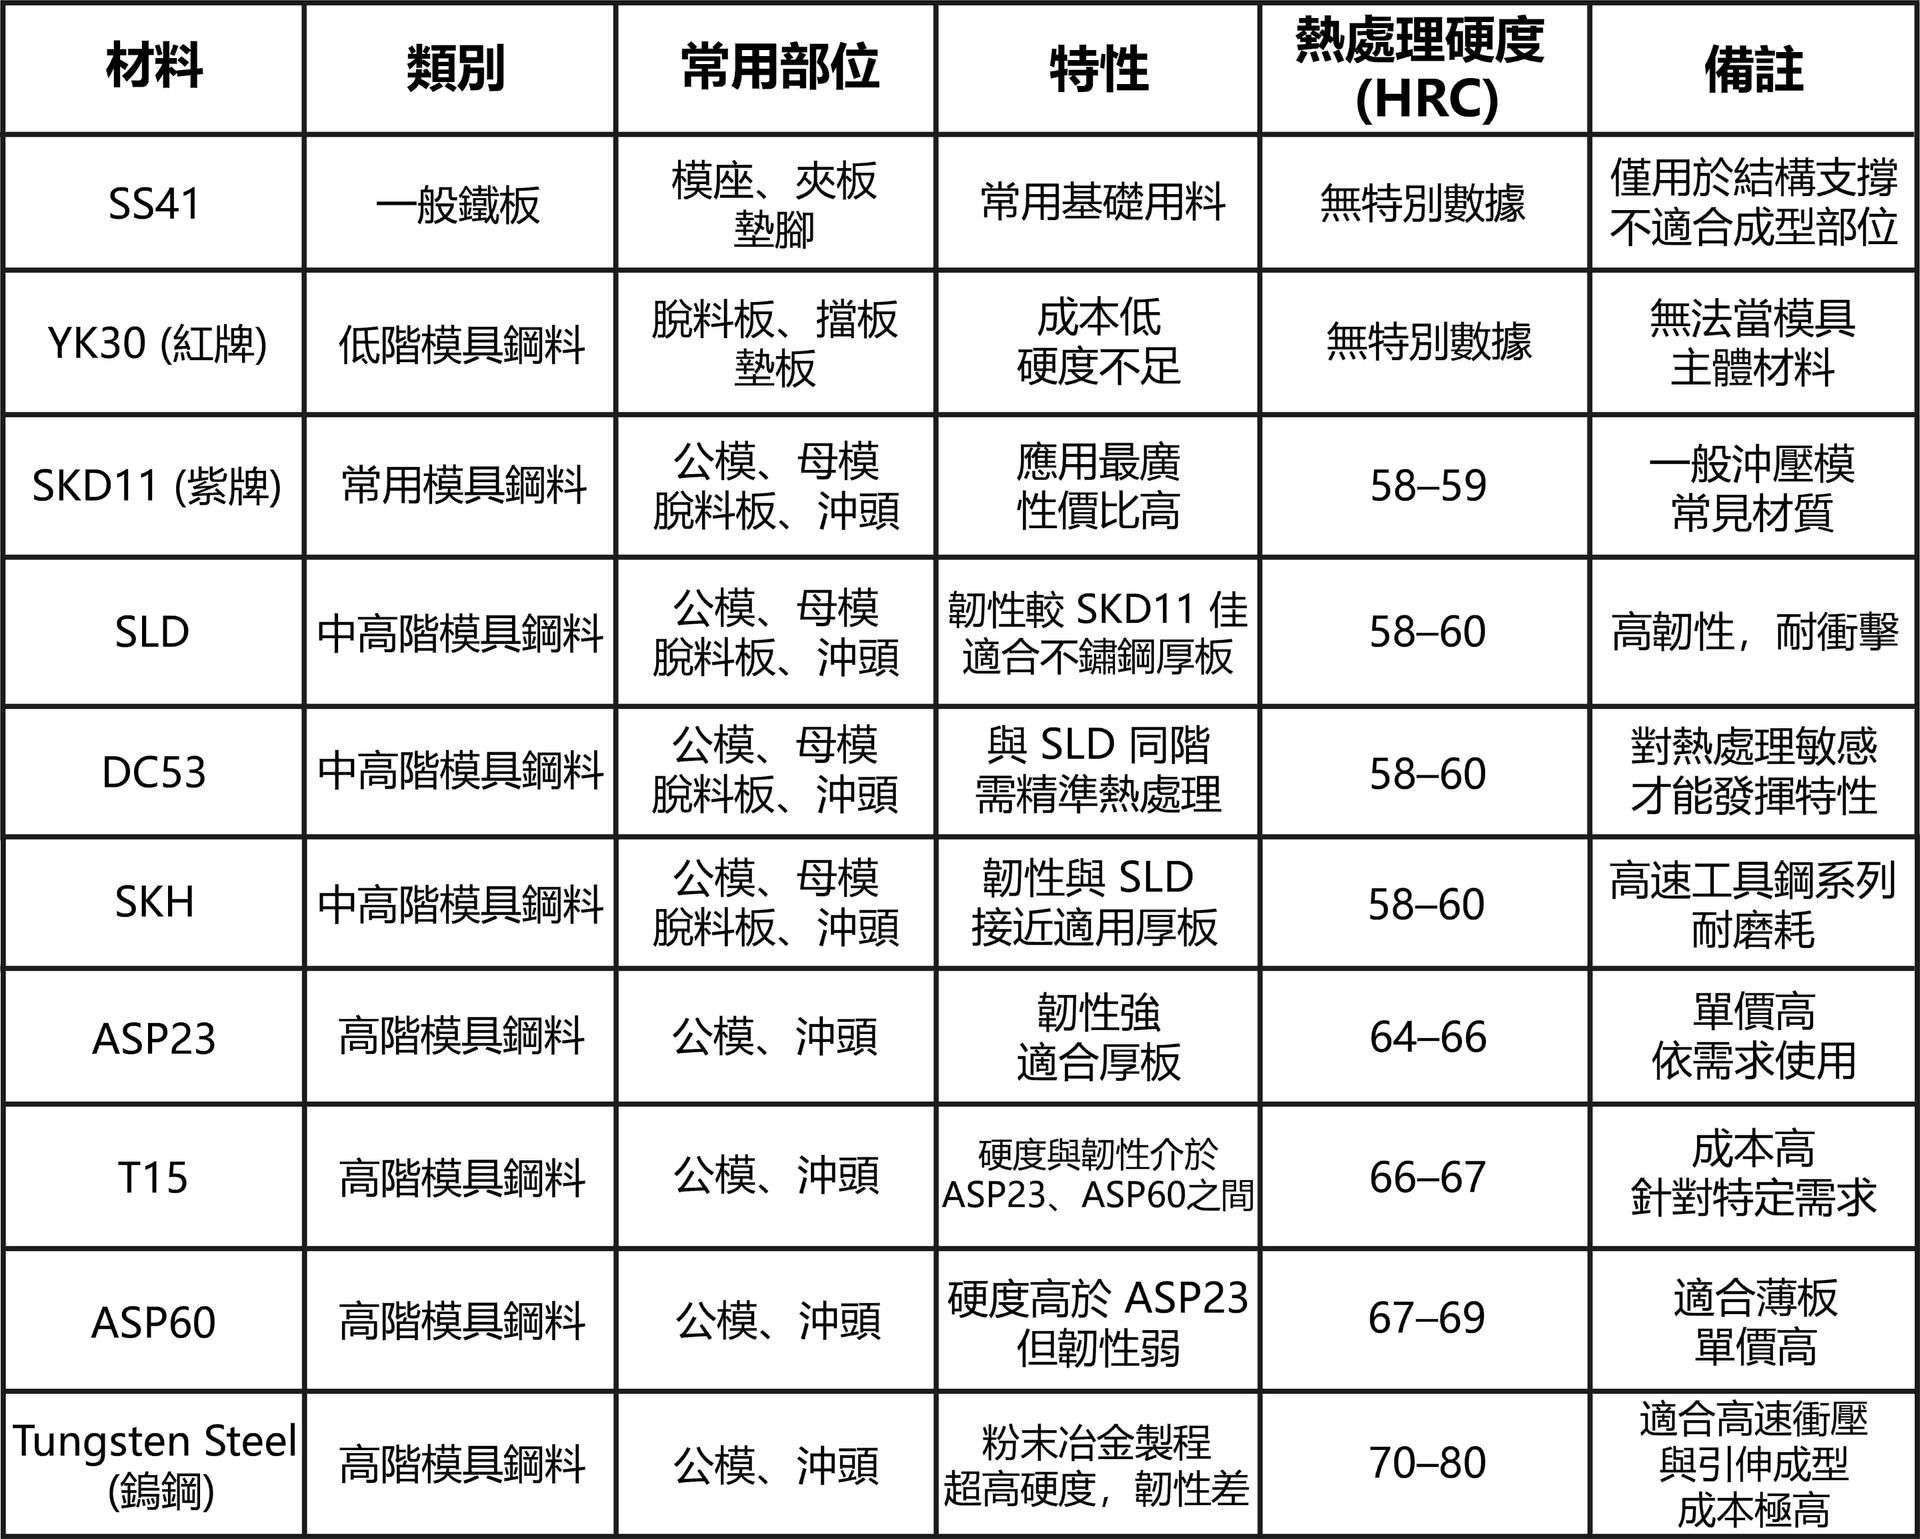
常見模具鋼材比較表
案例舉例
案例一:材料選錯的慘痛經驗
新創客戶為了省錢,要求模具全部用YK30,結果量產不到5000件,沖頭就開始磨損,零件毛邊嚴重,生產線天天停機,最後不但換了整副模具,還因交期延誤被客戶罰款。
案例二:正確選材的長遠價值
汽車零件大廠客戶選用了DC53來做模具核心部位,雖然初期模具費用高出15%,但量產後壽命比SKD11多出近一倍,五年下來幫他們省下了數百萬的維修與停機成本。
材料選型不是「越硬越好」,而是要根據零件功能、數量與成本做平衡。
我常提醒年輕設計師:
- 看需求選材料,而不是只看價格。
別怕問客戶問題,一個錯誤的材料選擇,可能讓你以後天天加班修模。
更多沖壓材質介紹:金屬板材是甚麼|初學者完整入門全攻略
4. 打樣與模擬驗證
在模具設計裡有一句話:「圖紙可以騙人,但產品不會騙人。」設計再漂亮,如果沒有經過打樣與模擬驗證,最後的結果往往是試模失敗、返工加班,打樣和模擬,就像是把設計「先丟進小考場」測試,確認它能不能應付大考(量產)。
為什麼要打樣與模擬?
傳統上,有些廠只依賴師傅經驗:先畫圖,直接加工,然後希望一切順利。但這樣風險很大。透過打樣與模擬,我們可以:
- 快速驗證設計合理性 → 小規模打樣,看看零件能不能如期成型。
- 降低試模成本 → 模擬可預測裂痕、變形,避免大量返工。
- 縮短開發時間 → 在正式量產前就找出潛在問題。
- 與客戶對齊 → 打樣能讓客戶摸到實體,避免「認知落差」。
打樣 & 模擬的差別
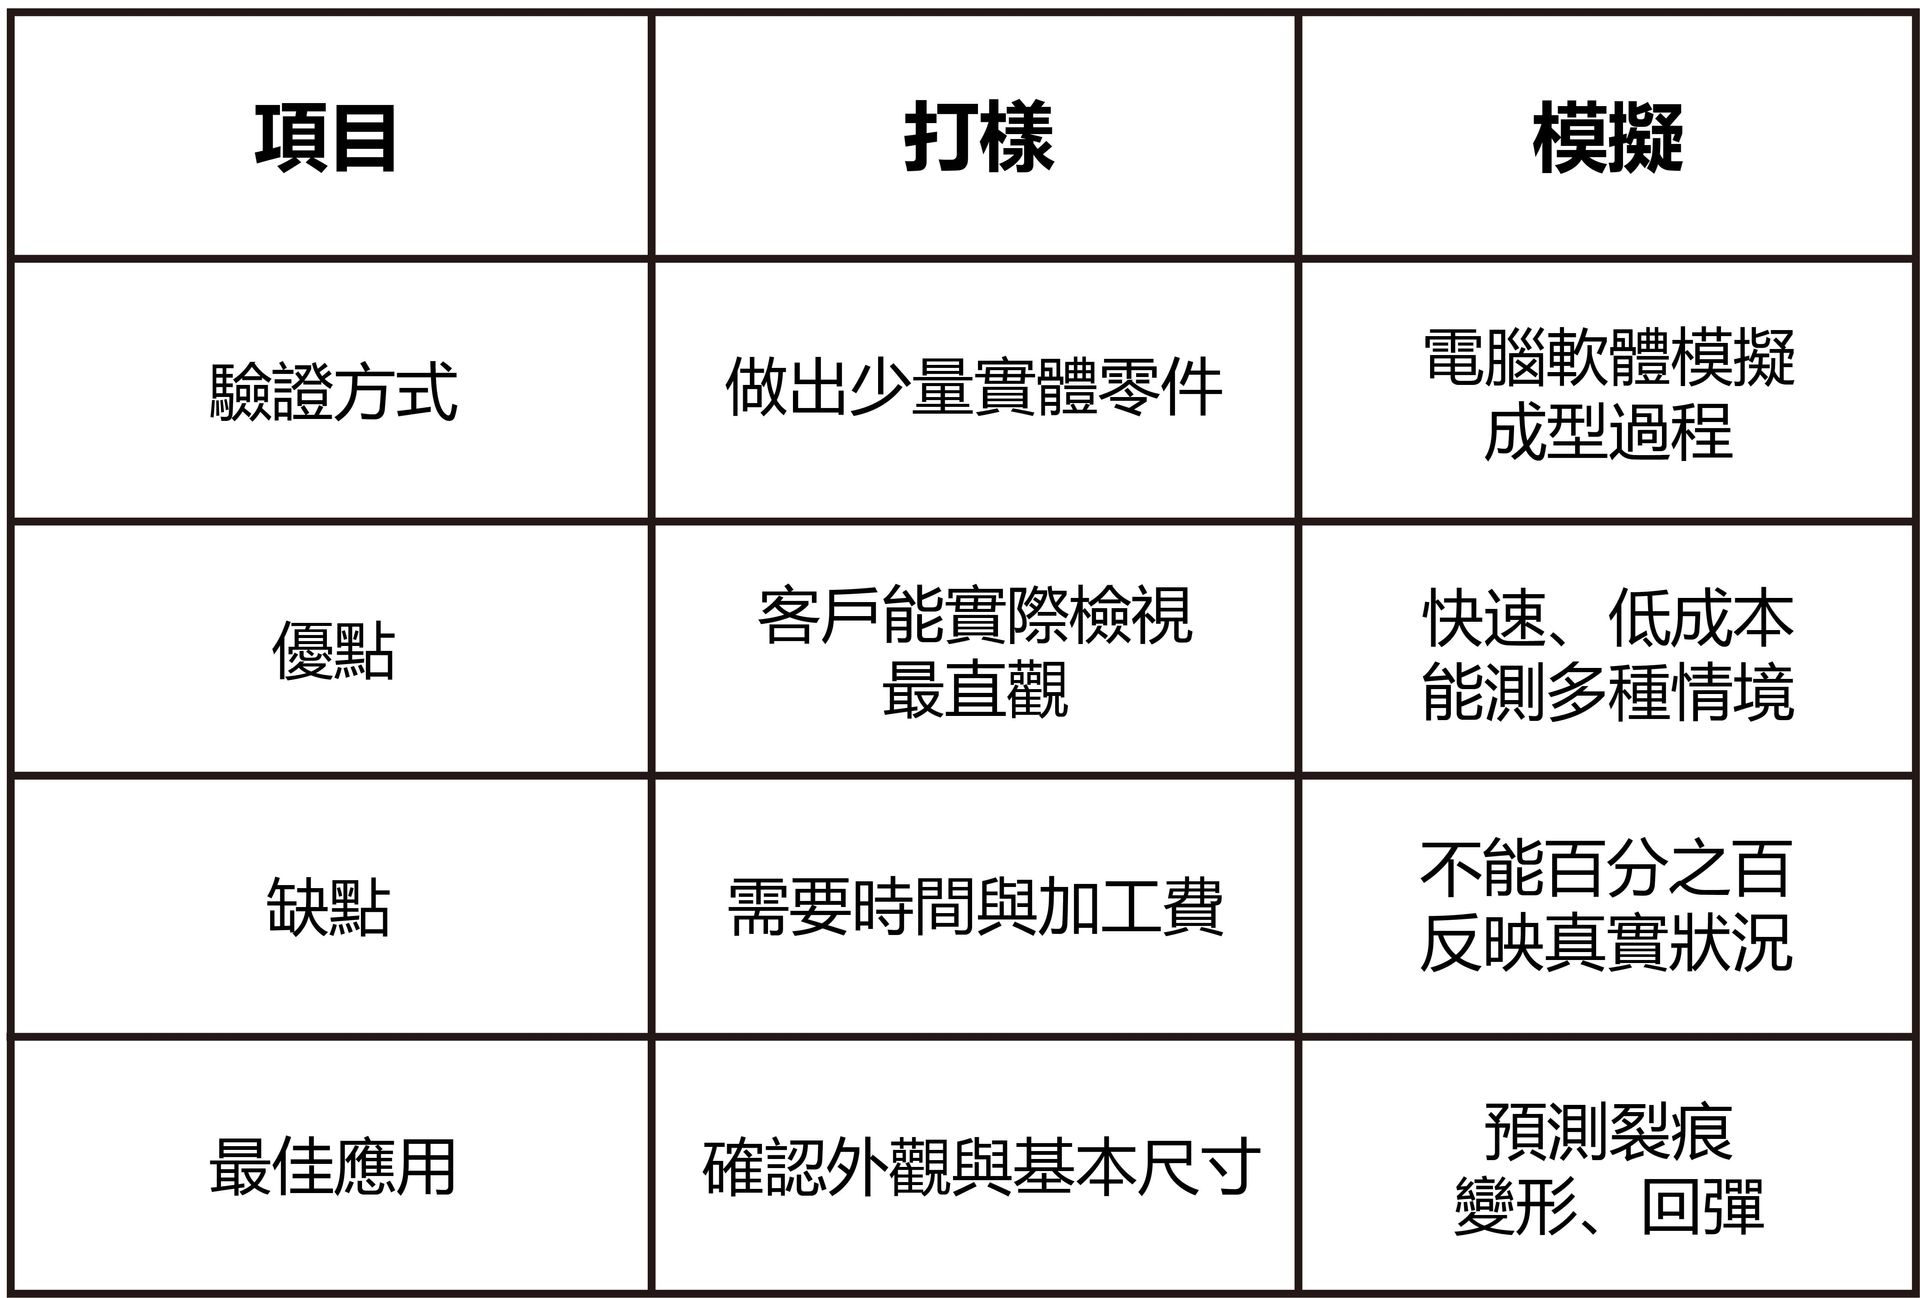
兩者不是二選一,而是互補。先模擬、再打樣,效率最高。
案例舉例
案例一:打樣避免誤解
客戶只給一張2D圖紙,要做一個建築裝飾零件,雖然尺寸合理,但打樣後外觀完全不符合預期,最後修改設計,交出符合需求的成品。
案例二:模擬預測裂痕
汽車零件專案,使用模擬分析,發現材料在折彎處應力集中,極可能裂痕,利用數據發現問題後快速修改R角和壓力分布,讓試模一次通過。
打樣與模擬,看似增加工序,實際上是「省時、省錢、省麻煩」。
我常告訴年輕設計師:
- 沒有打樣 → 客戶可能跟你吵架。
- 沒有模擬 → 模具可能跟你吵架。
5. 模具製造與加工控制
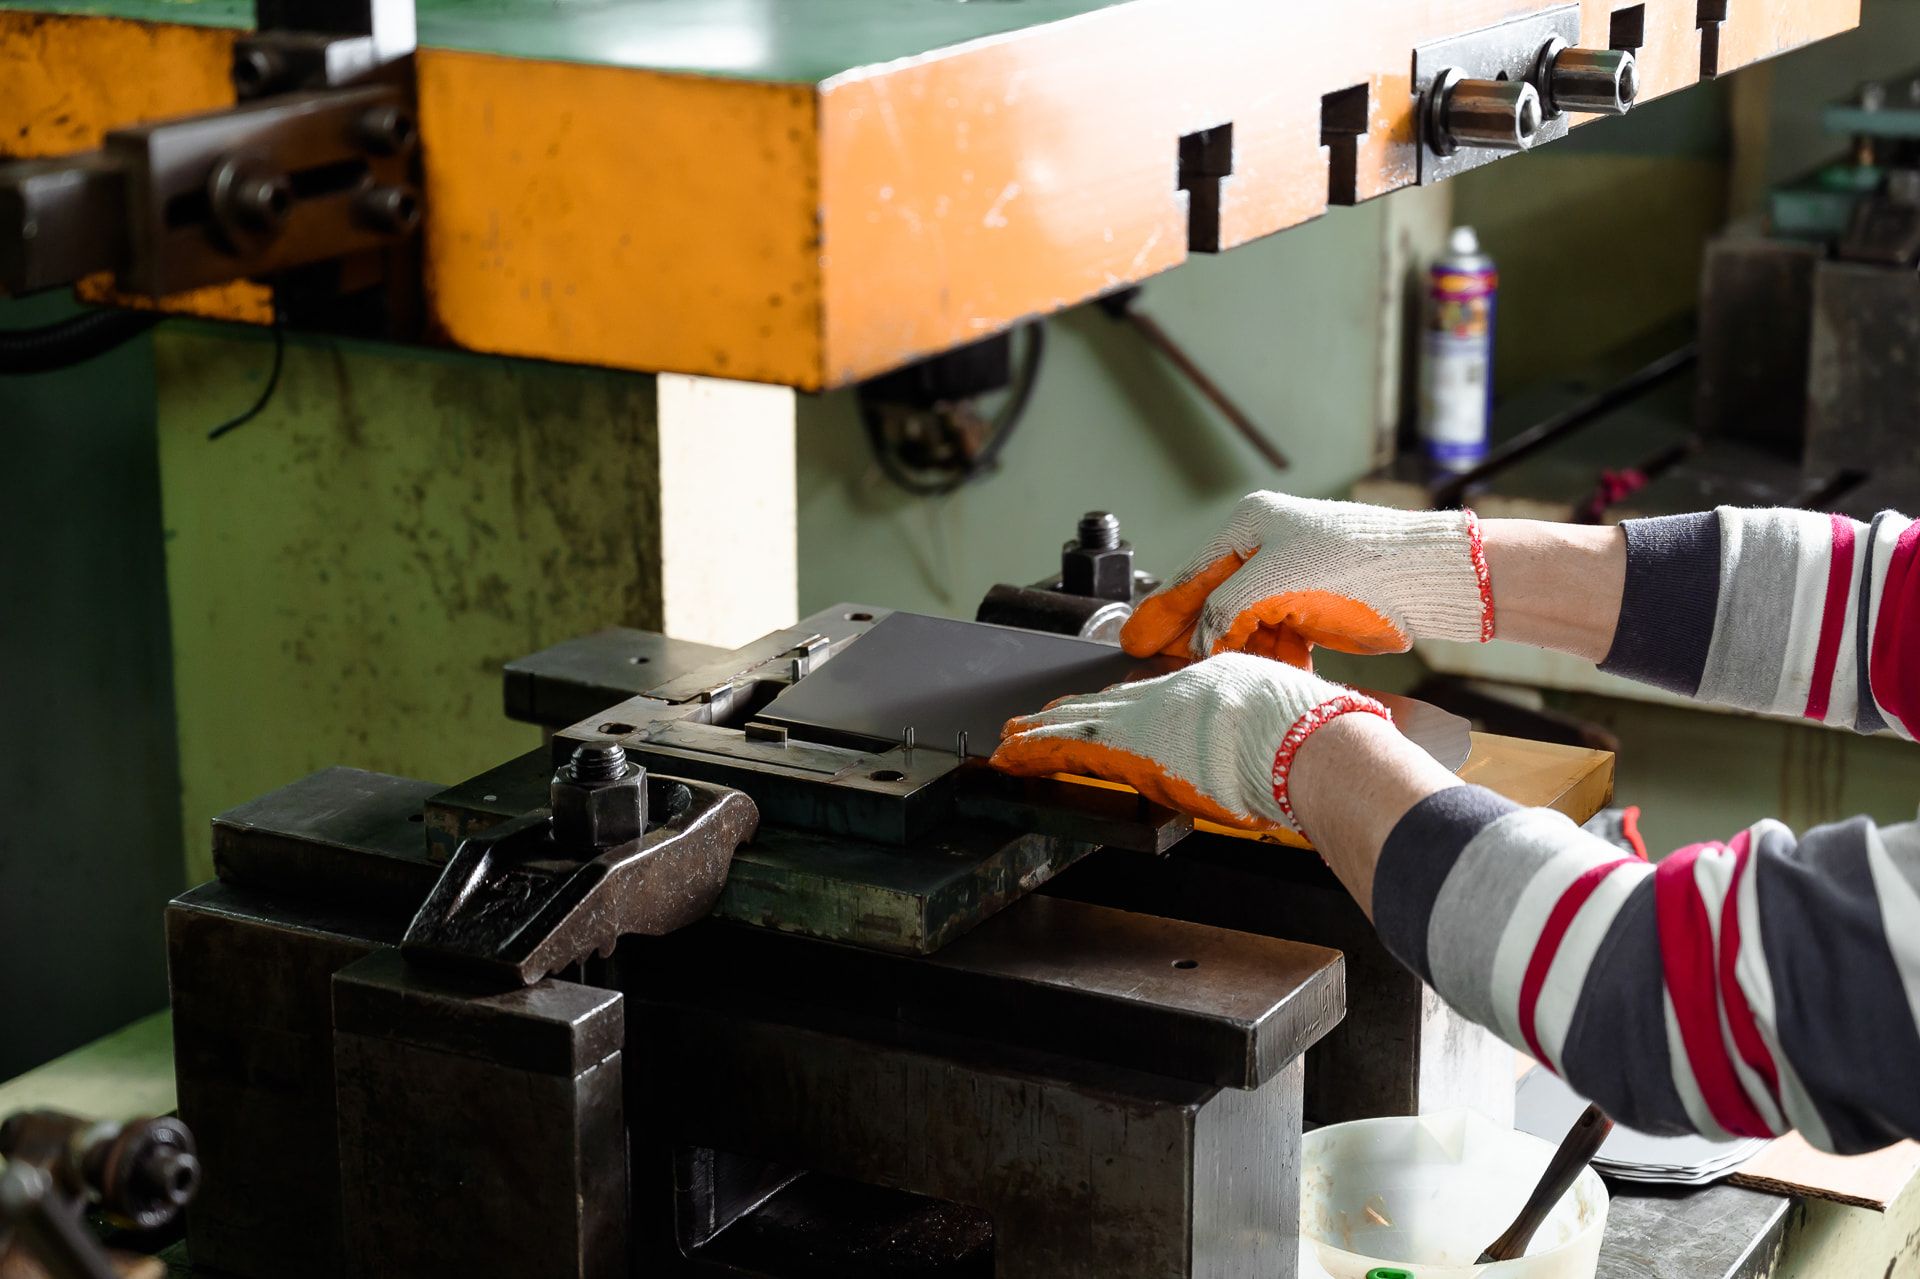
設計圖完成後,接下來就是「把圖紙變成鋼鐵實物」的階段,也就是模具製造與加工控制,這一步是「把理想落地成現實」的過程,設計師腦海裡的美好構想,到了工廠現場,往往會被冷冰冰的機台和硬梆梆的材料打回原形,如果沒有嚴謹的加工控制,就算設計再完美,最後做出來的模具也可能無法符合期望。
模具製造的主要工序
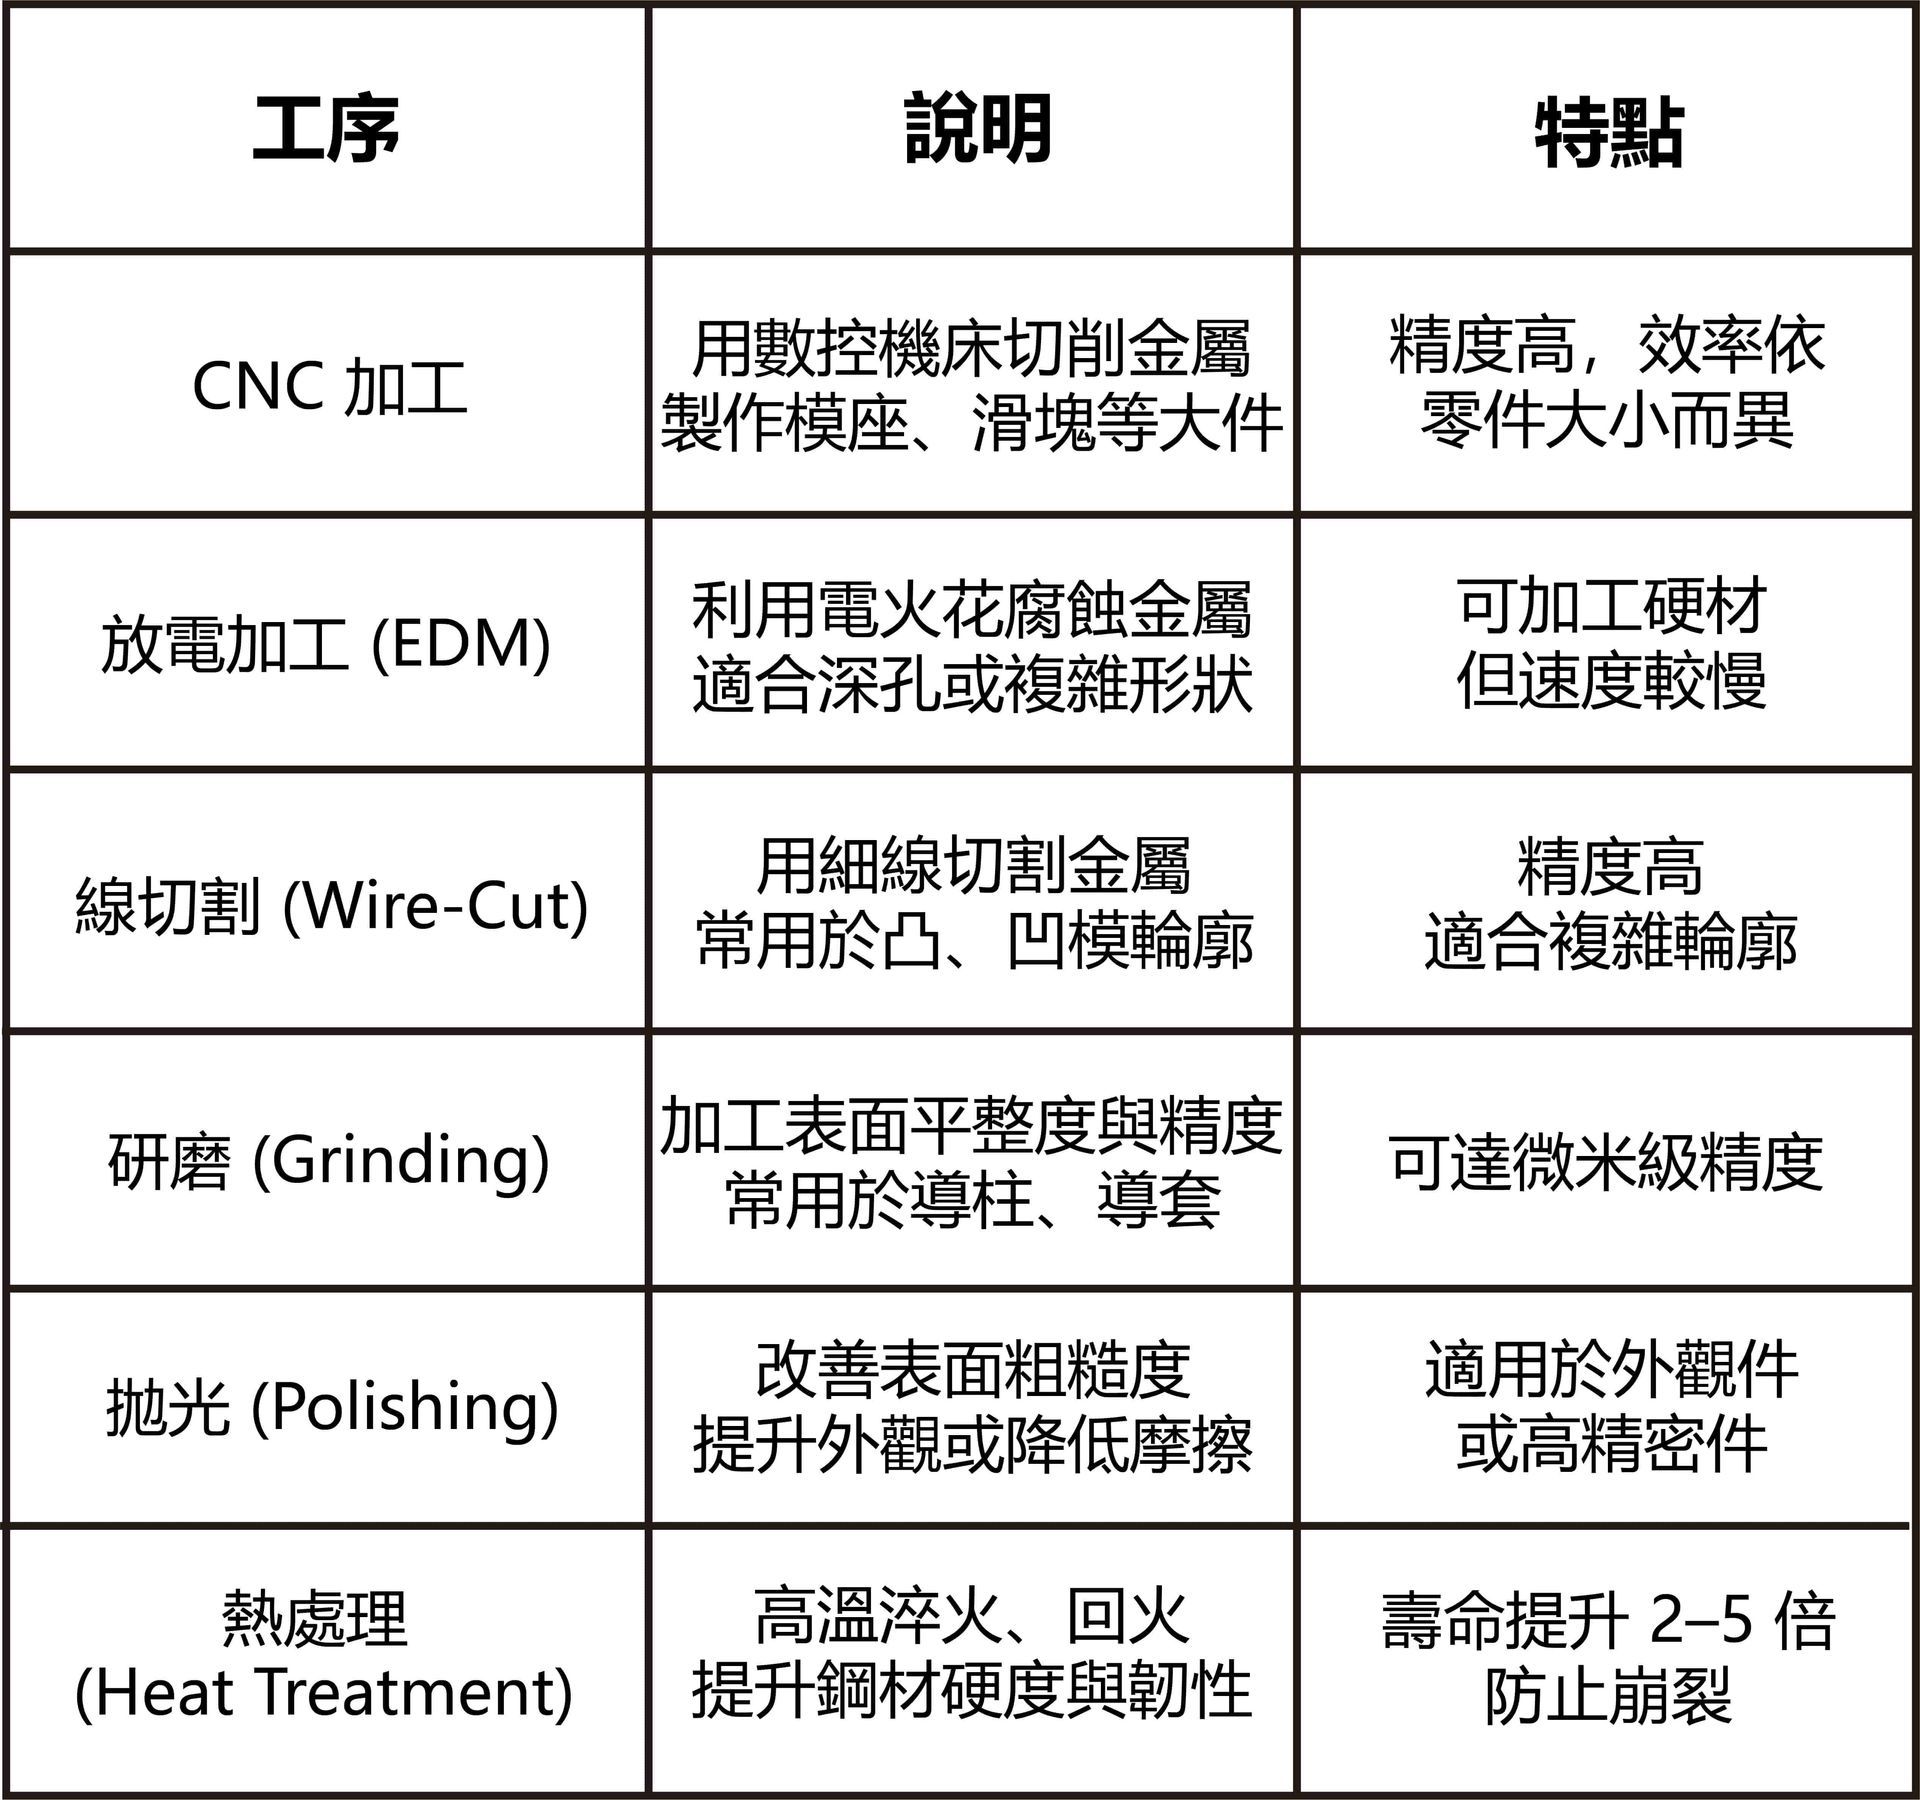
如果要把這些工序比喻成職業,CNC 是「雕刻師」、放電加工是「電療醫生」、線切割是「外科手術刀」、研磨拋光是「美容師」,而熱處理就是「健身教練」,讓鋼材變得更硬、更耐操。
加工控制的重要性
很多人以為模具製造只要「照圖加工」就好,但真正的難度在於「公差控制」和「組裝配合」,舉個例子,導柱與導套的配合精度通常要在0.01 mm 以內,如果稍微超差,模具下去一打,就可能卡死或偏移,導致整副模報廢。這就好比門鎖與鑰匙,差了0.01 mm,可能就插不進去。
另外,加工過程中還要考慮熱處理變形,模具零件在熱處理後會因內應力釋放而變形,如果設計和加工沒有提前補償,零件尺寸就會跑掉。這就像烤餅乾,烤之前切得整整齊齊,烤出來卻東倒西歪。
案例:忽略加工控制的代價
案例一:沖頭崩裂
新手工廠接了訂單,設計沒錯,但加工時沒有控制好表面粗糙度,沖頭邊角有微小裂紋。結果量產不到5000次,沖頭就「啪」地斷裂,後來重做,不僅浪費時間,還耽誤了交期。
案例二:精度提前控制的成功案例
相反地,之前做過一款手機金屬外殼模具,公差要求 ±0.05 mm。為了避免熱處理後變形,我們在加工前先做了 0.1 mm 的補償設計,結果試模一次就成功,讓客戶節省了不少成本。
模具製造是設計與現場的「最後一哩路」,我常告訴年輕設計師一句話:
- 「設計圖能畫 1 公厘,但加工師傅能不能切 1 公厘,才是真功夫。」
- 「設計是腦力活,加工是體力活,但兩者都需要職人的細心與耐心。」
熱處理的關鍵角色
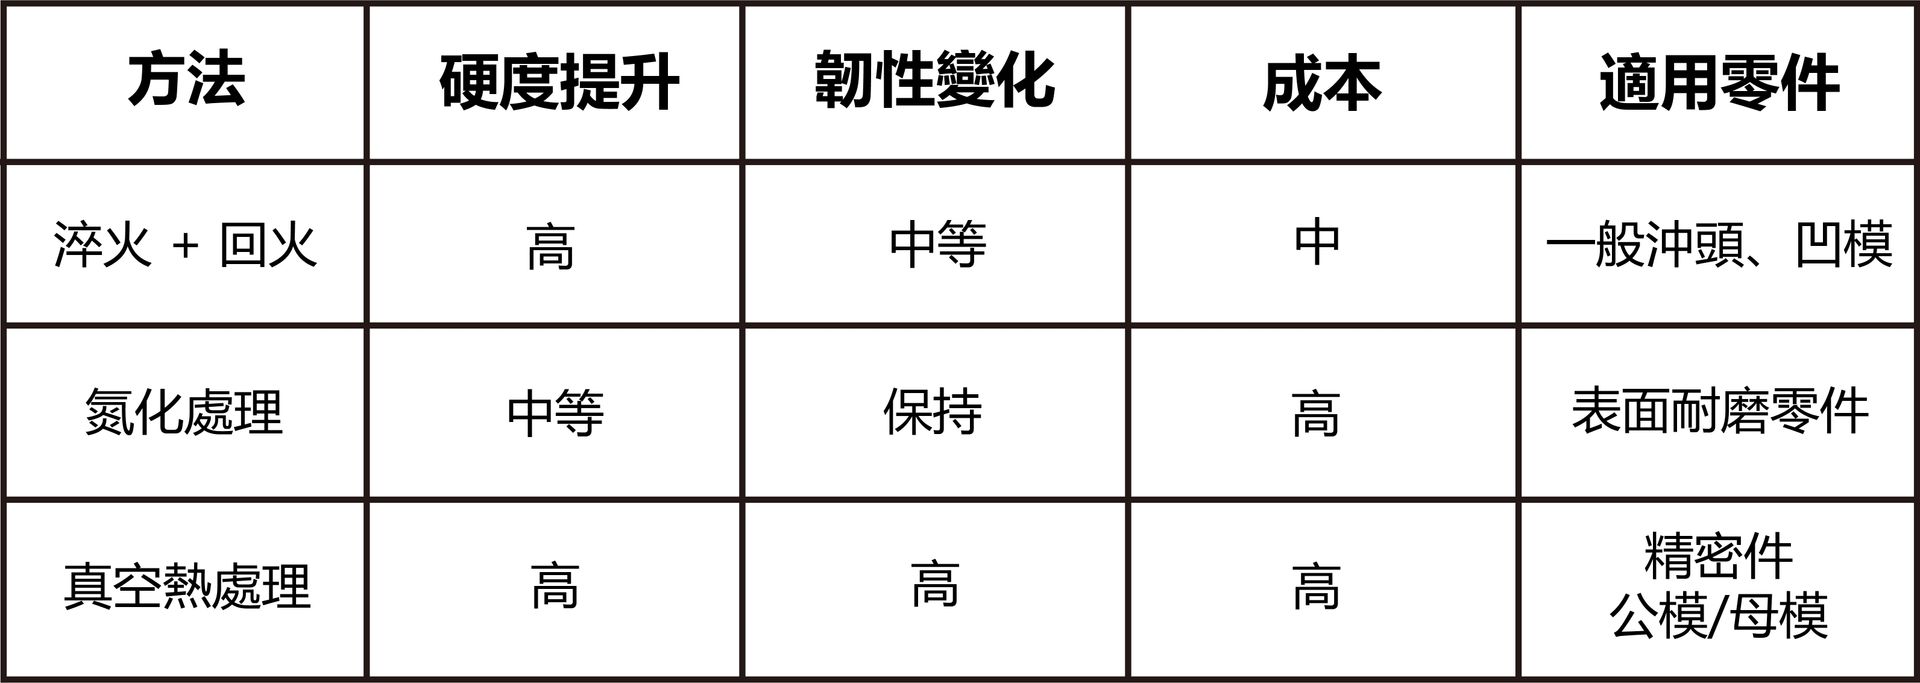
熱處理在模具壽命裡,絕對是關鍵一環。常見的方式有:
- 淬火:提高硬度,但太硬容易脆裂。
- 回火:在淬火後調整韌性,讓鋼材不會一碰就碎。
- 表面氮化:提升表面耐磨性,常用於沖頭、脫料板。
- 真空熱處理:避免氧化,適合高精度零件。
熱處理效果比較表
案例舉例
案例一:忽略熱處理的慘痛代價
某廠為了趕交期,直接把模具零件用CNC加工完就組裝,結果量產不到兩萬次,沖頭就崩角,生產停擺,最後只能整副模送回去熱處理,不僅花了兩倍成本,還延遲交貨,客戶差點流失。
案例二:正確熱處理的加分效果
我們幫一間3C客戶設計金屬外殼模具,關鍵沖頭採用真空熱處理,硬度達HRC 60,表面光滑度提升,結果量產連打50萬次,依然保持穩定,客戶直誇「比上一家模具廠的壽命多一倍」。
熱處理就像人體的「強身健體」,沒有熱處理的模具,就像沒經過訓練的運動員,可能撐不了幾場比賽就倒下。
我常告訴年輕設計師:
- 設計不考慮熱處理,就等於設計一副短命模。
- 硬度與韌性要平衡,太硬容易碎,太軟不耐用。
6. 試模與調整
在模具製造完成後,緊接著就是「試模」這個關鍵環節,模具就像一台新車,出廠前一定要上路跑一跑,看看會不會熄火、會不會偏移,沒有經過試模的模具,就直接丟進量產,就等於把未檢查的飛機送上天空,風險極高。
試模的主要目的
試模的重點,不只是「打出零件」而已,而是要檢查以下幾個環節:
- 產品尺寸是否達到設計公差
- 零件表面是否出現裂痕、毛邊、刮傷
- 成型後是否有回彈、變形
- 模具動作是否順暢(導正、卸料、排屑)
- 壓力與行程是否符合預期
換句話說,試模就是「模具的健康檢查」,要在小範圍的測試裡,把問題一次看清楚。
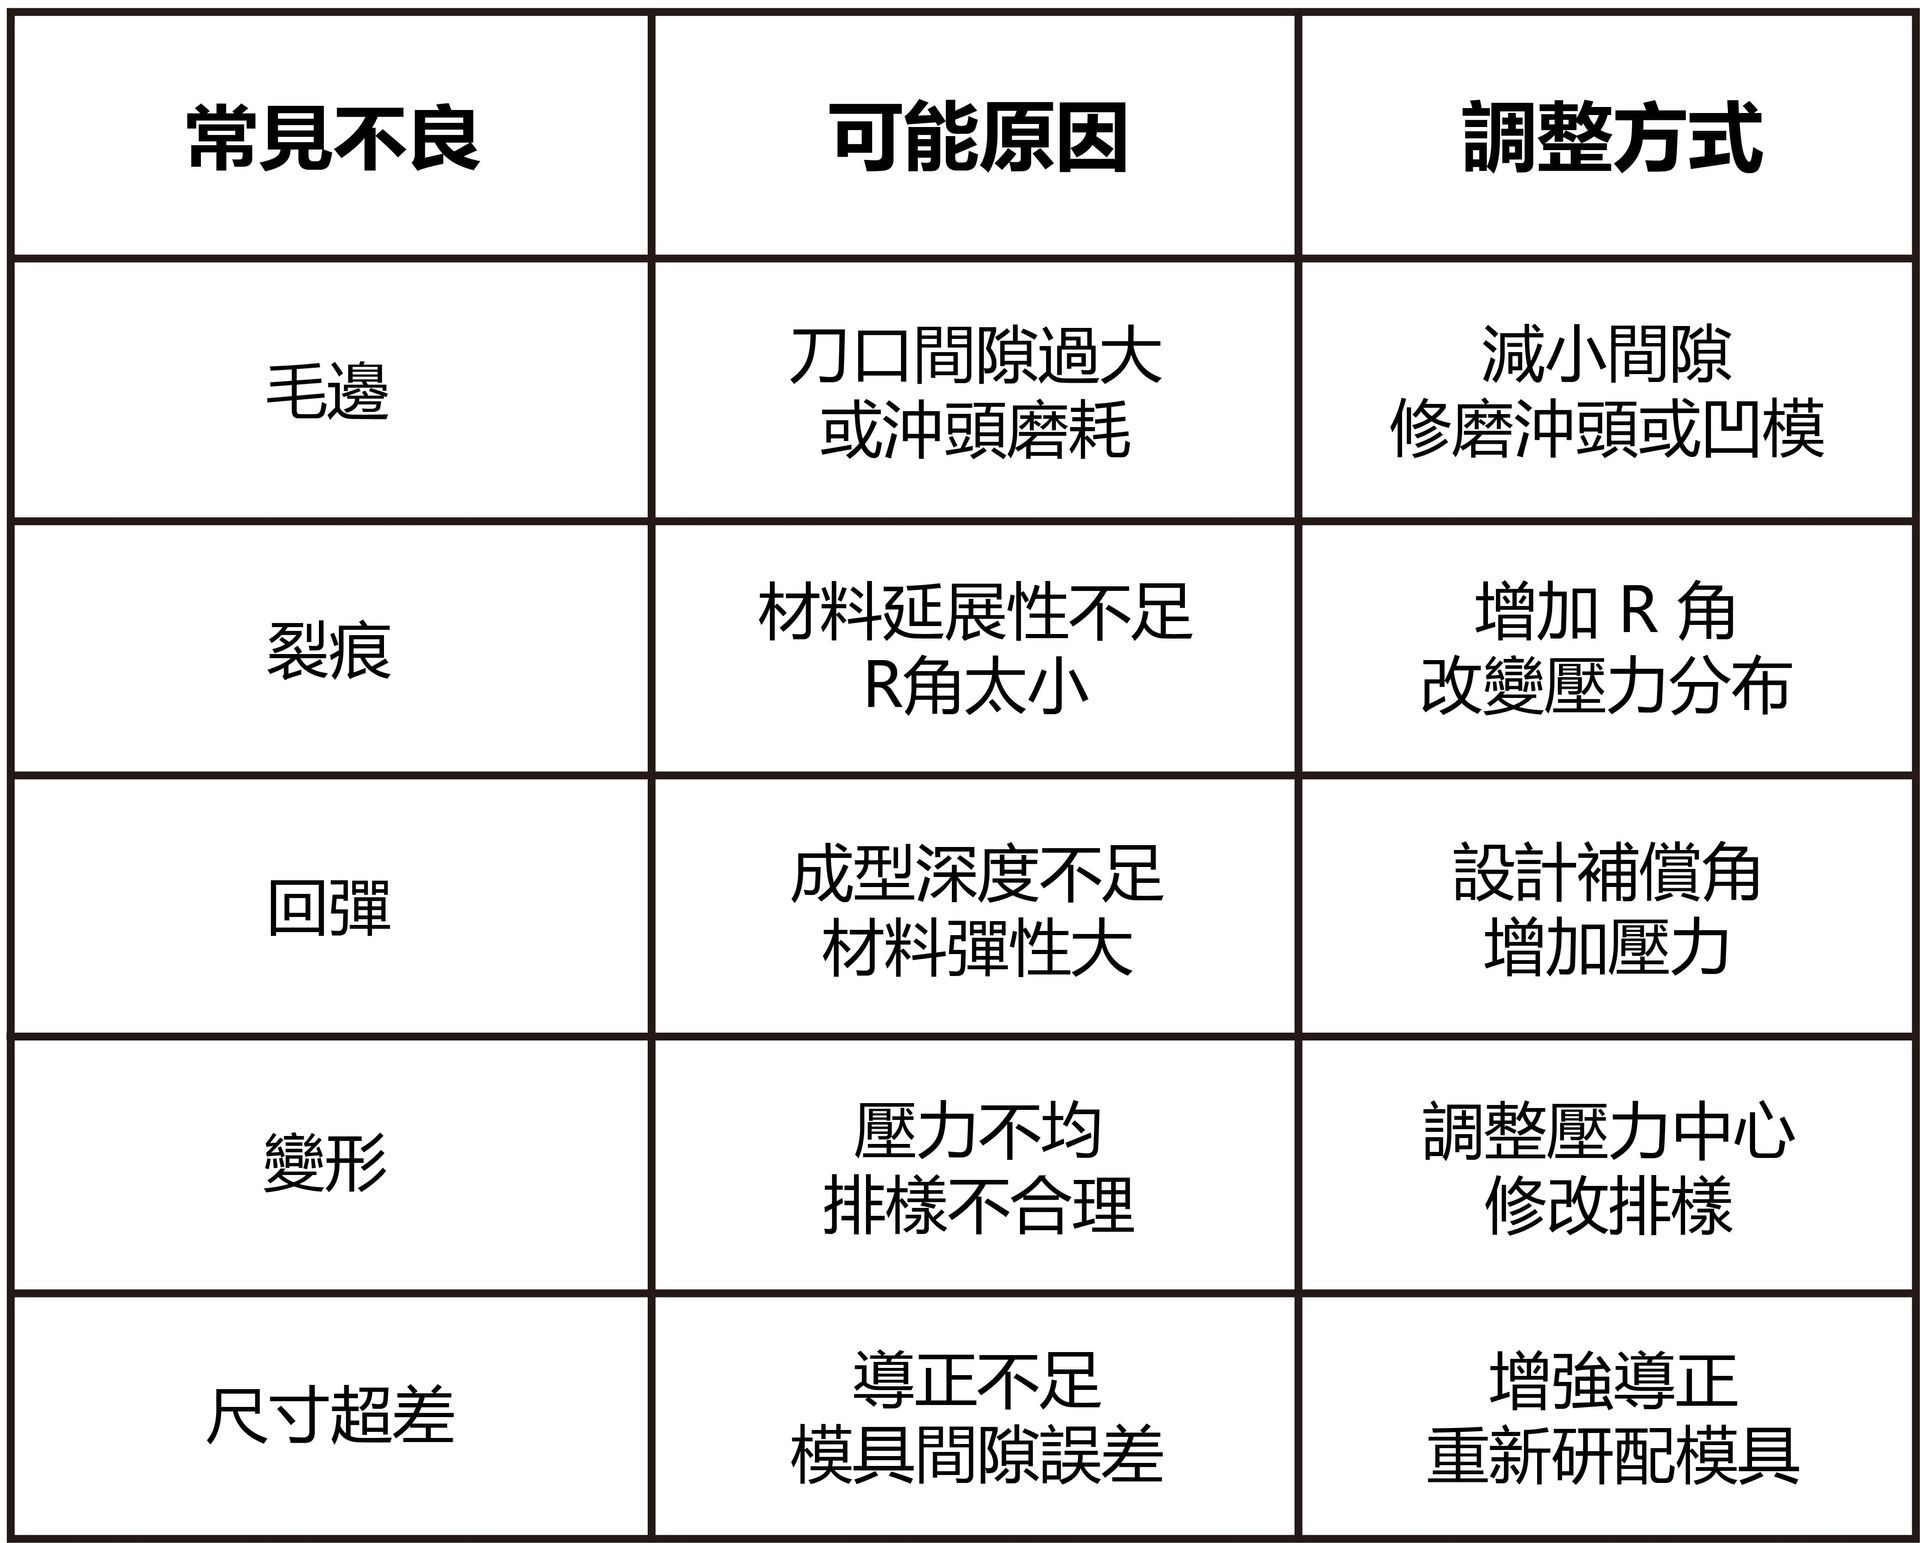
常見不良與調整方式
案例舉例
案例一:毛邊問題
某次一個小五金件專案,第一次試模時,零件邊緣毛邊嚴重,檢查後發現刀口間隙設得太大,於是我們把間隙縮小了0.02 mm,再次試模,毛邊大幅改善。這就像是剃刀片不鋒利,刮鬍子會拉扯;換一片鋒利刀片,立刻滑順。
案例二:回彈補償
有一個工業電腦支架,初次試模後,角度比設計值多偏了1.5度,這就是典型的回彈問題。我們在模具設計裡加了補償角度,實際上壓比設計多1.5度,成品反而剛好回到標準值。
試模不是「一次就成功」的浪漫劇本,而是「多次微調」的現實日常。尤其是精密零件,試模 3–5 次都算正常。
作為設計師或工程師,要有耐心,也要懂得記錄,每一次試模的數據,都像是病歷卡,能幫助你找到根本原因,更重要的是,別把試模失敗當作挫折,而是當作「跟模具對話」的過程。
7. 量產導入與穩定性控管
試模調整完成後,模具總算要進入量產階段,這一步,對模具設計師來說,就像是把孩子送進學校,你已經教了他基本功,但他能不能適應環境、考試能不能考好,就要看他「能不能穩定發揮」。在模具界,這個穩定發揮,就是所謂的量產穩定性。
量產導入要做的檢查
模具一旦進入量產,考驗就不只是「能不能打出零件」,而是「能不能連續打十萬次,還維持穩定品質」。所以在導入前,通常會做以下幾項檢查:
- 尺寸穩定性測試:抽樣檢查 50–100件,確認尺寸是否在公差範圍內。
- 耐久性測試:連續打 1 萬次以上,檢查模具是否有異常磨耗。
- 排屑與卸料順暢度:避免材料卡渣,影響後續生產。
- 設備匹配檢查:模具是否與沖床、送料機、自動化設備兼容。
- 週期時間確認:是否能在客戶要求的產能下正常運行。
換句話說,這一步就像是「模具的軍訓」,要確保它能長時間抗壓,不會半途崩潰。
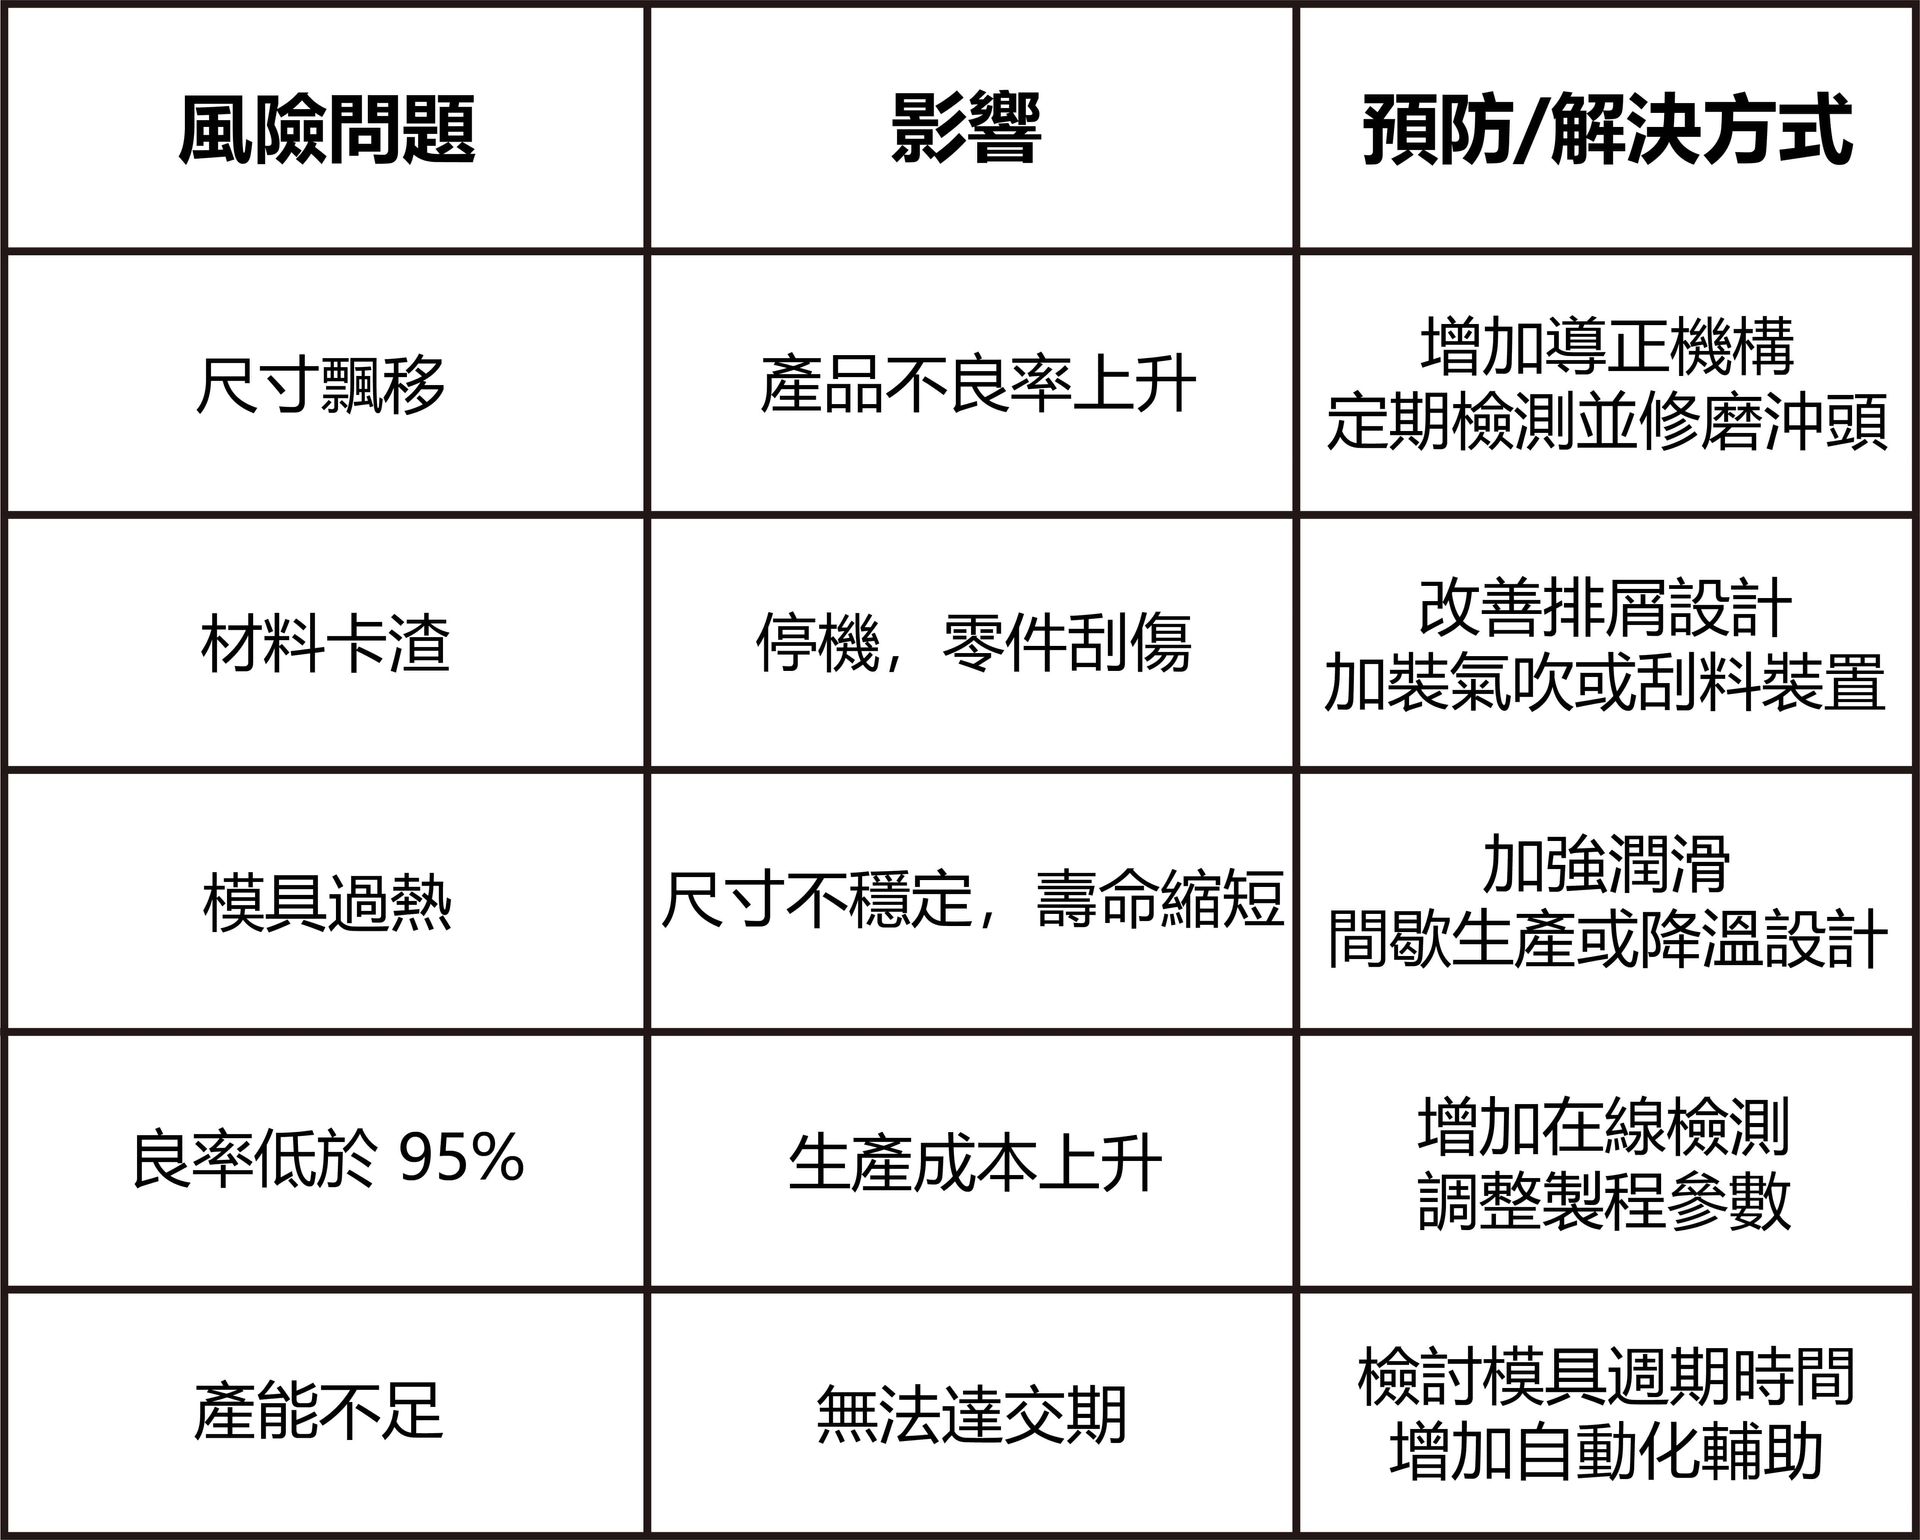
常見量產風險與對策
案例舉例
案例一:尺寸飄移問題
我們曾遇過一個車用零件專案,模具試模時表現完美,但量產打了5萬次後,零件尺寸開始慢慢飄移,偏差到超出公差。檢查後發現是導柱與導套磨耗,導致沖頭位置跑掉。最後我們加強了潤滑系統並調整材質,問題才解決。這個案例告訴我們:模具不是「一次調好就一勞永逸」,必須考慮長期穩定性。
案例二:材料卡渣造成停機
另一個案例是工業電腦零件的沖壓模具,量產時每隔兩小時就停機一次,原因是模具裡的排屑槽設計不夠順暢,廢料堆積導致卡模,我們最後加裝了氣吹裝置,確保每次沖壓後廢料自動排出,產能效率提升20%。
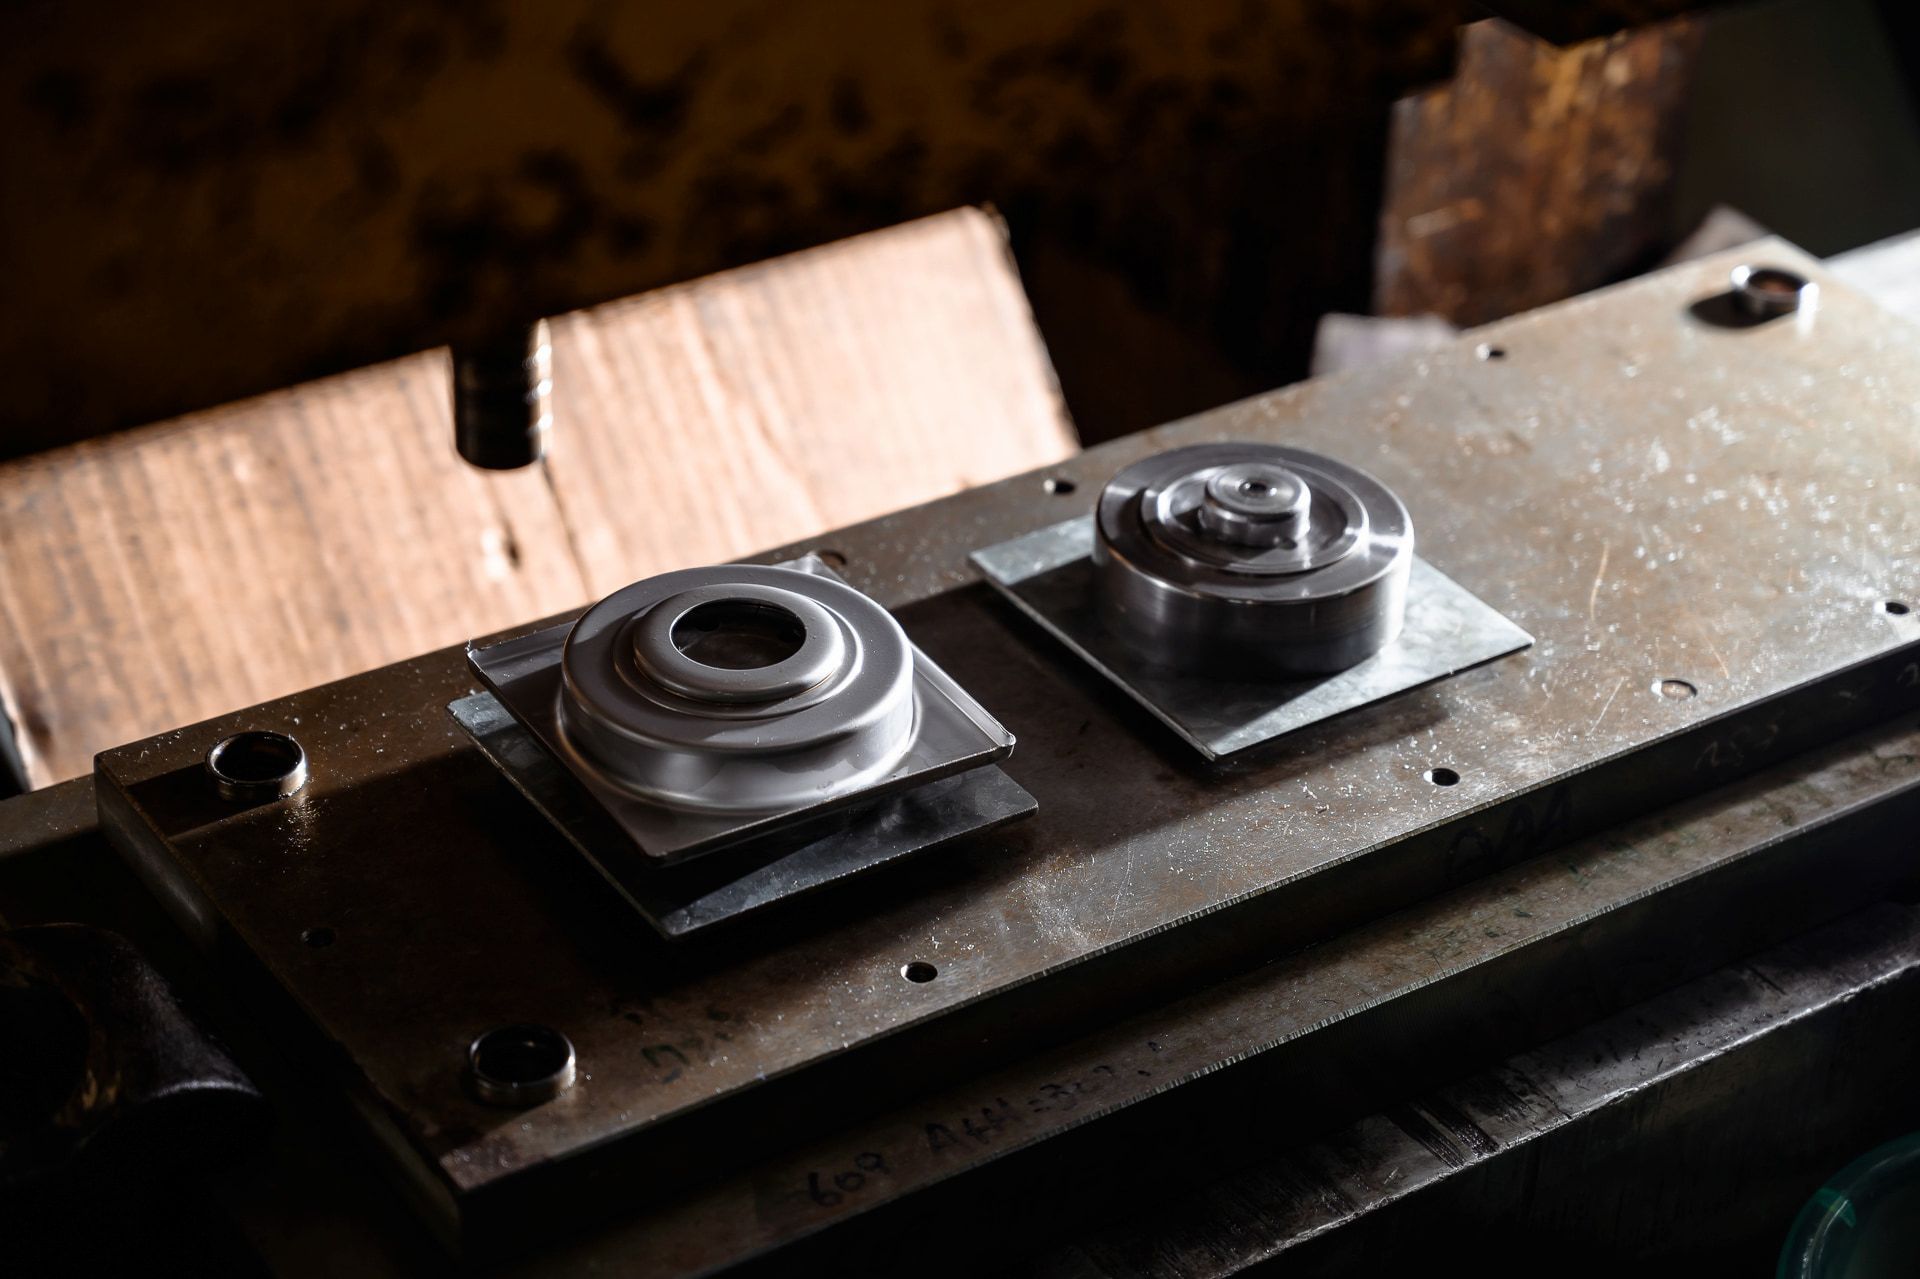
模具的量產導入,不是「把模具裝上機台按下按鈕」那麼簡單。真正的功夫在於細節的控管,每1萬次的連續沖壓,都是對設計師和模具師傅的考驗。
8. 模具保養與壽命管理
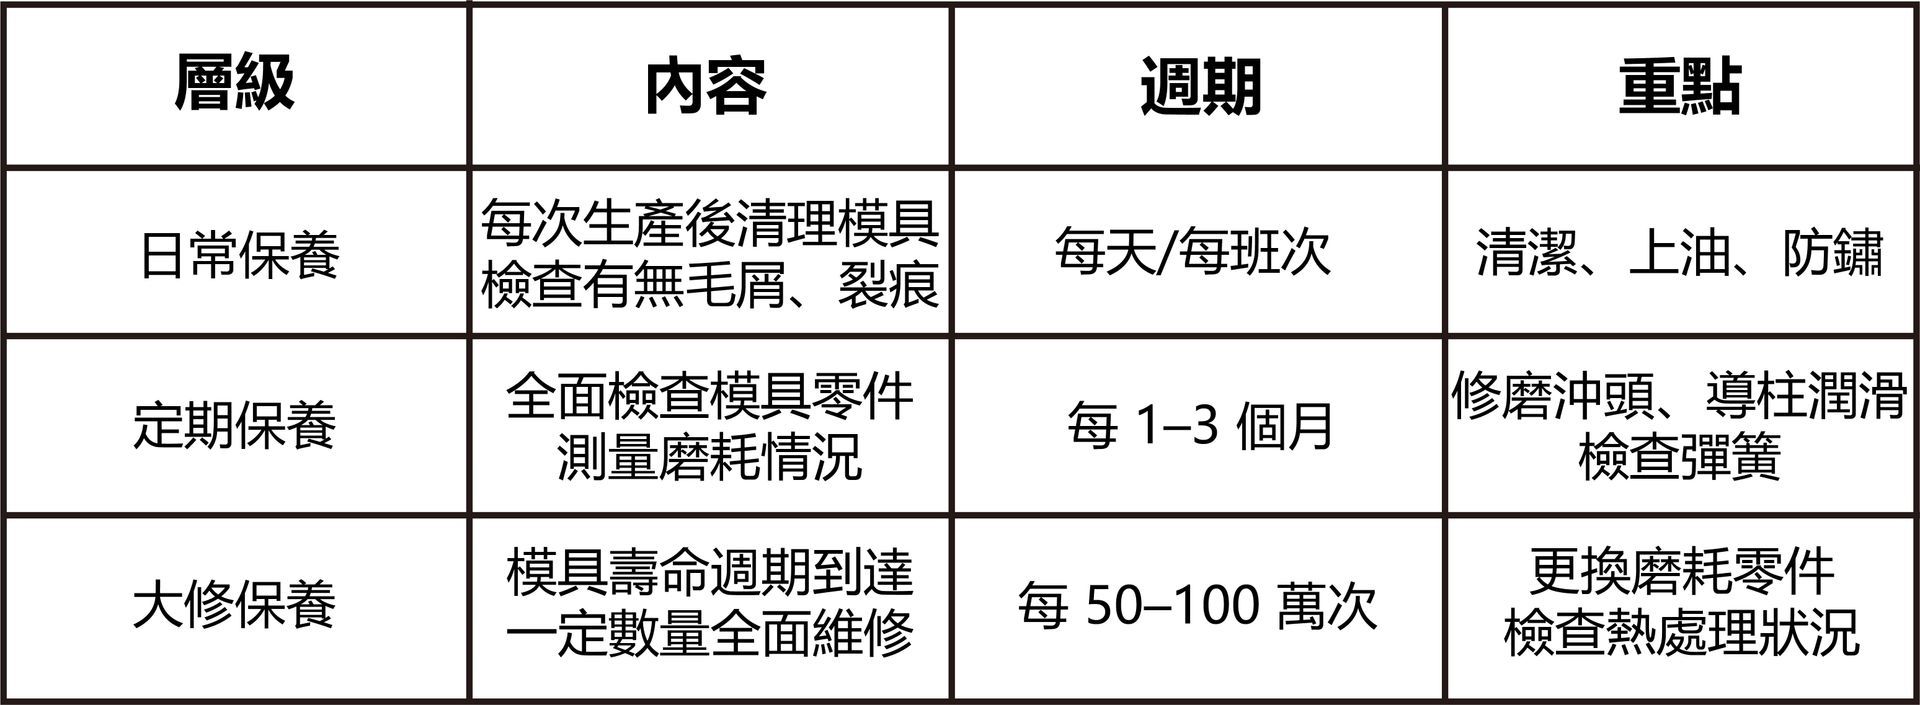
很多人以為模具一旦進入量產,只要「放著跑」就好,等壞了再修。這觀念完全錯誤!模具不是鐵人,它更像是一台跑車,需要定期加油、換機油、檢查零件,才能跑得久,若沒有良好的保養制度,再貴的模具也會「英年早逝」。
模具保養的三個層級
模具壽命的影響因素
- 材料選擇:鋼材是否耐磨、耐熱
- 設計優化:有無避免應力集中
- 加工精度:零件配合是否到位
- 生產條件:潤滑是否足夠,沖壓力是否過大
- 保養制度:是否有 SOP 與記錄
案例舉例
案例一:缺乏保養的慘痛經驗
某電子廠的模具,每天打3萬次,但完全沒有日常保養,三個月後,沖頭因缺油卡死,整副模具報廢,損失超過百萬。
案例二:良好保養的成功故事
相反地,有一家汽車零件廠,建立了完整保養計劃,並為每副模具建立「健康檔案」,記錄每次保養與維修狀況。結果他們的模具壽命普遍比業界平均多出30%,維修成本下降40%。客戶甚至指定要他們供貨,因為交期最穩定,這就是保養的價值。
模具壽命管理,不只是「保養」這麼簡單,而是「策略」。
- 模具的壽命,不是天生註定的,而是你怎麼對待它決定的。
- 你每天給它擦擦油、清清渣,它會陪你十年;你每天把它當工具人操,半年就報廢。
最後用一句話總結:「保養不是成本,而是投資。」投資在模具上,就是投資在良率、交期與客戶信任上。
3. 設計初期要考慮的三大關鍵因素
模具設計最怕的一件事,就是「畫得漂亮,用得慘烈」。很多新人在CAD上把模具畫得漂漂亮亮,但一進產線不是公差飄移,就是壽命不到三個月,為什麼?因為他們在設計初期沒有考慮到最根本的三大因素,零件功能與精度需求、生產數量與成本預算、交期與模具壽命平衡。
1. 零件功能與精度需求
第一步,要搞清楚這個零件到底「要幹嘛」。它是裝飾件?還是結構件?還是安全件?不同角色,精度與強度需求完全不同。
- 裝飾件(例如建築五金蓋板):外觀要求高,不能有刮痕,但公差可以稍微放寬。
- 結構件(例如伺服器支架):尺寸穩定性重要,必須保證耐用度。
- 安全件(例如汽車扣片):不僅要精度,還要通過疲勞測試,這時候設計就得保守。
案例:
有一次,一位客戶要求我們把一個小五金件做到 ±0.05 mm的精度。結果一問才知道,這個零件只是用來固定裝飾蓋板,根本不需要那麼嚴苛,最後我們把公差放寬到 ±0.2 mm,模具成本省下20%,交期還提前了一週,這就是「功能導向設計」的重要性。
2. 生產數量與成本預算
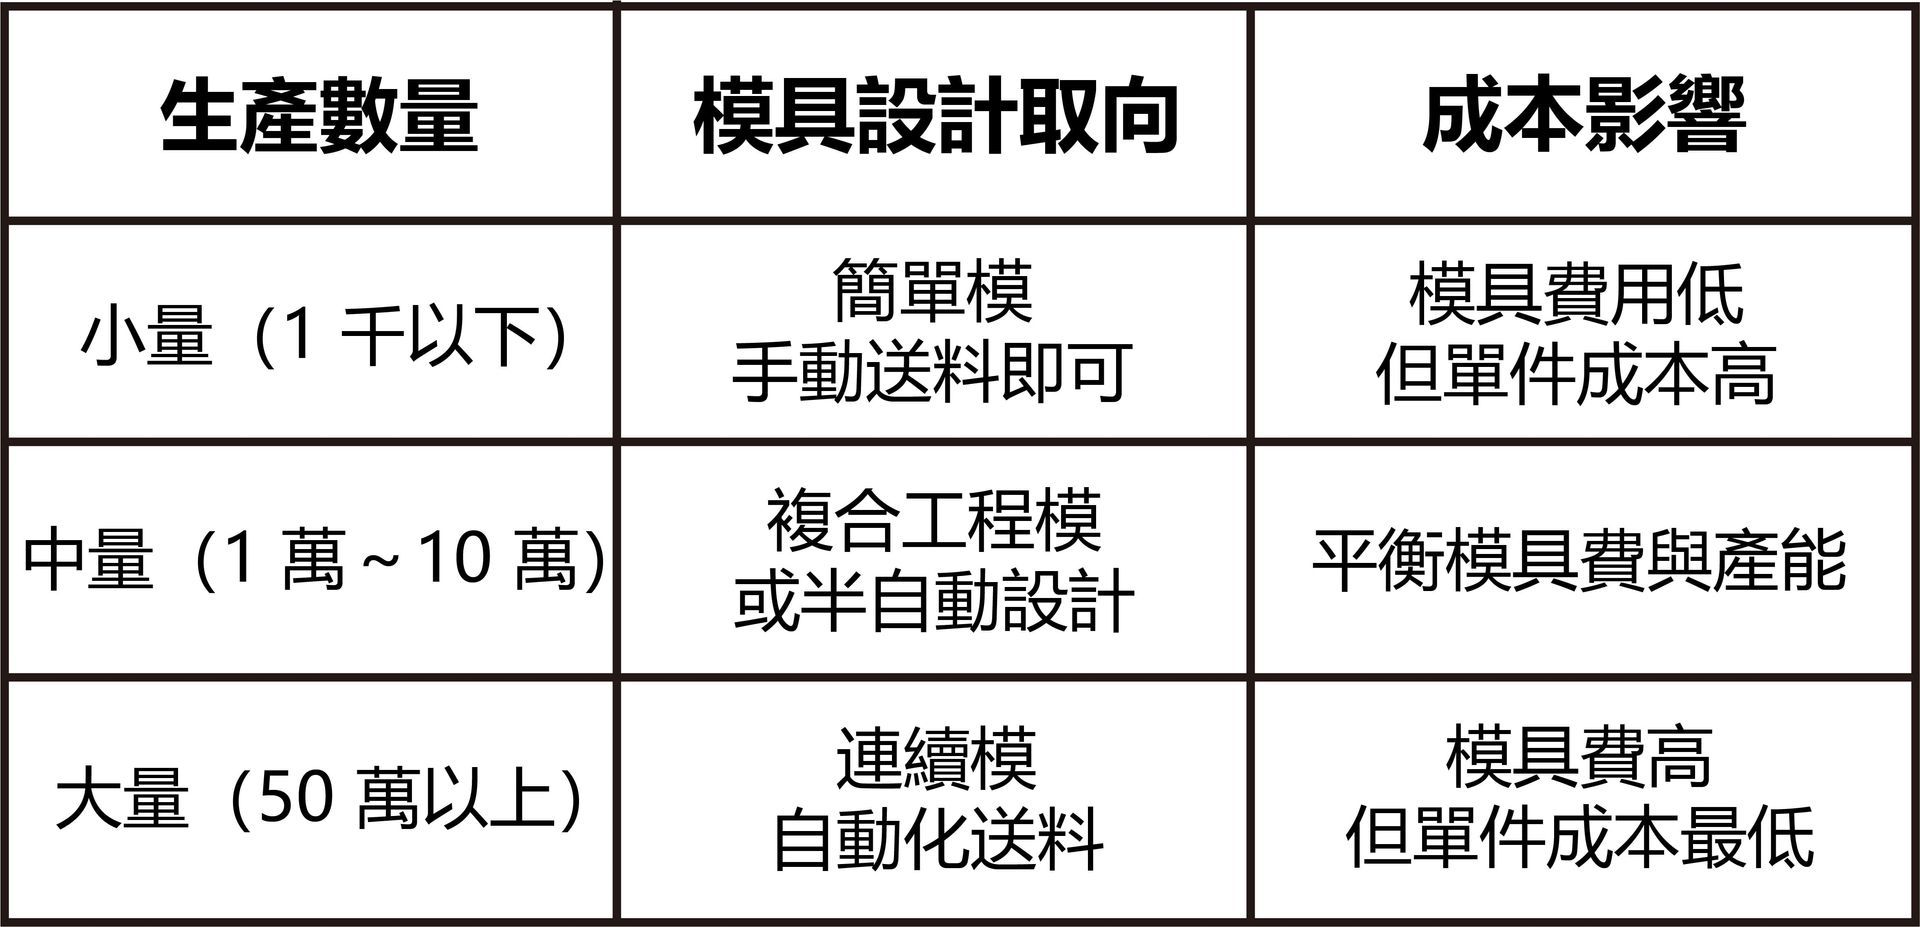
第二個考量,就是「這東西要生產多少?」,數量不同,模具策略就完全不一樣。
案例:
有個建築五金客戶,最初想做一副連續模,但需求只有2萬件,我們建議改成複合工程模,模具費從80萬降到30萬,單件成本雖然稍高,但總體還省了一大筆。
3. 交期與模具壽命平衡?
最後一個因素,就是交期與壽命的取捨,如果交期超緊(兩週內要模具),通常要靠標準件 + 快速加工;但壽命可能會短一些,但如果要求壽命超長(打 100 萬次),那設計和材料一定要高規格,但交期和成本自然就拉高。
案例:
某次一個國際客戶急單,要三週內交模具,正常來說,這副模壽命能達100萬次,但因為時間太緊,我們選擇用標準件加快工序,壽命降到30萬次,雖然長期來看不算完美,但這副模具救了客戶的交期,避免了違約賠款,最後客戶反而感謝,後續訂單持續加碼。
設計初期就要把這三大因素放在桌面上討論,不要怕問,也不要怕爭。因為這三角形永遠拉扯:
- 你要高精度,就要準備好時間和成本。
- 你要快速交期,就要接受壽命折扣。
你要低成本,就別夢想「永遠不壞」。
4. 如何縮短設計到量產的時間?
在模具業裡,客戶最常問的一句話是:「模具多久可以交貨?」這背後其實就是「如何縮短設計到量產的時間」的問題。身為模具設計職人,我常覺得我們的工作就像是在走鋼索:一邊是品質,一邊是交期,稍微偏移,就可能摔得很慘。
1. 設計前期導入模擬分析
很多人以為「快」就是「少設計、多加工」。其實這是一個大誤區。設計前期的時間如果省掉,後面試模、修模會拖更久,等於是「偷了西瓜,丟了黃金」。
有無導入模擬分析的差別
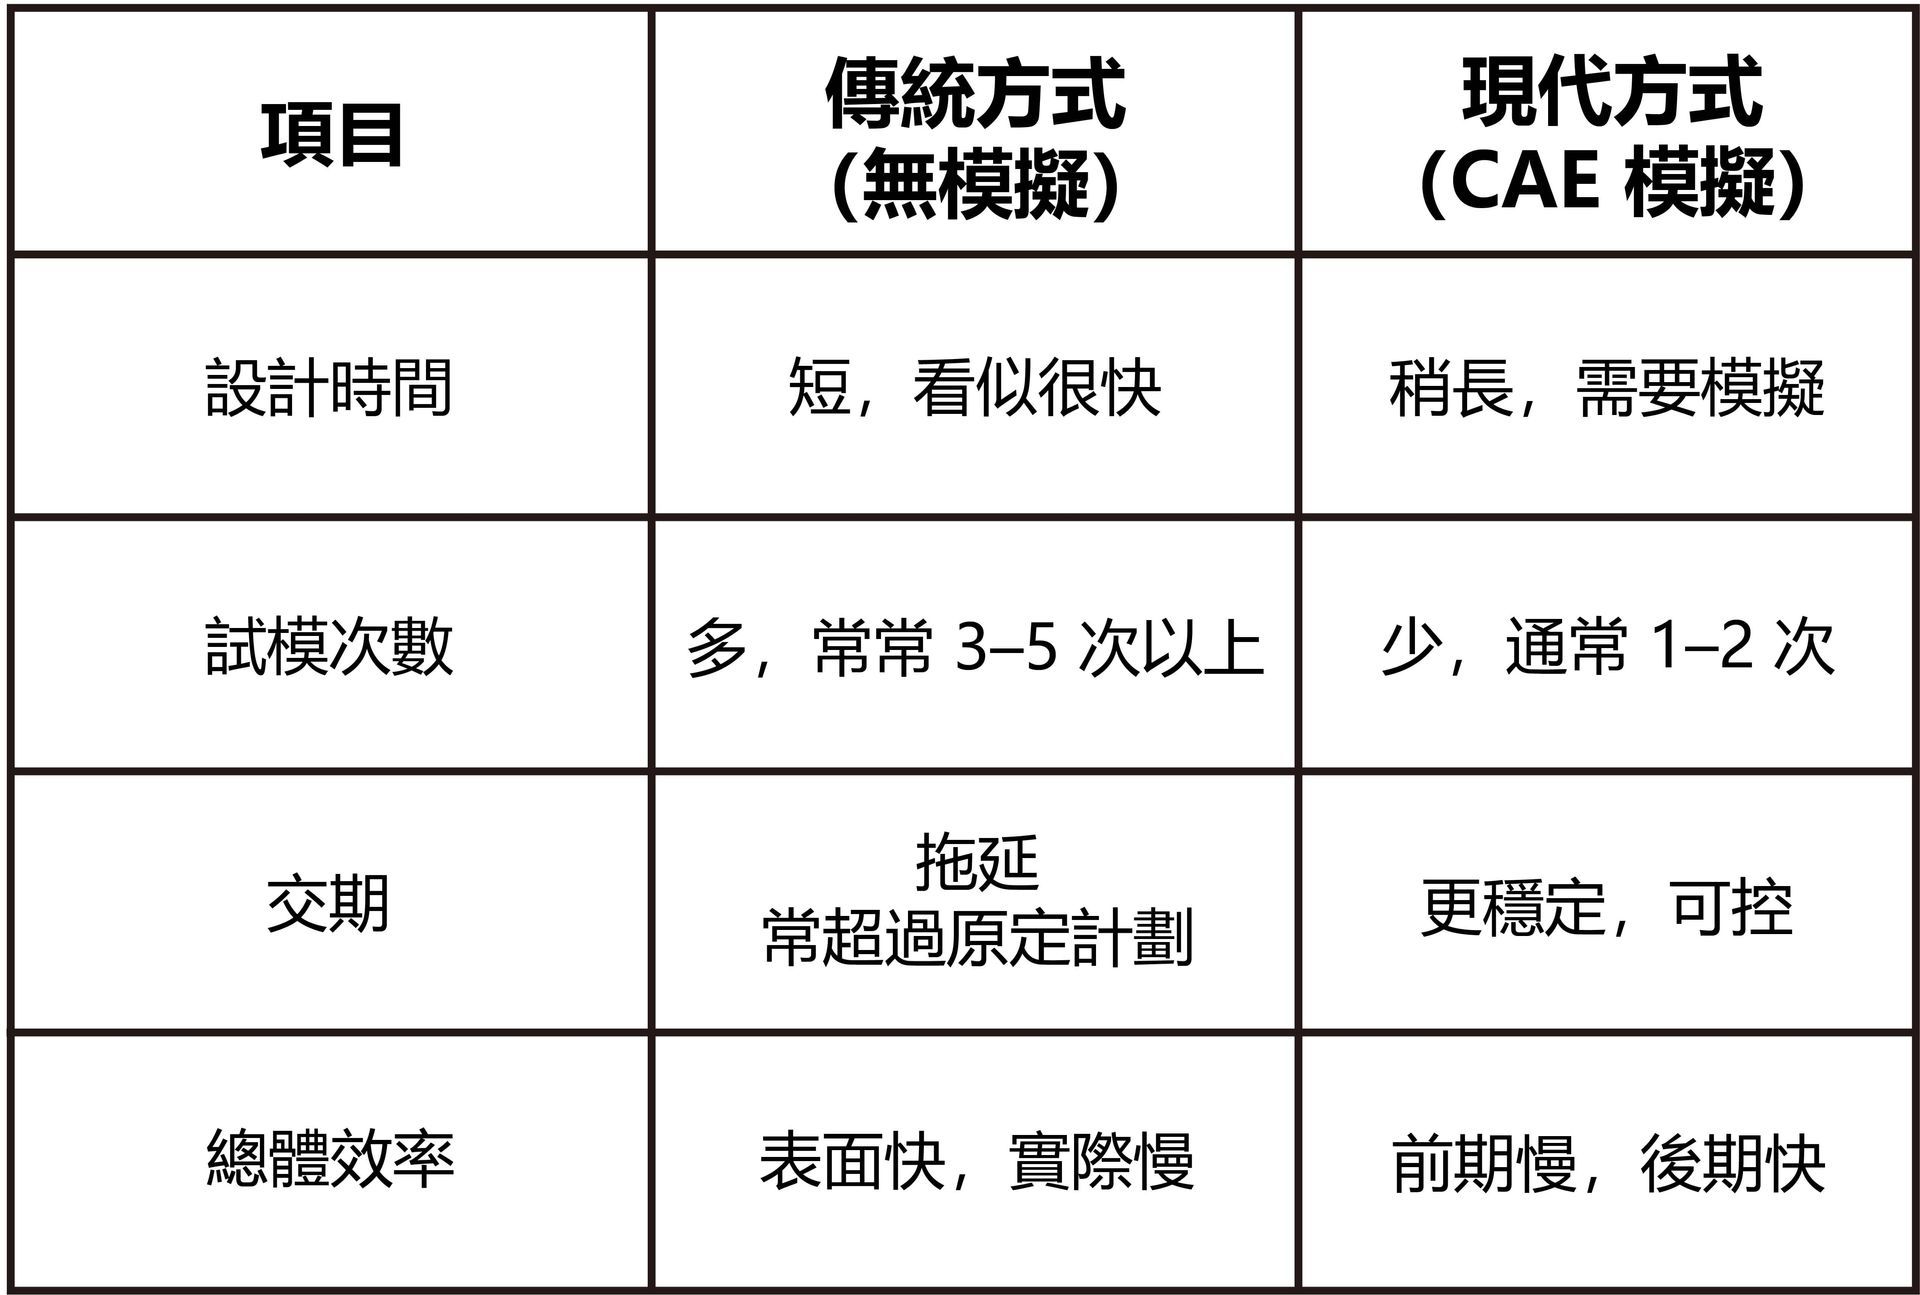
案例:
我們曾做一個工業電腦外殼模具,客戶要求一個月內交模,傳統流程下,至少要試模4次,但我們前期導入CAE模擬,提前發現裂痕風險,修改設計後只試模2次就成功,實際交期比預期還提早了5天。
2. 善用標準件降低客製時間
模具裡有很多零件,其實可以用標準件取代,例如:導柱、彈簧、螺絲座等。很多新人喜歡「全部自己設計」,結果交期拖垮,還增加風險。
標準件的優勢
- 縮短加工時間
- 降低出錯率
- 維修更容易
- 成本更透明
案例:
一個汽車零件模具專案,如果所有零件都自製,至少需要90天,但我們用了60% 的標準件(導柱、導套、彈簧等),交期縮短到65天,後續維修時,標準件直接替換,停機時間也縮短了一半。這就是「借力使力」。
3. 與模具廠早期溝通,避免反覆修改
模具設計不是孤軍奮戰,而是團隊運作,設計師、製造部門、採購、甚至客戶都要參與,越早把大家拉到桌上討論,就能越早發現問題。
舉例來說,客戶有時候只給2D圖,但實際裝配需要考慮3D干涉,如果沒有提早溝通,等到模具做好才發現零件卡死,就要重做一副。
案例:
某次一個家電零件專案,客戶原本只要求外觀尺寸,我們主動和他們的結構工程師開會,發現有一個彎曲角度和塑膠件干涉,若沒提前發現,整副模具都要修改,最後因為提早介入,省下至少10萬的返工費用,也讓交期提前了一週。
縮短設計到量產時間,並不是靠「拼命壓縮工時」,而是靠「前期規劃、善用工具、團隊合作」。
- 快不是省掉步驟,而是少走冤枉路。
- 設計快,才是真的快;修模快,只是亡羊補牢。
5. 結論
沖壓模具設計並不是單純「畫圖 → 加工 → 出貨」這麼簡單,它更像是一場長跑馬拉松,從需求確認、設計構思、材料選擇、模擬驗證、加工控制、試模調整,一直到量產導入與保養維護,每一步都環環相扣,任何一個小細節的忽略,都可能在後面放大成巨大的問題。
全文重點回顧
- 需求確認:問清楚五大面向(尺寸、材料、數量、精度、交期)。
- 設計構思:連續模 vs 複合工程模,要看數量與零件複雜度。
- 材料選型:別貪便宜,選對鋼材才是真省錢。
- CAE 模擬:提前流汗,減少試模流淚。
- 加工控制:每一刀都要精準,否則模具成了廢鐵。
- 試模與調整:不是浪漫一次過,而是現實多次微調。
- 量產導入:模具要能「撐場面」,連續打幾十萬次不出狀況才是真本事。
- 保養維護:模具不是免死金牌,要當跑車養才能長壽。
- 設計初期三角平衡:精度、成本、交期,三者必須取捨。
- 縮短交期的關鍵:規劃、標準件、溝通,少走冤枉路才是真的快。
模具設計是一門工藝,需要的不只是知識,還有經驗與直覺;模具設計是一門科學,要用數據與模擬來支持每一個判斷;模具設計更是一種責任,因為它決定了整個生產線能不能順暢運轉。
6. 參考資料
- 模擬 / 模流研究合集(SpringerLink 論文 /章節)
- 台灣工具機暨零組件工業同業公會(TMBA)-整合台灣工具機暨零組件產業
- 福潮記工業股份有限公司官網–實務經驗參考
- JIS G4404 — Tool steels (日本工業規格,模具鋼材標準)
- ASTM A681 — Standard Specification for Tool Steels Alloy。
- ISO 9001:2015 — 品質管理系統標準(模具製造常見導入)。
文章作者:Ward
作者簡介:Ward 是一位擁有超過 40 年資深模具設計師 經驗的專業人士。他致力於為客戶設計量身訂製的模具,精準符合各種需求。在豐富的職涯中累積了深厚的專業知識,並成功協助眾多客戶解決製程難題,展現了他解決問題的卓越能力與對模具設計領域的熱情。